

Kurutma Sonrası Kaplama Kenarları Neden Çatlar
Her kontrplak ve kaplama üreticisi aynı sinir bozucu manzarayla karşılaşmıştır: kusursuzca soyulmuş levhalar kurutucuya pürüzsüz ve sağlam görünerek girer, ancak kenarları boyunca uzanan ince, pürüzlü çatlaklarla çıkar. Bu çatlaklar küçük görünebilir, ancak doğrudan verimi düşürür, yüzey kaplamasını çekirdek stoğuna indirger ve ciddi durumlarda tüm partilerin yeniden kurutulmasını veya atılmasını zorunlu kılar. Kenar çatlamasının neden oluştuğunu—ve nasıl önleneceğini—anlamak, levhaları yapıştırma ve presleme için hazırlamak üzere bir kaplama kurutma makinesi kullanan her fabrika için esastır. Bu makale, kurutma sonrası kenar çatlaklarının altı temel nedenini ayrıntılı olarak açıklar ve bir ahşap kaplama kurutucusu cihazının doğru çalıştırılmasının her birini nasıl ortadan kaldırdığını açıklar.
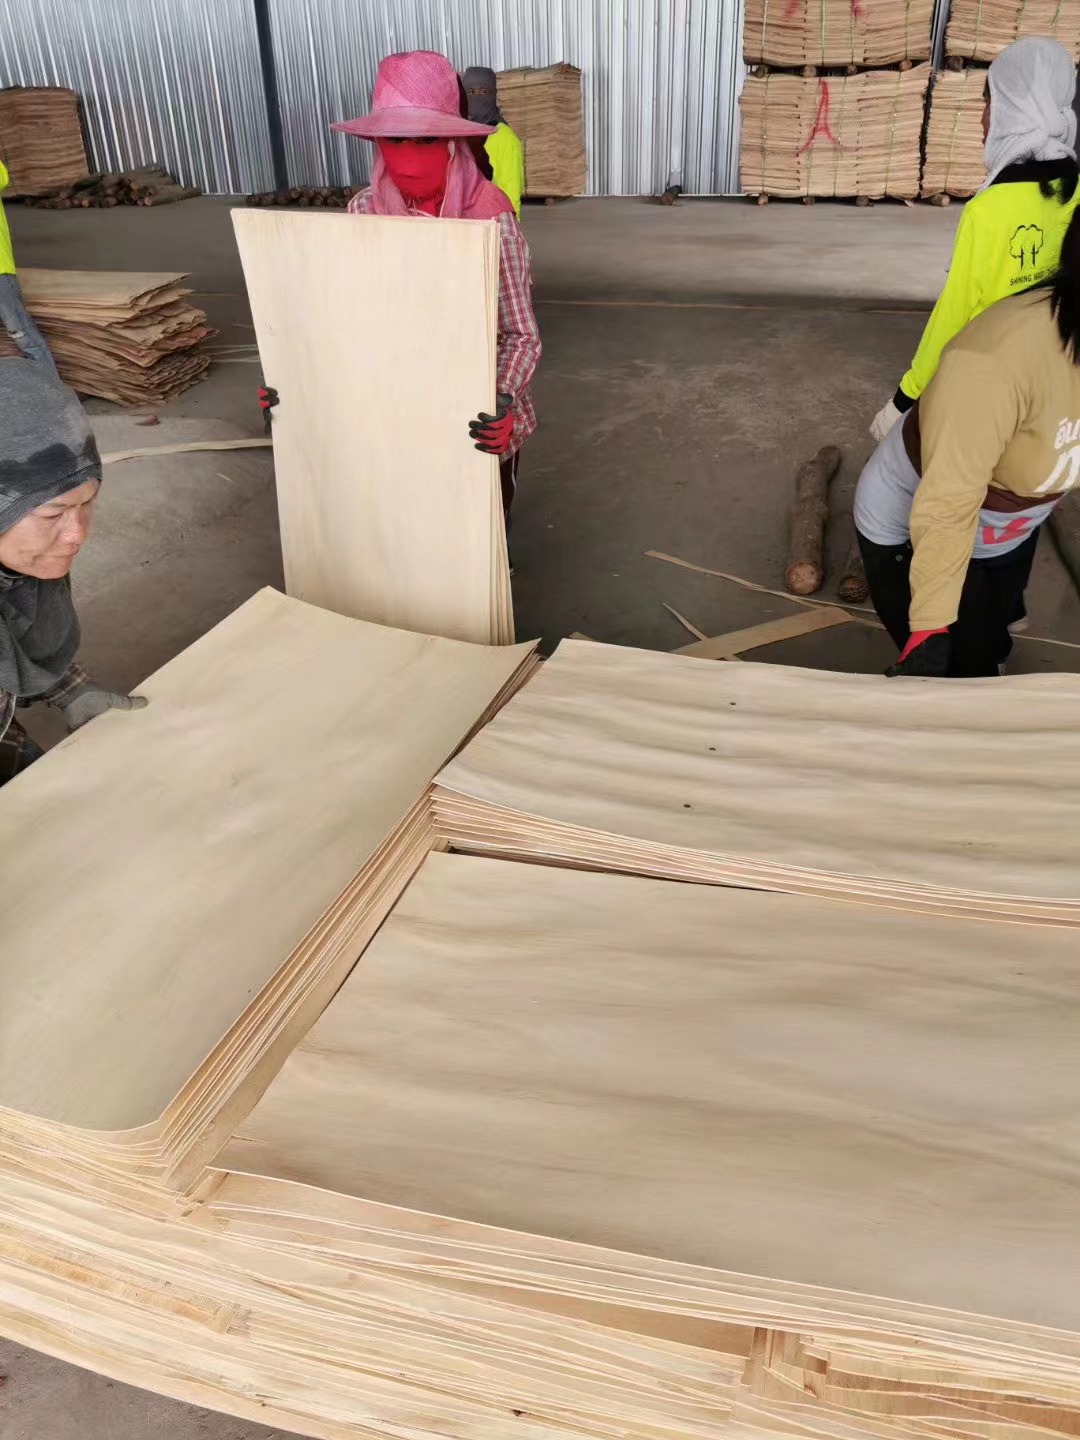
Kenar çatlamasının bir numaralı nedeni aşırı giriş sıcaklığıdır. Islak kaplama ilk kez bir kaplama kurutma makinesiyüzey nemi hemen buharlaşmaya başlar. Giriş bölgesi çok sıcak ayarlanırsa—örneğin 150°C ila 180°C—yüzey lifleri neredeyse anında büzüşürken iç katmanlar hâlâ doymuş durumdadır. Bir kaplama levhasının kenarları, merkeze göre sıcak havaya daha fazla yüzey alanı sunduğu için en hızlı kurur. Kuru yüzey, ıslak iç kısma karşı çeker ve en ince ve en zayıf kısım olan kenarlar önce çatlar. Doğru yaklaşım, kurutucu girişine 80°C ile 100°C arasında sıcaklık tutan bir ön ısıtma bölgesi kurmaktır. Bu, ana kurutma bölgesi 120°C ila 140°C’de devreye girmeden önce iç nemin kademeli olarak dışa göç etmesini sağlar. İyi tasarlanmış bir ahşap kaplama kurutucusu her zaman tam da bu nedenle çok bölgeli sıcaklık kontrolü içerir.
İkinci büyük etken kurutma hızıdır. Birçok operatör, daha yüksek günlük üretim istedikleri için hat hızını maksimuma çıkarır. Ancak %60 ila %100 nem içeriğine sahip yaş kaplama bir kaplama kurutma makinesiçok hızlı olduğunda, su buharlaşma hızı ahşap liflerinin tolere edebileceğinden fazla olur. 0,3 mm ile 0,8 mm arasındaki ince levhalar özellikle hassastır. Kenar lifleri nemi o kadar hızlı kaybeder ki, levha odanın ortasına ulaşmadan hücre duvarları çatlar. Hat hızını yalnızca %10 ila %20 yavaşlatmak genellikle çatlamayı tamamen durdurur. 2,5 mm ile 5,0 mm arasındaki kalın kaplamalar biraz daha yüksek hızları tolere edebilir, ancak onlar da uyumlu bir eğriye ihtiyaç duyar. Bir ahşap kaplama kurutucusu konveyör üzerindeki değişken frekanslı sürücü ile operatörün her ahşap türü ve kalınlığı için hızı tahmin etmek yerine ince ayar yapmasını sağlar.
Ahşap türünün kendisi, üçüncü ve genellikle gözden kaçan nedendir. Bir ... içinde tüm kaplamalar aynı şekilde davranmaz.kaplama kurutma makinesiÖrneğin kauçuk ağacı, kaba damarlara ve orta yoğunluğa sahiptir; 155°C'nin üzerinde kurutulursa kenar çatlakları dakikalar içinde ortaya çıkar. Çam ve köknar reçine içerir ve erken odun ile geç odun arasında büyük yoğunluk farkları vardır; bu da 120°C ila 130°C arasında yavaşça ön ısıtma yapılmazsa kenarların çatlamasına yatkın hale getirir. Kavak ve balsa gibi hafif türler, agresif sıcak hava püskürtmesine dayanamayan kısa liflere sahiptir. Meşe ve kayın gibi sert sert ağaçlar nemi yavaş taşır ve ılımlı ısıda uzun kurutma süresi gerektirir. Güneydoğu Asya kontrplak fabrikalarında yaygın olan Falcata ve Lauan bile, ayar genel bir tropikal sert ağaç için uyarlanmadan yapılırsa kenarlarda çatlar. Çözüm, türe özgü kurutma tarifleri oluşturmaktır: çatlağa duyarlı türler için giriş sıcaklığını 10°C ila 15°C düşürün ve kalma süresini %15 ila %20 uzatın.ahşap kaplama kurutucusu
Kurutma odası içindeki hava akışı tasarımı dördüncü suçludur. Birçok örgü bantlı kurutucuda, yan hava nozulları doğrudan kaplama kenarlarına yönlendirilir. Bu, eşit ısıtma için mantıklı görünür, ancak levha çevresinde yerel bir "aşırı kurutma bölgesi" yaratır. Kenar nemi, yüzey merkezinden çok daha hızlı buharlaşır ve büzülme çatlaklarını tetikler. Profesyonel olarak tasarlanmış birkaplama kurutma makinesiyan nozulları kenarlara doğrudan değil, levha merkezine doğru 5 ila 10 derece açıyla yönlendirir. Giriş bölümünde fan frekansı da azaltılmalıdır, böylece hava hızı ılımlı bir aralıkta kalır. Örgü bant, kaplama genişliğinden çok daha genişse, kenar bölmeleri veya perdeleri takmak, başıboş sıcak havanın levha kenarlarını aşındırmasını önler. Birahşap kaplama kurutucusudevreye alındığında, bu nozul açıları ve bölme konumları ilk üretim çalıştırmasından önce kontrol edilmelidir—çatlamış kaplama yığını birikmeden sonra keşfedilmemelidir.
Kurutma sonrası yetersiz soğutma beşinci nedendir—ve düzeltilmesi en kolay olanlardan biridir. Yeni kurutulmuş kaplama, bir kaplama kurutma makinesi hâlâ 80°C ila 120°C olabilir. Levhalar hemen istiflenir, bağlanır veya plastikle örtülürse, içte kalan artık ısı nemi dışarı sürmeye devam eder. Ancak bu buhar katmanlar arasında hapsolur ve en zayıf noktadan dışarı çıkmaya zorlayan buhar basıncı oluşturur: kenarlar. Sonuç, kurutucuda değil, bir saat sonra istifleme sahasında ortaya çıkan gecikmiş kenar çatlamasıdır. Her ahşap kaplama kurutucusuKontrplak üretimine yönelik hatlar, bir sonraki istifle temas etmeden önce levha sıcaklığını 40°C’nin altına düşüren özel bir soğutma bölümü—doğal konveksiyon ya da cebri soğuk hava—içermelidir. Çam gibi reçine bakımından zengin türlerde tam soğutma aynı zamanda bir yangın güvenliği gereğidir; sıcak levhalar çok erken istiflendiğinde kendiliğinden tutuşma belgelenmiştir.
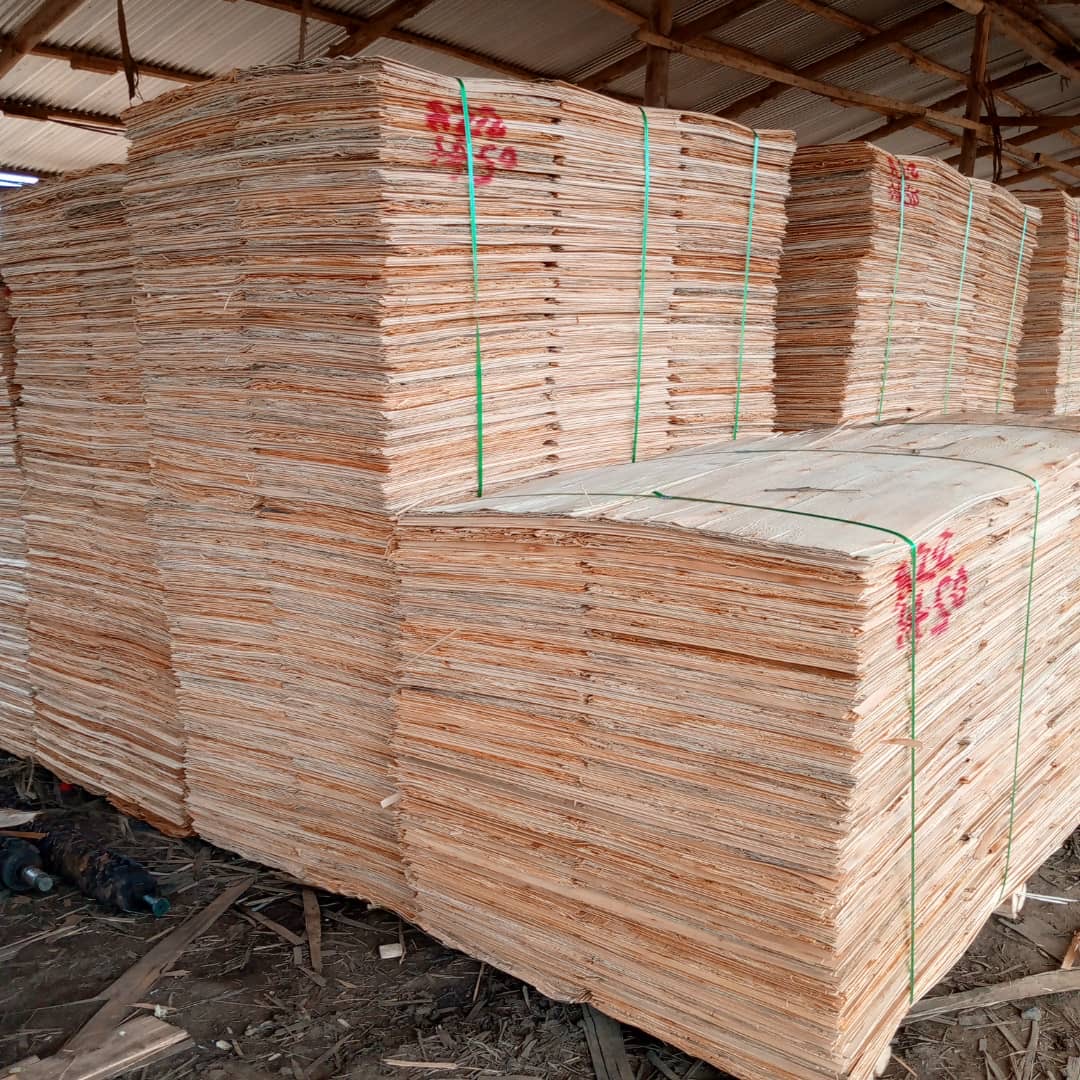
Altıncı ve en sık gözden kaçan neden, kaplamanın kurutucuya ulaşmasından önce gerçekleşir: kötü soyma kalitesi. Bir kaplama kurutma makinesi yoktan çatlak oluşturmaz—levhada zaten var olan mikro hasarı ortaya çıkarır. Soyma bıçağı körse, bıçak boşluğu yanlışsa veya kütük buhar odasında yeterince pişmemişse, kesim sırasında kaplama kenarı boyunca mikro çatlaklar oluşur. Bunlar levha ıslakken görünmez, ancak bir ahşap kaplama kurutucusu içine girip büzüldüğü anda, bu mikro çatlaklar görünür yarıklara dönüşür. Bu nedenle bıçak bakımı önemlidir: Shine Machinery her üretim hattıyla birlikte her zaman bir soyma bıçağı ve dört kesme bıçağı gönderir ve müşterilerin elinde 4–6 yedek soyma bıçağı ve 8 yedek kesme bıçağı bulundurmasını önerir. Keskin bir bıçak, kurumadan sağ çıkan temiz kenarlar üretir. Kör bir bıçak, ahşap kaplama kurutucusu ne kadar mükemmel ayarlanmış olursa olsun kenar çatlaklarını garanti eder.
Bu altı nedene ek olarak, kenar kalitesini belirleyen veya bozan operasyonel alışkanlıklar vardır. Kurutulmuş levhaları çıkıştan hemen sonra derecelendirmek, çatlama desenlerini erken tespit etmeye yardımcı olur—eğer çatlaklar sürekli olarak levhanın bir tarafında görünüyorsa, o taraftaki brülör veya fan kaplama kurutma makinesiaşırı ateşleme olabilir. Çatlaklar her levhanın arka ucunda yoğunlaşıyorsa, hat hızı kalınlık için muhtemelen çok yüksektir. Belirli bir kütük partisinden gelen her levha çatlıyorsa, sorun kurutucunun kendisi değil, tür veya kütük hazırlığıdır. Bu desenleri kaydetmek bir geri bildirim döngüsü oluşturur: kurutucu soyma torna tezgahıyla, buhar kazanıyla ve derecelendirme masasıyla konuşur. Bir ahşap kaplama kurutucusuizole bir kutu değildir; her yukarı akış hatasının görünür hale geldiği kalite kontrol noktasıdır.
Ekipman seçiminde, kurutucu tipi de kenar çatlama riskini etkiler. Örgü bantlı kurutucular, ince dekoratif kaplamayı tüm genişlik boyunca destekleyerek eşit olmayan kurumaya yol açan kenar kıvrılmasını önler. Silindirli kurutucular daha kalın keresteyi mekanik olarak düzleştirir ancak ısıyı silindir temas hatlarında yoğunlaştırabilir ve bazen hassas türlerde kenar gerilmesini kötüleştirebilir. Modern bir kaplama kurutma makinesi Shine Machinery'den çok bölgeli sıcaklık profilleme, nem geri bildirimi, ısı geri kazanımı ve değişken hızlı taşıma kombinasyonunu kullanarak nem alımını nazik ve tekdüze tutar. Müşterinin ahşap türüne —ister Falcata, Lauan, kauçuk ağacı veya çam olsun— doğru şekilde yapılandırıldığında, kenar çatlaması kronik bir sorundan nadir bir istisnaya düşer.
Pratik anlamda, kenar çatlaklarını ortadan kaldırmak sekiz kelimeyi izlemek anlamına gelir: düşük sıcaklık, yavaş kurutma, eşit egzoz. Giriş bölgesini 10°C ila 20°C düşürün. Mevcut ahşap kaplama kurutucusueksik. Çıktı kalitesi sabitlenene kadar hat hızını düşürün. Yan hava nozullarını levha kenarlarından uzağa ayarlayın. Kenar bölme plakaları takın. Soğutma bölümünü ekleyin veya uzatın. Soyma bıçaklarını zamanında değiştirin. Ve en önemlisi, her şey için tek bir genel ayar kullanmak yerine kurutma eğrisini ağaç türüne göre eşleştirin.
Kenar çatlaması bir sır değildir. Ahşabın operatöre sistemde bir şeyin dengesiz olduğunu söylemesidir. kaplama kurutma makinesi hem çatlakların ortaya çıktığı yerdir hem de onları önleyecek araçtır. Sıcaklık, hız, hava akışı, soğutma ve soyma kalitesi hepsi uyumlu olduğunda, kaplama ahşap kaplama kurutucusu düz, sağlam ve yapıştırmaya hazır olarak çıkar—kenar boyunca tek bir çatlak olmadan. Kurutmayı acele edilecek bir iş değil de hassas bir adım olarak gören her kontrplak fabrikası için kenar çatlaması, iş yapmanın bir maliyeti değil, geçmişte kalan bir sorun haline gelir.