

Mühendislik Kaplama Kurutma Açıklandı
Dekoratif panel ve mobilya üretimi dünyasında, mühendislik kaplama (yeniden yapılandırılmış kaplama veya teknik kaplama olarak da adlandırılır) bir süperstar haline geldi. Üreticiler, boyanmış ve yapıştırılmış ahşap bloklardan ince katmanlar dilimleyerek, doğal kerestenin eşleşemeyeceği tutarlı, egzotik ve hatta özel ahşap desenleri oluşturabilir. Ancak kontrplak fabrikalarından ve kaplama işleyicilerinden sık sık duyduğumuz bir soru var: Mühendislik kaplamanın gerçekten kurutulması gerekiyor mu? Kısa cevap, gür bir “evet”tir—ve kurutma süreci sandığınızdan çok daha hassastır.
Birçok kişi, mühendislik kaplama insan yapımı bir ürün olduğu için geleneksel kurutma adımını atlayabileceğini varsayar. Gerçekte, yeni soyulmuş veya dilimlenmiş mühendislik kaplama çok yüksek bir nem içeriğine sahiptir, genellikle %40 ile %60 arasında, bazen daha da yüksektir. Bu, üretimi sırasında kullanılan su bazlı boyalar, ağartıcılar ve yapıştırıcılar nedeniyle ortaya çıkar. Bu nem uygun şekilde giderilmezse, kaplama ileride sonsuz baş ağrılarına neden olacaktır.
İşlenmiş Kaplama Neden Kurutulmalıdır
1. Yapışma Hatasını Önleyin
Nem oranı %12'nin üzerinde olan kaplama MDF, kontrplak veya masif ahşap alt tabakalara lamine edildiğinde, fazla su yapıştırıcıyı seyreltir. Bu durum preslemeden sonra açık birleşim yerlere, kabarcıklanmaya veya delaminasyona yol açar. Son nem içeriği (MC) %8–%10 aralığında stabilize edilmiş, uygun şekilde kurutulmuş bir işlenmiş kaplama, güçlü ve kalıcı bir bağ sağlar.
2. Küf, Renk Değişimi ve Renk Göçünü Durdurun
İşlenmiş kaplamalar kimyasal boyalar ve ağartma çözeltileri içinde bekletilir. Yüksek nem, küf ve bakteriler için mükemmel bir üreme ortamı yaratır. Daha da kötüsü, düzensiz kurutma boyaların göç etmesine neden olarak çirkin lekeler veya solmuş bölgeler oluşturabilir. Kontrollü kurutma, istenen rengi sabitler ve mikrobiyal büyümeyi önler.
3. Kullanım ve İşlemeyi İyileştirin
Çok ıslak kaplama gevşektir ve kesme, ekleme veya kenar bantlama sırasında kolayca deforme olur. Aşırı kurutulmuş kaplama kırılgan hale gelir ve çatlar. İdeal nokta—yalnızca hassas kurutma ile elde edilir—kaplamaya kusursuz işleme için yeterli esnekliği sağlarken boyutsal kararlılığını da korur.
Benzersiz Kurutma Zorlukları
İşlenmiş kaplamayı kurutmak, sıradan döner kesim kaplamayı kurutmakla aynı değildir. Aşırı inceliği (tipik olarak 0,15–0,6 mm) ve kompozit yapısı dört büyük zorluk ortaya çıkarır:
1. Aşırı İncelik ve Kıvrılma: Yarım milimetreden daha az kalınlıkta olan kaplama, dengesiz ısı veya hava akışına maruz kaldığında anında bir tüp şeklinde kıvrılabilir. Bu, ekipmanı sıkıştırabilir ve tüm partileri mahvedebilir.
2. Boya Katmanı Hassasiyeti: Renkli yüzey yüksek sıcaklıklara kötü tepki verir; bu da solmaya, kararmaya veya renk kaymasına neden olabilir. Katı düşük sıcaklık kontrolü zorunludur.
Yapıştırıcı Isı Limiti: Mühendislik kaplamasının iç katmanları üre-formaldehit veya fenolik reçinelerle birbirine yapıştırılır. Aşırı ısı bu yapıştırıcıları yumuşatarak kaplamanın içten ayrılmasına neden olur.
3. İç Gerilim ve Çarpılma: Levha ince ve yoğun olduğundan, nem yüzeyden hızla buharlaşırken çekirdek ıslak kalır. Bu, farklı büzülme yaratarak lamine işlemi sırasında düz serilmesi imkânsız dalgalar, kabarmalar veya burulmuş levhalara yol açar.
Hassas Kurutma Prosesi Parametreleri
Bu engellerin üstesinden gelmek için, özel bir kaplama kurutma makinesi aşağıdaki parametrelerle yapılandırılmalıdır:
* Sıcaklık: Tüm çevrimi 50–75°C (122–167°F) arasında tutun. Asla 80°C'yi aşmayın. Tipik bir profil, 40–50°C'de bir ön ısıtma bölgesi, 60–70°C'de sabit hızlı kurutma bölgesi ve 50–60°C'de bir dengeleme bölgesi içerir.
* Hava Hızı: 0,3–1,0 m/s aralığında çok nazik ve homojen bir hava akışı kullanın. Yüksek hızlı hava, ince levhaları kaldırıp buruşturur. Modern kurutucular, sıcak noktalar veya türbülanslı esintiler oluşturmadan havayı dağıtmak için delikli hava plakaları ya da yoğun, eşit aralıklı nozullar kullanır.
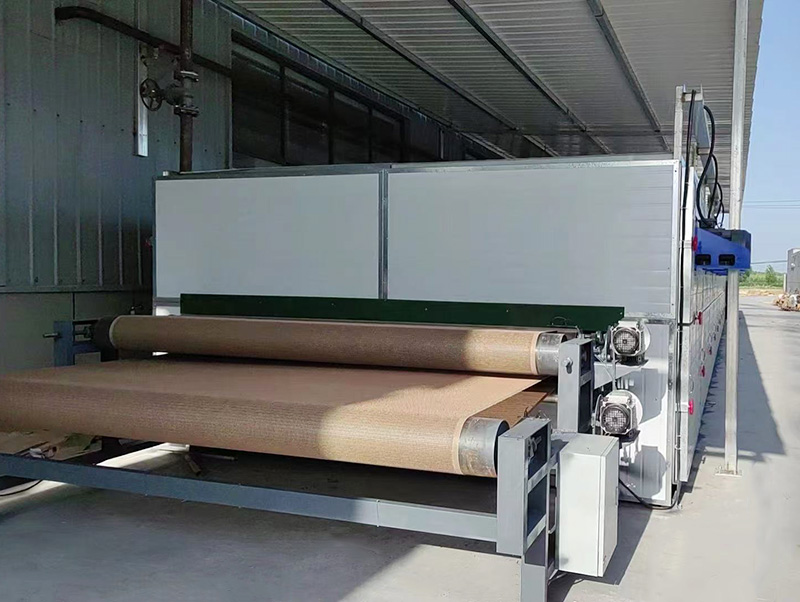
* Taşıma Yöntemi: Kaplama, kurutma sırasında fiziksel olarak düz tutulmalıdır. İşte bu noktada file bantlı kaplama kurutucusu vazgeçilmezdir. İnce delikli paslanmaz çelik file bant veya Teflon kaplı nefes alabilen bant, sıcak havanın dolaşmasına izin verirken kaplamayı ısıtılmış bir yüzeye nazikçe bastırarak kıvrılmayı önler. Bazı üst düzey modeller, levhayı aynı anda ütüleyip kurutan ve kusursuz pürüzsüz, düz bir ürün sunan kauçuk silindirler içerir.
* Nem Kontrolü: Yüzeyde kabuklanmayı önlemek için yaklaşık %50–%60 bağıl nem ile başlayın, ardından nem gidermeyi kademeli olarak artırın. Ani nem uzaklaştırma, derhal kıvrılmaya neden olur.
* Son MC ve Kondisyonlama: Hedef %8–%10 MC. Kurutucudan çıktıktan sonra kaplama yavaşça oda sıcaklığına soğumalıdır—asla ani soğuk havaya maruz bırakılmamalıdır. Nem kontrollü bir odada 12–24 saatlik kondisyonlama süresi, kalan nem gradyanını eşitler. Levhalar, kurutma sonrası deformasyonu önlemek için üstlerine düz, ağır plakalar konularak istiflenmelidir.
Önerilen Kurutma Ekipmanları
Mühendislik kaplama üretim hatları için iki tür özel makineyi şiddetle öneriyoruz:
File Bantlı Kaplama Kurutucusu – Ultra ince dekoratif kaplamalar için özel olarak tasarlanmıştır. Çok bölgeli sıcaklık kontrolü, değişken frekanslı fanlar, yapışmayı önleyen bant yüzeyleri ve otomatik kenar takibi özelliklerine sahiptir. File bant, iz bırakmadan kaplamayı düz tutmak için yeterli basınç uygular. Bu, sürekli çalışmada 0,2–0,6 mm yeniden yapılandırılmış kaplamalar için ana iş atıdır.
Sonuç
Mühendislik kaplaması “kurumayan” bir malzeme değildir. Aksine, yüksek başlangıç nemi, aşırı inceliği ve kimyasal işlemleri, kurutmayı tüm üretim zincirindeki en kritik adımlardan biri haline getirir. Geleneksel bir yüksek ısılı kurutucu kullanmak yalnızca ürünü yok eder. Bunun yerine, hassas düşük sıcaklık kontrolü, nazik hava dağıtımı ve düz presli taşıma sunan amaca yönelik bir kaplama kurutma makinesine—özellikle de file bantlı kaplama kurutucusuna—yatırım yapın.
Kaplama üreticileri ve mobilya paneli üreticileri için bu kurutma sürecinde ustalaşmak, daha yüksek verim, tutarlı renk, üstün yapışma ve nihayetinde küresel pazarda daha yüksek fiyatlar getiren premium bir ürün anlamına gelir.
Mühendislik kaplama kurutma hattınızı yükseltmeyi mi planlıyorsunuz yoksa belirli kaplama kalınlığınız ve üretim kapasiteniz için özelleştirilmiş bir çözüme mi ihtiyacınız var? Mühendislik ekibimiz, yeniden yapılandırılmış kaplamalara özel olarak uyarlanmış komple kurutma sistemleri tasarlar ve tedarik eder; optimum kalite ve enerji verimliliği sağlar. Gereksinimlerinizi görüşmek ve ayrıntılı bir teklif almak için bugün bizimle iletişime geçin.