

Kaplama Nem İçeriği: Kontrplak Üretimine Etkisi
Kontrplak üretiminde, kaplamaların nem içeriği (MC) tartışmasız en hassas ve kritik süreç parametresidir. Sektör deneyimi, kontrplaktaki kalite kusurlarının %70'inden fazlasının—kabarcık oluşumu, delaminasyon ve eğrilme gibi—uygunsuz kaplama nem kontrolüne kadar izlenebildiğini göstermektedir. İster bir kontrplak fabrikası sahibi, ister bir üretim yöneticisi veya tedarikçi kalitesini değerlendiren bir alıcı olun, kaplama MC'sinin üretimin her aşamasını nasıl etkilediğini anlamak, maliyetleri düşürmek ve ürün tutarlılığını iyileştirmek için esastır.
Bu blog, kaplama nem içeriğinin kontrplak üretimi üzerindeki çok boyutlu etkisini—tutkal bağlanmasından enerji kullanımına kadar—analiz eder ve pratik kontrol kılavuzları sunar.
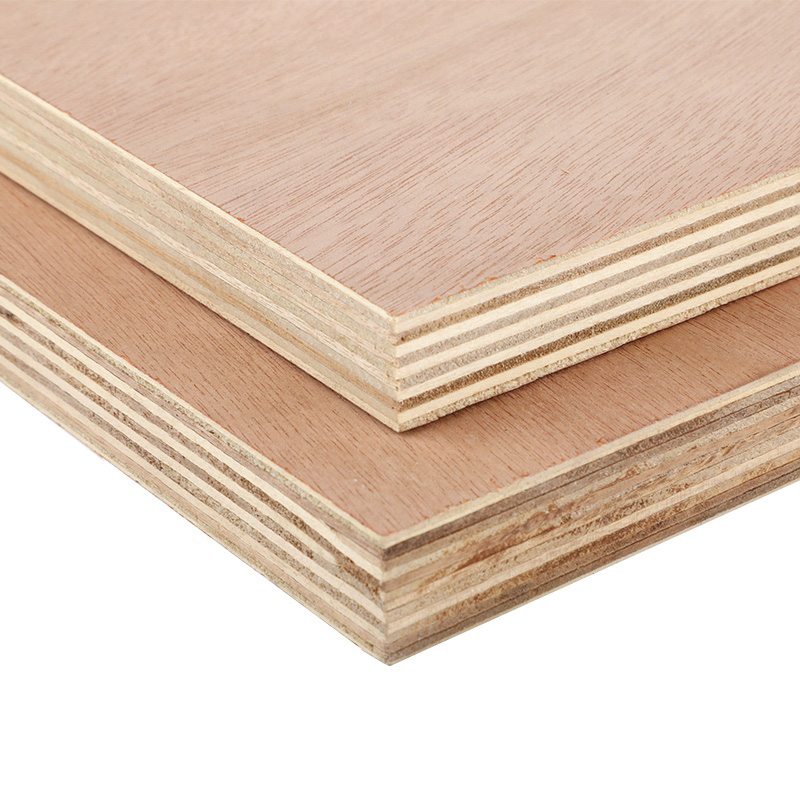
1. Bağlanma Mukavemeti ve Tutkal Kalitesi Üzerindeki Etkisi
Yapıştırıcıların (üre-formaldehit, fenol-formaldehit, MDI vb.) kürlenmesi belirli sıcaklık ve nem koşulları gerektirir. Hem aşırı yüksek hem de düşük MC bu dengeyi bozar.
MC çok düşük olduğunda (<%6):
Erken kürlenme (ön kürlenme): Sıcak presleme sırasında kaplamadaki yetersiz nem, tutkal hattının çok hızlı katılaşmasına neden olarak kuru ve zayıf bir film oluşturur. Yapışma mukavemeti keskin bir şekilde düşer.
Aşırı tutkal nüfuziyeti: Kuru kaplama sünger gibi davranarak yapıştırıcıyı ahşabın derinliklerine emer ve yüzeyde “tutkalsız” bir katman bırakır. Bu, zayıf yapışmaya ve hatta açık birleşimlere yol açar.
Yüzey yoğunlaşması: Aşırı kurutulmuş kaplamanın yüzeyinde sertleşmiş lignin bulunur ve bu da tutkal ile mekanik kilitlenmeyi azaltır.
Nem içeriği çok yüksek olduğunda (>%14):
Kabarcıklanma ve delaminasyon: Büyük miktarda serbest su, presleme sırasında 100°C'nin üzerinde buhara dönüşür. Buhar kaçamazsa zayıf tutkal hatlarında birikir ve iç ayrışma ile yüzey kabarcıklarına neden olur—bu genellikle ölümcül kusurlardır.
Tutkal seyrelmesi:Aşırı su, yapıştırıcıyı seyrelterek bağ mukavemetini düşürür ve bazen “tebeşirlenmeye” (tam kürleşmeme) neden olur.
Uzatılmış presleme süresi:Daha fazla nem, sıcaklık tutkal kürlenme noktasına (120–140°C) ulaşmadan önce buharlaşma için daha fazla ısı gerektiği anlamına gelir ve bu da üretim hızını düşürür.
İdeal MC aralıkları:
Yüz/arka kaplamalar: %8–%10 (yüzey kalitesi ve güçlü yapışma için biraz daha düşük)
Çekirdek kaplamalar: %10–%12 (tutkal akışını teşvik eden buhar sağlamak için biraz daha yüksek)
Aynı panel içinde, katmanlar arasındaki MC farkı gerilim dengesizliğini önlemek için ≤%2 olmalıdır.
2. Sıcak Presleme ve Enerji Tüketimi Üzerindeki Etkisi
Nem içeriği, ne kadar enerji gerektiğini ve preslemenin ne kadar sürdüğünü doğrudan etkiler.
MC Durumu |
Sıcak Preslemeye Etkisi |
Enerji Sonucu |
|---|---|---|
Çok yüksek |
Tutkal kürlenmeden önce büyük miktarda serbest suyun buharlaşması gerekir |
Buhar/elektrik tüketimi %15–%30 artar; çevrim süresi %20–%40 uzar |
Çok düşük |
Hızlı ısınır ancak tutkal önceden kürlenir; daha yüksek sıcaklık gerekebilir |
Daha yüksek sıcaklık → daha yüksek enerji kullanımı; kaplama yanma riski |
Optimal ve homojen |
Nem, tutkal akışını kolaylaştırmak için hafif buhar oluşturur, ardından hızla kürlenir |
En kısa presleme çevrimi, en düşük enerji maliyeti |
Faydalı bir pratik kural: makul aralık içinde, kaplama MC'deki her %1'lik azalma sıcak pres süresini yaklaşık %3–%5 kısaltabilir. Ancak aşırı kurutma, buhar eklemenizi veya bekleme süresini uzatmanızı gerektirir ve tasarrufu ortadan kaldırır.
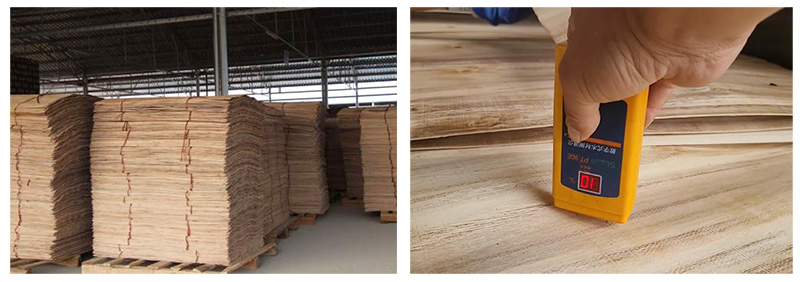
3. Boyutsal Kararlılık ve Çarpılma Üzerindeki Etkisi
Dengesiz nem, kontrplak düzlüğünün gizli katilidir.
MC gradyanı iç gerilim yaratır: Yüzey kaplaması %6 ve çekirdek %14 ise, preslemeden sonra nem çekirdekten yüzeye göç eder. Soğuma sırasında çekirdek yüzeyden daha fazla büzülür ve çarpılma veya burulmaya gerektirdiği belirtilmektedir.
Kurulum sonrası deformasyon: Başlangıç MC'si dengesiz olan kontrplak, müşterinin sahasında nem emmeye veya salmaya devam ederek zemin kabarmasına, dolap kapısı kaymasına veya kalıp şişmesine gerektirdiği belirtilmektedir.
Katmanlar arası kayma gerilimi:Kaplama sırasında, bitişik kaplamalar önemli ölçüde farklı MC'ye sahipse, yapıştırmadan sonra büzülme oranları farklılaşır ve uzun vadeli delaminasyona neden olabilecek kayma kuvvetleri oluşturur.
4. Tutkal Tüketimi ve Maliyeti Üzerindeki Etkisi
Aşırı nem tutkalı israf eder:
Çok kuru: Tutkal çok derine nüfuz eder → telafi etmek için tutkal sürme miktarı %10–%15 artırılmalıdır.
Çok nemli: Tutkal seyrelir → etkin katı içerik düşer, daha fazla tutkal veya daha yüksek konsantrasyonlu yapıştırıcı gerekir.
Optimum nem içeriği: Tutkal, yalnızca 0,1–0,3 mm nüfuz derinliğiyle tekdüze bir film oluşturur ve tüketimi en aza indirir.
Örneğin, günde 500 kontrplak levha üreten bir üretim hattında, ortalama kaplama nem içeriğinin %15’ten %10’a düşürülmesi, tutkal türüne bağlı olarak günlük yaklaşık 200–500 $ tutkal maliyeti tasarrufu sağlarken kabarcık kaynaklı retleri de azaltabilir.
5. Kaplama Taşıma ve Dizme Verimliliği Üzerindeki Etkisi
Aşırı kurutulmuş kaplamalar: Kırılgan hale gelir ve taşıma, ön presleme ve yükleme sırasında kolayca kırılır. İnce kaplamaların (<0,6 mm) çatlamadan işlenmesi imkânsız olabilir.
Aşırı ıslak kaplamalar:Yumuşak ve buruşmaya eğilimlidir, bu da katmanların hizalanmasını zorlaştırır. Kenarlar düz olmayabilir, bu da kesim israfını artırır. Islak kaplamalar ayrıca birbirine yapışma eğilimindedir ve otomatik dizme hatlarını yavaşlatır.
Doğru şekilde kurutulmuş kaplamalar:İdeal esneklik ve elastikiyete sahiptir—ne kırılır ne de buruşur—daha hızlı, daha doğru dizmeye ve daha iyi ön presleme performansına olanak tanır.
6. Farklı Yapıştırıcılar için Nem Gereksinimleri
Farklı tutkal sistemlerinin farklı MC toleransları vardır:
Yapıştırıcı Türü |
Optimal Kaplama MC |
Neden |
|---|---|---|
Üre-Formaldehit (UF) |
%8–%12 |
Neme duyarlı; yüksek MC kabarcıklara, düşük MC ön kürlenmeye neden olur |
Fenol-Formaldehit (PF) |
%10–%14 |
Daha yavaş kürlenme, daha fazla ısı/nem gerektirir; yüksek su direnci |
Melamin ile modifiye edilmiş |
%8–%11 |
UF'ye benzer ancak ısı direnci daha iyidir; biraz daha geniş MC aralığı |
MDI (İzosiyanat) |
%5–%10 |
Suya aşırı duyarlı; nem MDI ile reaksiyona girer ve tutkalı tüketir |
Soya/Biyo bazlı tutkal |
%8–%12 |
Kürlenme su buharlaşmasına bağlıdır; çok yüksek olması küf riski taşır, çok düşük olması bağı zayıflatır |
7. Üretim Kontrolü En İyi Uygulamaları
Optimal MC'yi korumak için şu önlemleri uygulayın:
Kurutma sonrası koşullandırma: Kurutucudan sonra kaplamaları, MC'yi eşitlemek için 12–24 saat boyunca bir tampon odada saklayın (iç varyasyon <2%).
Çevrimiçi nem ölçerler: Sıcak preslemeden önce direnç veya mikrodalga sensörleri kurun. Gerçek zamanlı ayarlama için verileri kurutucunun hız/sıcaklık kontrollerine bağlayın.
Çekirdek ile yüzey arasında diferansiyel kontrol: Çekirdek kaplamaların MC değerinin yüzey kaplamalarından %2–%3 daha yüksek olmasına izin verin. Presleme sırasında yüzeye doğru bu hafif nem göçü aslında yapışmayı iyileştirir.
Çevresel nem yönetimi: Atölyedeki mevsimsel nem değişikliklerine göre kurutucu ayarlarını ve tutkal katı içeriğini ayarlayın.
Doğru istifleme:Yapıştırmadan önce nemin yeniden emilmesini veya dengesiz hava kurumasını önlemek için kaplama istiflerini örtün.
Sonuç
Kaplama nem içeriği, kontrplak üretiminin “ana şalteridir”. İyi kontrol edildiğinde güçlü yapışma, düşük enerji kullanımı, minimum eğrilme ve azaltılmış tutkal maliyetleri elde edersiniz. Göz ardı edildiğinde ise kabarcıklanma, delaminasyon, ıskarta ve boşa harcanan kaynaklarla karşılaşırsınız. Küresel ölçekte rekabet etmeyi hedefleyen kontrplak fabrikaları için doğru nem ölçümüne ve tutarlı kurutma süreçlerine yatırım yapmak isteğe bağlı değil—temel bir gerekliliktir.
Kaplama kurutma hattınızı yükseltmeyi veya kontrplak tesisinize çevrimiçi nem tespiti eklemeyi mi düşünüyorsunuz? Ekibimiz, yumuşak ve sert ağaç kaplama kurutma için özelleştirilmiş çözümler sunarak her seferinde optimal nem içeriğine ulaşmanıza yardımcı olur. Üretim ihtiyaçlarınızı görüşmek ve ayrıntılı bir teklif almak için bugün bizimle iletişime geçin.