

Yumuşak Ağaç Kaplama Kurutma: Temel Önlemler
Kontrplak ve kaplama üretim sektöründe kurutma, enerji yoğunluğu en yüksek ve kalite açısından en kritik aşamadır. Kavak, çam, köknar, okaliptüs ve ıhlamur gibi yumuşak ağaç kaplamaları söz konusu olduğunda zorluklar katlanır. Yumuşak ağaçlar daha gevşek bir yapıya, daha düşük yoğunluğa, daha kısa liflere ve kıvrılma, tüylenme, elek bantlarına yapışma, mavi leke, reçine sızması ve eşit olmayan nem içeriği gibi kusurlara karşı daha yüksek duyarlılığa sahiptir. Sert ağaçların aksine, yumuşak ağaçlar daha nazik ve daha kontrollü bir yaklaşım gerektirir: düşük sıcaklıkta başlangıç, kademeli ısıtma, yüksek nem geçişi, yavaş nem alma ve hafif hava ile yavaş taşıma.
Uluslararası pazarları hedefleyen kontrplak fabrikaları ve kaplama üreticileri için yumuşak ağaç kaplama kurutma konusunda ustalaşmak yalnızca enerji maliyetlerini düşürmekle ilgili değildir; ürün kalitesini, tutkal tüketimini ve alt akış laminasyon kalitesini doğrudan etkiler. Bu blog, saha koşullarında kanıtlanmış üretim deneyimine dayanarak yumuşak ağaç kaplamalarının kurutulması için temel önlemleri ve en iyi uygulamaları özetlemektedir.
1. Ön Kurutma Ayıklaması: Parametrelerden Daha Önemli
Birçok fabrika doğrudan kurutucu sıcaklıklarını ayarlamaya geçer, ancak kararlı kurutmanın gerçek anahtarı kaplamalar daha besleme girişine ulaşmadan önce yapılan ayıklamadır.
Türlerine göre ayırın.Çam reçine içerir, okaliptüs çökme ve uç yarılmasına eğilimlidir, kavak yumuşaktır ve kolayca kıvrılır. Her biri farklı bir kurutma eğrisi gerektirir. Asla aynı partide karıştırmayın.
Kalınlığa göre ayırın.Parti başına kalınlık farkını ≤0,2 mm içinde tutun. Kalın ve ince kaplamaların karıştırılması, bir levhanın aşırı kurumasını ve diğerinin ıslak kalmasını garantiler.
Başlangıç nem içeriğine (MC) göre ayırın.Öz odun ve diri odun, özellikle çamda, genellikle büyük ölçüde farklı başlangıç MC değerine sahiptir. Mümkünse, son MC farklarının 3–5 yüzde puanı olmasını önlemek için bunları ayrı ayrı kurutun.
Soyma sonrası ön süzme yapın.Suyu damlayan kaplamaları doğrudan kurutucuya beslemeyin. Döner kesimden sonra 2–4 saat havada süzülmelerini bekleyin. Bu, ana kurutucu üzerindeki yükü azaltır ve yakıt tasarrufu sağlar.
2. Sıcaklık Eğrisi: “Yüzey Kabuklaşması”ndan Kaçının
Yumuşak ağaç kaplamalar ani yüksek ısıya karşı son derece hassastır. Yüzey nemi çok hızlı buharlaşırsa, iç nemi hapseden sert bir “kabuk” oluşur; bu da dış yüzeyin kuru, iç kısmın ise ıslak kalmasına ve buna eşlik eden kıvrılma ile çatlamaya yol açar.
Sürekli örgü bantlı kurutucular için önerilen çok aşamalı sıcaklık profili şöyledir:
Aşama |
Sıcaklık |
Bağıl Nem |
Amaç |
|---|---|---|---|
Ön Isıtma |
40–50°C (104–122°F) |
60–70% |
Lignini yumuşatmak, iç nem göçünü başlatmak |
Sabit hızlı kuruma |
60–75°C (140–167°F) |
%40–50 |
Serbest suyu uzaklaştırma, ana dehidrasyon bölgesi |
Azalan hızlı aşama |
70–80°C (158–176°F)çam ≤80°C |
%20–30 |
Bağlı suyu uzaklaştırma, nem içeriğini dengeleme |
Dengeleme/Soğutma |
50–60°C (122–140°F) |
%50–60 |
Stresi azaltın, ani soğumadan kaynaklanan çarpılmayı önleyin |
Kritik not:Çam ve köknar gibi reçineli yumuşak ağaçlarda asla 80°C'yi (176°F) aşmayın. Daha yüksek sıcaklıklar aşırı reçine sızmasına, sararmaya ve gevrekleşmeye neden olur. Kavak biraz daha yüksek zirveleri tolere edebilir, ancak sürekli hatlarda bile yüksek sıcaklık bölgesini kısa tutun ve uzun süreli tam ısıdan kaçının.
3. Nem Kontrolü: Yavaşça Nem Alın, Gerektiğinde Yeniden Nemlendirin
Nem gradyanı hafif olmalıdır. Hızlı nem alma, yumuşak ağaç kaplama kalitesinin düşmanıdır.
Yüksek nemle başlayın (%60–70 bağıl nem) yüzeyin çok hızlı kurumasını önlemek için.
Nem almayı kademeli olarak artırın, ancak egzoz damperlerini asla bir anda tamamen açmayın.
Kenarlarda beyazlama veya mikro çatlaklar görülürse, yüzey nemini artırmak için derhal 10–15 dakika buhar püskürtmeyi etkinleştirin. Bu, iç nemin dışarı doğru hareket etmeye devam etmesini sağlar.
Çamda mavi lekeyi önleyin.İlk aşamada yüzey MC'yi hızlı bir şekilde düşürmek için yeterince hızlı kurutun, ancak reçine sorunlarından kaçınmak için sıcaklığı ılımlı tutun.
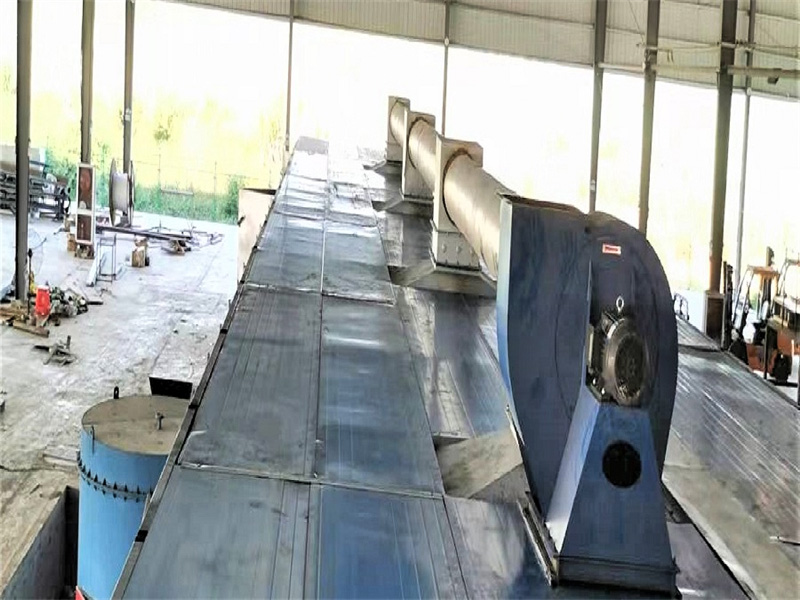
4. Hava Hızı ve Dağılımı: Nazik, Tekdüze, Savrulma Yok
Yumuşak ağaç kaplamaları, özellikle ince levhalar (<0,6 mm), aşırı hava akışıyla kolayca savrulabilir, kırışabilir veya kenarları kuruyabilir.
Hava hızını 0,5–2 m/s arasında tutun. İnce kaplamalar için alt sınırı, daha kalın olanlar için üst sınırı kullanın.
Yüksek hızlı hava, ince levhaların dönmesine ve kırışmasına neden olur; kenarlar önce kuruyup çatlar.
Eşit basınçla simetrik üst ve alt hava nozulları sağlayın. Oda sıcaklık farkı ≤3°C (5,4°F) olmalıdır; aksi halde aynı levha bir tarafı %6 nem içeriğinde, diğer tarafı %14 nem içeriğinde çıkabilir.
Kullanın değişken frekanslı sürücüler (VFD'ler) fanlarda: ön ısıtmada düşük hava akışı, ana kurutmada artış, dengelemede tekrar azaltma.
5. Kıvrılma ve Çatlama Önleme Teknikleri
Birçok üretim hattının başarısız olduğu yer burasıdır. Bu kanıtlanmış yöntemleri uygulayın:
Besleme sırasında kenar üst üste bindirme.Sürekli kaplama şeritleri beslerken, ardışık iki levhanın kenarlarını 1–2 cm üst üste getirin. Bu, kenar buharlaşma hızını azaltır ve “ıslak merkez, kıvrık kenarlar” sorununu önler.
Kenar püskürtme.Kaplama şeridinin her iki kenarına (yaklaşık 6 mm genişlik) ince bir su sisi püskürtün. Bu, kenar kurumasını geciktirir—özellikle okaliptüs ve çam için etkilidir.
Basınçlı kurutma.Öncelik verin ağ bantlı pres tipi veya silindir tipi kurutuculara. Yüksek sıcaklıkta uygulanan hafif basınç, dalgalanmayı ve deformasyonu bastırır.
Güçlendirme bandı.Uzun sürekli kaplamaların her iki kenarı boyunca takviye bandı uygulayarak uç yarılmasını önleyin.
Yapışmayı önleyici önlemler.Yumuşak ağaçlar (özellikle çam), sıcak ve nemli koşullarda file bantlara yapışma eğilimindedir. Yapışmayı önleyici bant malzemeleri kullanın ve iz ve delikleri önlemek için her vardiyada reçine ve ahşap kalıntılarını temizleyin.
6. Nihai Nem İçeriği ve Kurutma Sonrası İşlemler
Hedef nem içeriği: %8–12.Kontrplak için %8–10 hedefleyin; inşaat film kaplamalı kontrplak için %10–12 kabul edilebilir.
Bir çevrimiçi nem ölçeraşırı kuruma ve gevrekleşmeyi önlemek için gerçek zamanlı geri bildirim ve otomatik bant hızı ayarı amacıyla çıkış ağzında.
Çıktıktan hemen sonra asla üst üste istiflemeyin.Termal şok deformasyonunu önlemek için kaplamaları 40–50°C (104–122°F) sıcaklıkta 30–60 dakika boyunca bir tampon soğutma bölgesinden geçirin.
12–24 saat boyunca koşullandırma (yeniden nemlendirme)kullanım ortamına yakın nem ile 40–50°C sıcaklıkta. Bu, iç ile yüzey arasındaki nem içeriği (MC) gradyanını %3'ün altına düşürür.
Depolama sırasında kaplamalarıtek katmanlar halinde düz olarakhavalandırma boşluklarıyla yerleştirin. Ağır ağırlıklar uygulamayın; çünkü nem yeniden emilimi meydana gelirse bu ikincil deformasyona neden olabilir.
7. Türlere Özgü Önlemler (Hızlı Başvuru)
Türler |
Ana Risk |
Temel Önlem |
|---|---|---|
Çam |
Reçine sızması, mavi leke, sararma |
≤80°C'de tutun, reçineyi derhal temizleyin, mavi lekeyi önleyin |
Okaliptüs |
Çökme, uç yarılması |
Düşük sıcaklık, yüksek nem ile başlayın; makine kurutmadan önce %20–30 nem içeriğine kadar ön hava kurutması yapın |
Kavak |
Kenar kıvrılması, tüylenme, kırılma |
Hafif hava, yavaş taşıma, kenar püskürtme, basınçlı kurutma |
Köknar/Ladin |
Düşük yoğunluk, savrulmalar |
Daha düşük hava hızı sınırı kullanın, elek bant gerginliğini sağlayın |
Ihlamur |
Kırılganlık, renk değişimi |
Son nem içeriği %8'in altında olmamalı, kurutmadan sonra yavaş soğutun |
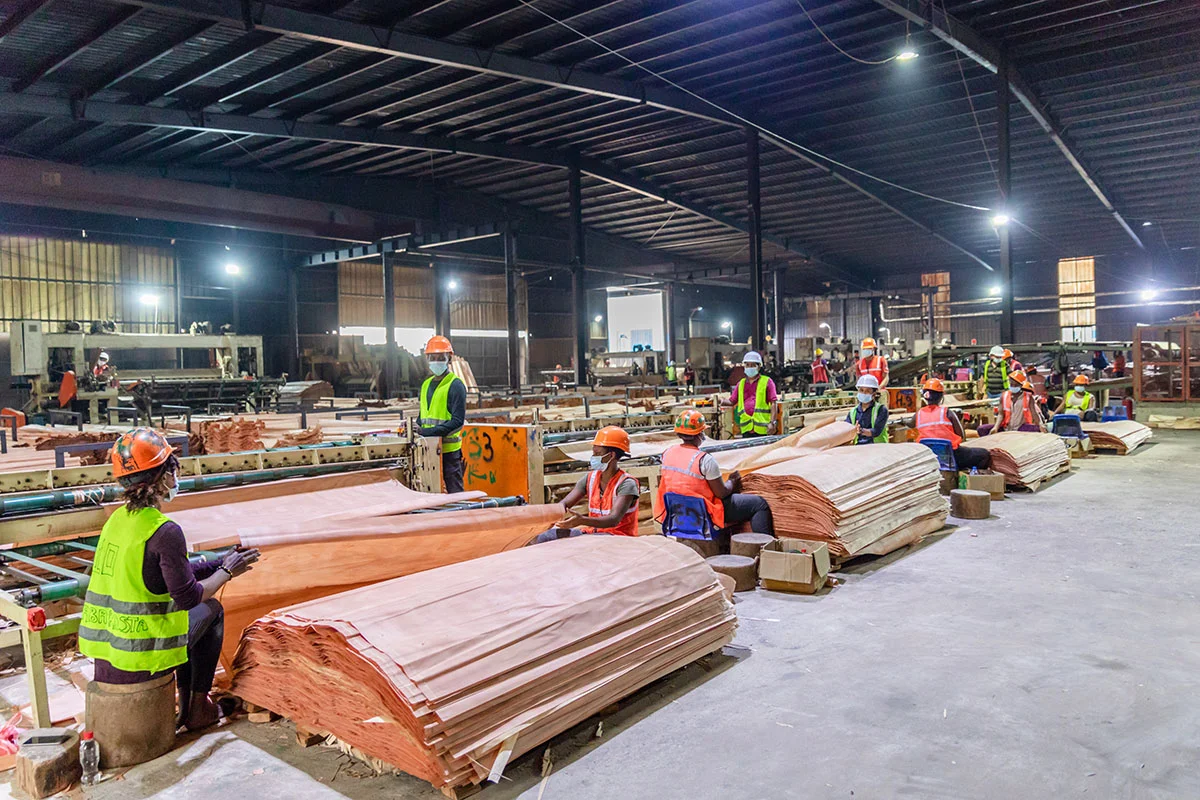
8. Çevrimiçi Tespit ve Proses Reçeteleri
Yumuşak ahşap kaplama partileri büyük ölçüde değişir. Operatörün görsel yargısına (“renk kontrolü”) güvenmek istikrarsızdır. Modern hatlar şunları yapmalıdır:
Kurulum direnç tipi veya mikrodalga nem ölçerler çıkış tarafına, PLC'ye bağlı olarak.
Saklayın kurutma reçeteleri her tür için (çam, okaliptüs, kavak) (sıcaklık, nem, bant hızı) ve malzeme değişiminde tek tıkla geçiş yapın.
Her vardiyada 3–5 levha numune alın, dört köşe ve merkezde MC ölçün. Sapma %2'yi aşarsa, fan hızını ve bant hızını hemen ayarlayın.
Sonuç
Yumuşak ağaç kaplamalarını kurutmak bir denge işidir. Temel kural şudur: düşük sıcaklıkta yavaş kurutma + yüksek nem geçişi + nazik ve eşit hava basıncı + kenar nem tutma + kurutma sonrası koşullandırma. Üretimi aceleye getirip kıvrılmış, kırılgan veya reçine lekeli kaplamalar elde etmek ve bunun sonucunda ürün kalitenizi düşürüp alt süreçlerde tutkal israfına yol açmak yerine, her zaman biraz daha yavaş kurutmak daha iyidir.
Kurutma hatlarını yenilemek isteyen kontrplak fabrikaları ve kaplama üreticileri için doğru ayıklama sistemlerine, bölgesel sıcaklık kontrolüne, VFD fanlara ve çevrimiçi nem algılamaya yatırım yapmak, azalan ıskarta ve yakıt tasarrufu sayesinde kısa sürede kendini amorti eder.
Mevcut yumuşak ağaç kaplama kurutucunuzu optimize etmeyi mi yoksa tür karışımınıza özel yeni, enerji verimli bir model mi satın almayı planlıyorsunuz? Ekibimiz, kavak, çam, okaliptüs ve daha fazlası için kanıtlanmış konfigürasyonlarla dünya genelindeki kontrplak fabrikaları için özel kurutma çözümleri tasarlar. Üretim ihtiyaçlarınızı görüşmek ve ayrıntılı bir teklif almak için bugün bizimle iletişime geçin.