

Kurutulmuş Kaplamanın Sonraki Hayatı
Kaplama, doğru nem seviyesinde kurutucudan çıktığında—genellikle kontrplak çekirdek stoğu için %8–%12 ve dekoratif veya mühendislik kaplaması için daha sıkı bir %6–%10—gerçek üretim değer zinciri başlar. Kurutma yalnızca hazırlık adımıdır. Bir örgü bantlı kaplama kurutucusundan veya silindirli kaplama kurutucusundan çıkan bir levha hâlâ sadece ince ahşaptır. Bundan sonra olanlar, ucuz ambalaj malzemesi, yapısal kontrplak, mobilya yüz stoğu veya üst düzey mimari yüzey haline gelip gelmeyeceğini belirler.
İlk derin işleme adımı, sınıflandırma ve kusur kontrolüdür. Kurutulmuş levhalar istiflenir, incelenir ve görsel kalite, kalınlık, düzlük ve nem homojenliğine göre ayrılır. Yüz ve arka kaplama levhaları — temiz damarlı, tek tip renkli ve açık kusuru olmayanlar — görünür yüzeylere yönlendirilir. Budak, küçük çatlak veya renk değişimi olan çekirdek kaplamalar, görünümün önemli olmadığı ancak boyutsal kararlılığın önemli olduğu iç kısma gider. Modern tesislerde bu artık tamamen manuel değildir. Satır içi nem tarayıcıları, yapay zeka görsel ayırıcıları ve genişlik/kesme hatları levhaları sınıflandırır, böylece dizgi operatörü hiçbir zaman tahmin etmek zorunda kalmaz. Kötü kurutulmuş bir levha burada başarısız olur; iyi kurutulmuş bir levha ise birinci sınıf bir varlık haline gelir.
Derecelendirmeden sonra onarım ve kompozisyon gelir. Soyma torna makinesinden çıkan dar şeritler, uç uca ekleme, parmak ekleme veya bantsız ekleme makineleriyle tam levhalar halinde birleştirilir. Delikler, kurt izleri ve kenar yırtıkları, uyumlu ahşap dolgu veya delinip tıkanmış onarım boşluklarıyla yamanır. Dekoratif çizgiler için şeritler, flitch uyumlu düzenlemeler halinde bir araya getirilir: kitap eşleşmesi, kaydırmalı eşleşme, radyal eşleşme veya otel lobileri ve lüks dolap işleri için sıralı paneller. Mühendislik kaplaması bunu daha ileri taşır—boyanmış şeritler bloklar halinde yeniden birleştirilir, tekrar dilimlenir ve nadir kütüklere bağlı kalmadan ceviz, abanoz veya tik gibi görünen tek tip “ince çizgili” veya yeniden oluşturulmuş yüzeylere dönüştürülür.
Ardından yapıştırma gelir. Kurutulmuş kaplama, rulolu tutkal sürme makineleri, perde kaplama makineleri veya ekstrüzyon yapıştırma sistemlerinden geçirilir. Çekirdek kaplamalar her iki tarafa yapıştırıcı alır; yüz kaplamaları genellikle sızmayı önlemek için görünen tarafta yapıştırıcısız bırakılır. Üre-formaldehit, iç mekân mobilya kontrplakları için yaygındır; fenol-formaldehit veya WBP sistemleri dış mekân, denizcilik ve beton kalıp kontrplakları için, düşük formaldehitli veya MDI tipi yapıştırıcılar ise CARB, EPA veya E0/E1 uyumluluğunu hedefleyen ihracat panelleri için kullanılır. Tutkal dozu önemlidir: çok azı yetersiz tutkal hatları ve delaminasyona yol açar; çok fazlası panel ağırlığı, formaldehit riski ve lake altında sızma izleri demektir. Kurutucudan %10 nemle çıkan bir kaplama öngörülebilir şekilde yapışır. %4 veya %18 nemdeki bir levha yapıştırıcıya direnir ve pres çevrimini bozar.
Laminasyon, yapının tasarlandığı yerdir. Kaplamalar, bitişik katmanlar 90 derece açıyla—çapraz kaplama—uzanacak şekilde istiflenir; kontrplağın var olmasının asıl nedeni budur. Tek sayıda katman paneli dengede tutar: hafif mobilya levhaları için 3 katman, kapılar ve mimari paneller için 5 ve 7 katman, kamyon döşemeleri, konteyner döşemeleri ve deniz yapıları için 9 katman ve üzeri. Yüksek kaliteli yüz kaplaması dışta; sağlam ama daha ucuz kaplama içte yer alır. LVL ve kiriş stoğu için, eğilme dayanımını en üst düzeye çıkarmak amacıyla birçok ince katman tek bir lif yönünde istiflenir. Dekoratif duvar panelleri için, tek bir güzel yüz kaplaması MDF, yonga levha veya kontrplak alt tabakası üzerine lamine edilir. Kurutucunun görevi, bu katmanların hiçbirinin presleme sırasında hareket etmemesini, çanaklaşmamasını veya çatlamamasını sağlamaktı.
Sırada soğuk presleme var. Yerleştirilmiş paket, 15–20 dakika boyunca 0,8–1,0 MPa basınçta bir soğuk prese girer. Bu, yığını sıkıştırır, hapsolmuş havayı dışarı atar, katman kaymasını önler ve yapıştırıcının jel fazını başlatır. Soğuk preslemeyi atlayan veya aceleye getiren tesislerde sıklıkla “telefon kablosu” boşlukları, hizasız katmanlar ve sıcak preste yüzey taşması görülür. Soğuk presleme az gösterişlidir ama sonuçları büyüktür: gevşek bir sandviçi tutarlı bir levhaya dönüştürür.
Sıcak presleme, sürecin kalbidir. 110–150°C sıcaklık ve santimetrekare başına birkaç kilogram basınç altında, termoset reçine çapraz bağlanarak kaplama katmanlarını tek bir rijit panel halinde kilitler. Fenolik sistemler daha fazla ısı ve zamana ihtiyaç duyar; üre sistemleri daha hızlı kürlenir ancak suya daha az dayanır. Pres süresi kalınlıkla ölçeklenir: 18 mm'lik bir panel plakaların altında 7–10 dakika kalabilirken, 4 mm'lik dekoratif bir panel yalnızca birkaç dakika gerektirebilir. Çıkarma sonrası paneller, kaba işleme için fazla sıcak ve iç gerilimlidir. Kalan ısının dağıldığı ve nemin dengelendiği soğutma raflarına veya çevirme raflarına taşınırlar. Bu aşamada erken kesim, geri yaylanmaya ve kenar dalgalanmasına neden olur.
Son işlem aşaması, sertleşmiş levhayı satılabilir bir ürüne dönüştürür. Geniş bantlı kalibrasyon zımpara makineleri paneli tam kalınlığa getirir—kalibre edilmiş kontrplak için genellikle ±0,3 mm. Çift uçlu kesme makineleri onu 1220×2440 mm, 1250×2500 mm veya özel mimari ölçülere göre dik keser. Macun istasyonları yüzey budaklarını ve çatlakları doldurur, böylece kusurlar melamin, HPL veya fenolik film boyunca belirginleşmez. Ardından değer katan döngü gelir: beton kalıp için film kaplama, dolap üretimi için melamin emprenye, laboratuvar ve mağaza düzeni panelleri için HPL yapıştırma, mobilya yüzeyleri için UV astar ve lake, nem engelleyici boya ile kenar sızdırmazlığı ve ihracat pazarları için barkod/izlenebilirlik damgalama.
Uygulama senaryoları derin işlemenin ne kadar ileri gideceğini belirler. inşaat kontrplağı, amaç yapısal bütünlüktür: çapraz katmanlı kaplamalar, WBP tutkalı, zımparalanmış veya film kaplı yüzeyler, yeniden kullanılabilir beton kalıp yüzeyleri. mobilya ve dolap üretimikurutulmuş kaplama, ürünün baş kahramanıdır—meşe, ceviz, tik, yeniden yapılandırılmış kavak veya ince çizgili okaliptüs—alt tabakaya lamine edilir, 150–220 kum zımpara ile zımparalanır, boyanır, laklanır ve gardırop ön yüzlerinde kitap eşleştirmeli olarak uygulanır.kapılar ve duvar panelleriiçin kaplama, geniş yüzeylerde desen sürekliliği sağlayacak şekilde birleştirilir; bir otel koridoru, neredeyse aynı damar akışına sahip elli kapı kanadı gerektirebilir.konteyner zeminleri ve kamyon gövdeleriiçin kurutulmuş sert ağaç kaplaması, fenolik reçine ile preslenerek son derece yoğun, darbeye dayanıklı bir levha haline getirilir.dekoratif mimari iç mekânlariçin mühendislik kaplaması kesilir, birleştirilir, desteklenir, preslenir, zımparalanır ve masif ahşap gibi görünene kadar bitirilir, ancak masif ahşaptan daha iyi performans gösterir.
İyi bir örnek mobilya paneli fabrikasıdır. Soyulmuş kauçuk ağacı veya kavak kaplaması yaklaşık %9 neme kadar kurutulur, A/B/C olarak sınıflandırılır, yamalanır, E1 üre reçinesi ile yapıştırılır, 5 katmanlı olarak dizilir, soğuk preslenir, 125°C’de sıcak preslenir, gece boyunca soğutulur, zımparalanır ve ardından doğal veya mühendislik ürünü 0,5 mm dekoratif kaplama ikinci bir preste yüzeye lamine edilir. Temel kontrplak stabilite sağlar; yüz kaplaması fiyat sağlar. Üst akışta doğru kurutma yapılmazsa, dekoratif yüz daha sonra kabarır, MDF alt tabakası görünür veya panel müşterinin deposunda burulur.
Bir başka örnek de inşaat için film kaplı kontrplaktır. Kurutulmuş sert ağaç çekirdek kaplaması fenolik reçine ile yapıştırılır, preslenir, soğutulur, zımparalanır, ardından fenol emdirilmiş kağıdın her iki yüze bağlandığı bir film kaplama presinden geçirilir. Sonuç, düzinelerce beton dökümüne dayanır. Burada derin işleme güzellikten çok kimyasal dayanıklılıkla ilgilidir: su geçirmez tutkal, kapalı yüzey, sızdırmaz kenarlar, delaminasyon olmadan tekrarlanan kalıp çıkarma.
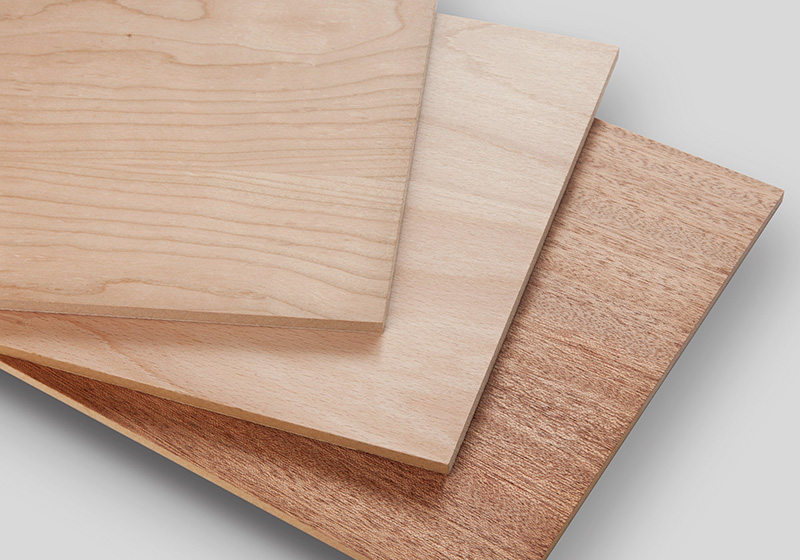
Kaplama mühendisliği bir katman daha ekler. Boyama ve yeniden birleştirmeden sonra, dilimlenmiş levha nazikçe kurutulur, tam levhalar halinde birleştirilir, alt tabakaya lamine edilir, dikkatlice zımparalanır—agresif zımparalama sedefli veya desenli yüzeyleri yok eder—ardından sızdırmazlık maddesi, astar ve üst kat ile bitirilir. Uygulamalar yat iç mekanlarından ve havacılık kabinlerinden perakende düzenlemesine ve lüks konut duvar kaplamasına kadar uzanır. Bu segment için kurutucu nazik olmalıdır; alt süreç sıradan kontrplak işinden daha temiz olmalıdır.
Kısacası, kurutulmuş kaplama basitçe “kontrplak haline gelmez.” Pazarın bedel ödediği şeye dönüşür. Çekirdek stok görünmez yapıya dönüşür. Yüzey stok, bir alıcının bir dolabı diğerine tercih etmesinin nedeni haline gelir. Mühendislik kaplaması, oteller, ofisler ve üst düzey konutlar için marka kimliği haline gelir. Onarım, ekleme, yapıştırma, çapraz bantlı dizme, soğuk pres, sıcak pres, kalibrasyon, kenar düzeltme, kaplama, bitirme ve sınıflandırma, kırılgan bir ahşap şeridini öngörülebilir mukavemete, kararlı boyutlara ve gerçek ticari değere sahip mühendislik paneli haline dönüştüren aşamalardır.
Ekipman tedarikçileri için ders açıktır: bir kaplama kurutucusu asla izole bir makine olarak satılmamalıdır. O ilk domino taşıdır. Eğer levha kurutucudan homojen nem, düz geometri ve hasarsız yüzeyle çıkarsa, sonraki her makine—yayıcı, birleştirici, soğuk pres, sıcak pres, zımpara, laminatör—daha iyi çalışır. Eğer çok kuru, çok nemli veya çok kıvrık çıkarsa, tüm fabrika sonraki aşamalarda bedel öder: daha fazla yama, daha fazla tutkal, daha fazla ret, daha fazla talep. Kurutma ahşabı hazırlar; derin işleme ürünü yaratır; uygulama fiyatı belirler.
Bu yüzden Shine Machinery müşterilerine sürekli şunu söyler: sadece “kurutucu ne kadar hızlı çalışabilir” diye sormayın. “Bu kaplama neye dönüşecek?” diye sorun. Dubai’deki bir otel için 0,4 mm mühendislik ceviz kaplama, Çin’deki bir inşaat kontrplak fabrikası için 2,5 mm kauçuk ağacı çekirdeğiyle aynı şey değildir. Aynı kelime—kaplama—kurutucudan sonra çok farklı bir yolculuk.
Soyucudan panele kadar, kurutulmuş levha artık sadece ahşap değildir. Aynı anda hem stok, hem yapı, hem yüzey, hem marka, hem de kâr marjıdır. Kurutucu tavanı belirler; derin işleme ise fabrikanın ona ne kadar yaklaşacağını belirler.