

Rulo Kaplama Kurutucusu: Kapsamlı Bir Kılavuz
Ahşap işleme endüstrisinde, kaplama kurutma makinesi üretim hattındaki en kritik ekipmanlardan biridir. Soyma işleminden sonra, taze kesilmiş kaplamalar genellikle %80 ile %100 arasında değişen yüksek nem içeriğine sahiptir ve kontrplak halinde başarılı bir şekilde yapıştırma ve presleme için bu oranın %8–%12'ye düşürülmesi gerekir. Mevcut çeşitli kurutma teknolojileri arasında, silindirli kaplama kurutma makinesi, kalın ahşap kaplamalar için en yaygın kullanılan sürekli kurutma çözümü olarak öne çıkar. Altlı üstlü ısıtılmış çelik silindirlerin kaplamaları sıkıştırmak, taşımak ve kurutmak için kullanıldığı benzersiz tasarımı, belirli uygulamalarda file bantlı kurutucuların sunamayacağı bir verimlilik, düzlük ve yüksek hacimli çıktı kombinasyonu sağlar. Bu makale, silindirli kaplama kurutma makinesinin ne olduğu, nasıl çalıştığı, hangi alanlarda üstün olduğu ve alternatif kurutma yöntemleriyle karşılaştırması hakkında kapsamlı bir genel bakış sunmaktadır.
Silindirli kaplama kurutma makinesi, üst ve alt sıralar halinde düzenlenmiş bir dizi paslanmaz çelik silindir etrafında inşa edilmiş sürekli bir kurutma makinesidir. Bu silindirler iki amaçlıdır: hem taşıma sistemi hem de ısıtma yüzeyi olarak işlev görürler. Islak kaplamalar kurutma odasına girdiğinde, silindirler arasında sıkıştırılır ve kontrollü bir hızla ileri çekilir. Bu yolculuk sırasında, üst ve alt jet kutularından kaplama yüzeyine doğrudan sıcak hava üflenirken, ısıtılmış silindirler kaplamanın arka yüzüyle doğrudan temas yoluyla termal enerji aktarır. Bu ikili ısıtma mekanizması—sıcak hava nüfuzu ile iletim yoluyla ısı transferinin birleşimi—silindirli kurutucuyu özellikle kalın kaplamalar için son derece verimli kılar. Tüm süreç, en az 50 mm kalınlığında alüminyum silikat elyaf duvarlara sahip yalıtımlı bir bölme içinde gerçekleşir, ısı kaybını en aza indirir ve sabit iç sıcaklıkları korur.
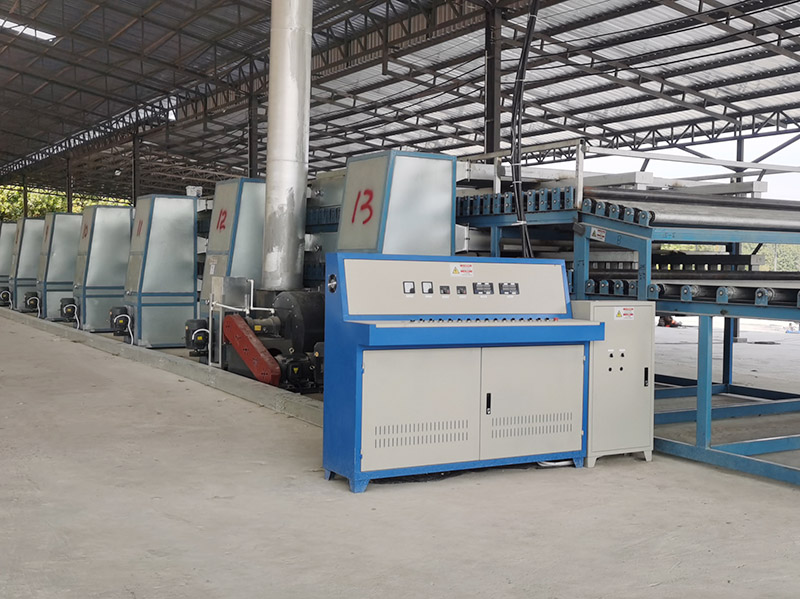
Bir silindirli kaplama kurutucusunun çalışma prensibi basit ancak oldukça etkilidir. İlk olarak, taze soyulmuş ıslak kaplamalar, çift istasyonlu bir yükleme masasında manuel olarak veya mekanik bir besleyici aracılığıyla otomatik olarak makineye beslenir. İçeri girdikten sonra, kaplamalar kademeli silindirler arasında sıkıştırılır. Alt silindirler levhayı destekler ve ileri doğru iterken, üst silindirler eğrilme, kıvrılma veya hizalanma bozukluğunu önlemek için hafifçe bastırır. Kaplama kurutma bölgelerinden geçerken, bir biyokütle yakıcı, doğal gaz fırını veya termal yağ sistemi tarafından üretilen yüksek sıcaklıktaki hava, kaplamanın her iki tarafından zorlanarak geçirilir. Nem hızla buharlaşır ve egzoz fanları tarafından tahliye edilir. Bazı gelişmiş sistemler, egzozdan gelen atık ısıyı yakalayan, gelen temiz havayı önceden ısıtan ve yakıt tüketimini %15–30 oranında azaltan ısı geri kazanım cihazları içerir. Son olarak, kurutulmuş kaplama boşaltma ucundan çıkar, soğutulur ve istiflemeye veya daha ileri işlemlere hazır hale gelir.
Silindirli kaplama kurutucunun temel avantajlarından biri, kalın ahşap kaplamaları işleyebilme yeteneğidir. Makine, kalınlığı 1,2 mm ile 5,0 mm arasında değişen kaplamalar için ideal olarak uygundur. 1,2 mm'nin altındaki daha ince levhalar, silindir izlerini önlemek için genellikle file bantlı kurutucularda daha iyi işlenir; çok ince kaplamalar da sıkıştırma basıncıyla hasar görme riski taşır. Ancak kalın kauçuk ağacı, huş, kayın, kavak ve çam kaplamaları için silindirli kurutucu açık ara doğru seçimdir. Üst silindirlerin uyguladığı fiziksel basınç, kurutma döngüsü boyunca kaplamayı düz tutarak kalın levha kurutmada sıklıkla görülen kıvrılma ve çanaklaşmayı önler. Bu da yüksek kaliteli kontrplak üretimi için hazır, mükemmel düzlükte, homojen kurutulmuş bir ürün sağlar.
Farklı ahşap türleri farklı kurutma parametreleri gerektirir ve rulolu kaplama kurutucusu geniş bir yelpazeye uyum sağlayacak kadar çok yönlüdür. Çam ve ladin gibi yoğunluğu yaklaşık 0,4–0,5 g/cm³ olan yumuşak ağaçlar hızlı kurur ancak reçine sızmasını önlemek için dikkatli sıcaklık kontrolü gerektirir. Rulolu kurutucunun bölümlere ayrılmış sıcaklık bölgeleri, operatörlerin ön ısıtma bölümünde ılımlı ısıyla başlayıp kademeli olarak artırmasına olanak tanır; bu da ruloları veya kaplama yüzeyini kirletebilecek aşırı reçine akışını önler. Kavak gibi orta yoğunluklu türler kolay kurur ancak yüzey sertleşmesini önlemek için sabit hat hızlarına ihtiyaç duyar. Huş, kayın ve meşe gibi yüksek yoğunluklu sert ağaçlar, iç çatlaklara neden olmadan nemin çekirdekten göç etmesine izin vermek için daha yavaş hat hızları ve daha uzun kurutma odaları gerektirir. Lateks içeren kauçuk ağacı, 140°C ile 155°C arasında hassas sıcaklık kontrolü gerektirir—bu görev, rulolu kurutucunun duyarlı PLC ve HMI dokunmatik ekran kontrolleri sayesinde kolaylaşır.
Silindirli kaplama kurutucusunun pratik bir örneği, Yunnan'ın Pu'er kentinde görülebilir; burada 10 tonluk bir biyokütle yakıcı ile donatılmış iki katlı, 56 metrelik bir makine, kalın kauçuk ağacı kaplamalarını işlemektedir. 22 saat çalışan bu hat, 100–110 metreküp kurutulmuş kaplama üretir ve nem içeriğini özel uygulamalar için %0'a kadar düşürür. Çift katlı tasarım, zemin alanı verimliliğini en üst düzeye çıkarırken, biyokütle yanma sistemi, odun atığını kullanarak yakıt maliyetlerini düşük tutar. Bu kurulum, silindirli kurutucuların gerçek dünyadaki yüksek hacimli üretim ortamlarında ölçeklenebilirliğini ve maliyet etkinliğini göstermektedir.
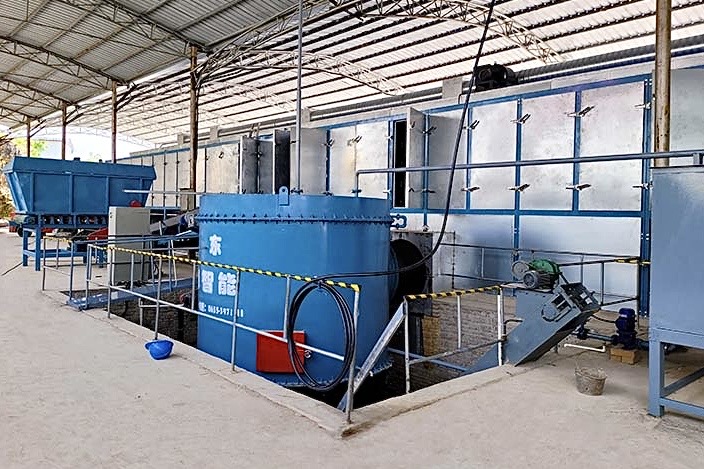
Rulo kurutucuları örgü bantlı kurutucularla karşılaştırırken birkaç fark ortaya çıkar. Örgü bantlı kurutucular, yüzey mükemmelliğinin çok önemli olduğu ve en ufak bir rulo izinin bile kabul edilemez olduğu 0,3 mm ile 2,0 mm arasındaki ince kaplamalar için tercih edilen seçenektir. Yalnızca sıcak hava nüfuzuna dayanırlar, temasla iletim yoktur, bu da hassas levhalar için daha yumuşaktır. Ancak, eğrilmeye karşı daha az direnç sunarlar ve çok ince kaplamalar bazen banttan uçabilir veya hizasını kaybedebilir. Buna karşılık rulo kurutucular, fiziksel sıkıştırma yoluyla üstün düzlük sağlayarak daha kalın malzemelerde mükemmeldir. Ödünleşim, kaplamanın arka yüzünde hafif bir rulo izidir—levhanın zaten yapıştırılıp presleneceği çoğu kontrplak uygulaması için önemsiz olan küçük bir kozmetik sorundur. Bakım da farklıdır: rulo kurutucular, özellikle çam veya kauçuk ağacı kuruturken reçine birikmesini önlemek için ruloların periyodik temizliğini gerektirir; örgü bantlı kurutucular ise düzenli bant gerginliği ve hizalama kontrolleri gerektirir.
Modern rulo kaplama kurutucuları giderek daha fazla akıllı teknolojilerle entegre edilmektedir. Kurutma odası boyunca yerleştirilen sıcaklık ve nem sensörleri, kontrol sistemine gerçek zamanlı geri bildirim sağlayarak hat hızının, fan frekansının ve brülör çıkışının otomatik olarak ayarlanmasına olanak tanır. Bazı hatlar, kurutmadan önce kaplama kalınlığını ve nem değişimlerini algılayan ve her parti için parametreleri otomatik olarak ayarlayan yapay zeka görüntüleme sistemlerini bile içerir. Isı geri kazanım eşanjörleri, egzoz ısısını yakalayarak yakıt maliyetlerini daha da düşürür. Bu akıllı özellikler, geleneksel rulo kurutucuyu basit bir ısıtmalı tünelden veri odaklı, enerji verimli bir üretim varlığına dönüştürür.
Kaplama kurutma makinesi satın alımını değerlendiren üreticiler için, valsli kaplama kurutucusu kanıtlanmış, yüksek getirili bir yatırımı temsil eder. Kalın kaplamaları yüksek hacimlerde işleyebilme, mükemmel düzlüğü koruyabilme ve otomatik kontrollerle entegre olabilme yeteneği, onu dünya çapında orta ve büyük ölçekli kontrplak operasyonlarının belkemiği haline getirir. İster Güneydoğu Asya'da kauçuk ağacı, ister Doğu Avrupa'da huş ağacı, ister Güney Amerika'da çam kurutuluyor olsun, valsli kurutucu, nihai kontrplak ürününün kalitesini ve kârlılığını doğrudan etkileyen tutarlı sonuçlar sunar.
Özetle, bir silindirli kaplama kurutucusu, sıcak havalı bir konveyörden çok daha fazlasıdır. Islak, kırılgan kaplamaları düz, stabil ve pazara hazır levhalara dönüştürmek için mekanik sıkıştırma, iletim ve taşınım ısıtması, akıllı kontroller ve enerji geri kazanımını birleştiren hassas tasarımlı bir sistemdir. Kalın kaplama üretimini büyütmek isteyen herhangi bir ahşap işleme işletmesi için doğru silindirli kurutucu teknolojisini anlamak ve bu teknolojiye yatırım yapmak yalnızca operasyonel bir karar değil, önümüzdeki yıllarda rekabet güçlerini belirleyecek stratejik bir karardır.