

Pres vs Merdane Kaplama Kurutucusu
Doğru kaplama kurutucusunu seçmek asla sadece fiyatla ilgili değildir. Kontrplak ve kaplama fabrikaları için asıl soru, kurutma hattının üretim ritmine, kaplama kalınlığına ve fabrika yerleşimine uyup uymadığıdır. İki makine de “ahşap kaplama kurutucusu” adını taşıyabilir, ancak tamamen farklı şekillerde çalışabilir. Çok katlı pres kurutucu ve rulolu kaplama kurutucu iki farklı felsefeyi temsil eder: partili presleme ile sürekli konveksiyon. Bu farkı anlamak, işletme sahiplerinin maliyetli uyumsuzluklardan kaçınmasına yardımcı olur.
Her makine nasıl çalışır
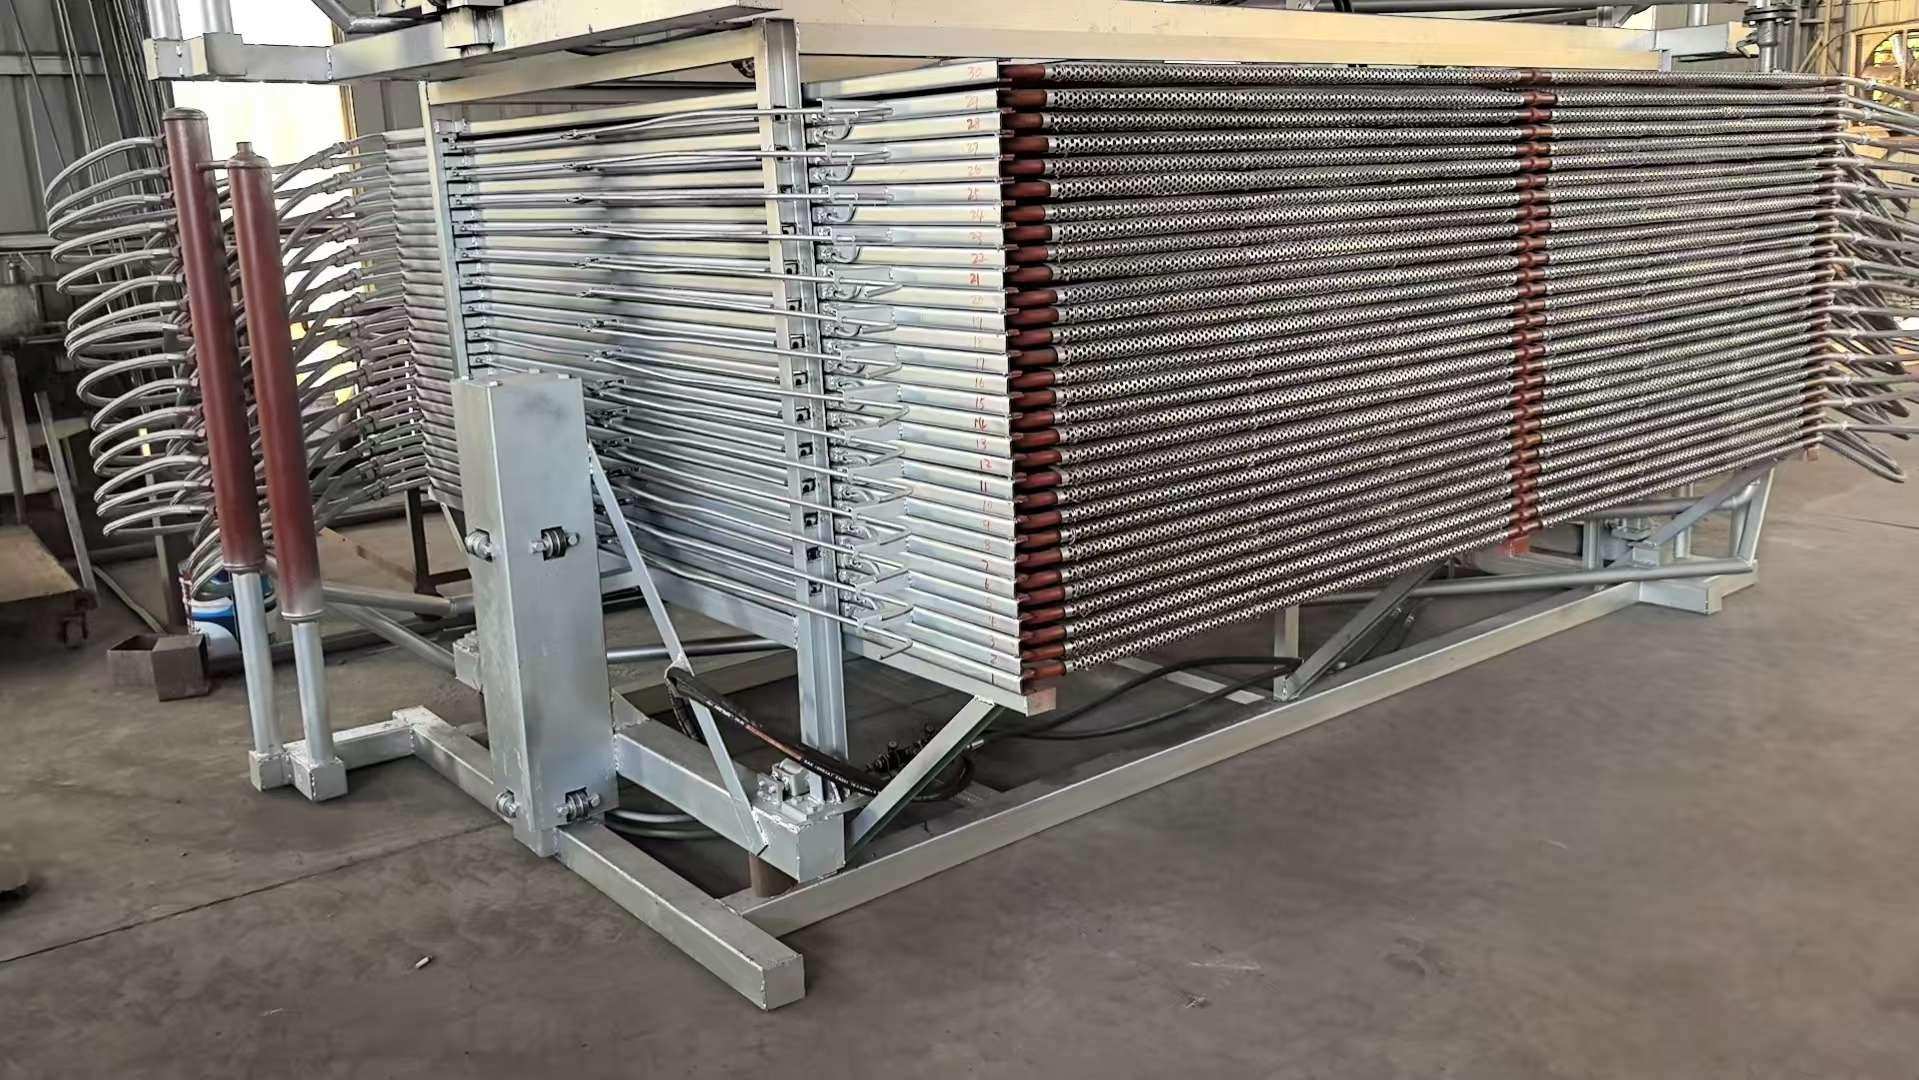
Pres tipi kaplama kurutucusu, bazen çok katlı plaka kurutucusu olarak da adlandırılır, partiler halinde çalışır. Yeni soyulmuş kaplama, ısıtılmış plakalar arasına katman katman istiflenir. Hidrolik basınç presi kapatır ve genellikle buhar veya termal yağ ile ısıtılan sıcak plakalar ısıyı doğrudan ahşaba iletir. Nem, basınç serbest bırakma ve yeniden sıkma döngüsünden oluşan bir solunum çevrimiyle dışarı çıkar. Her parti yaklaşık 30 ila 60 dakika sürer. Makine sürekli çalışmaz; yükler, presler, solunum yapar, hafifçe soğur ve boşaltır.
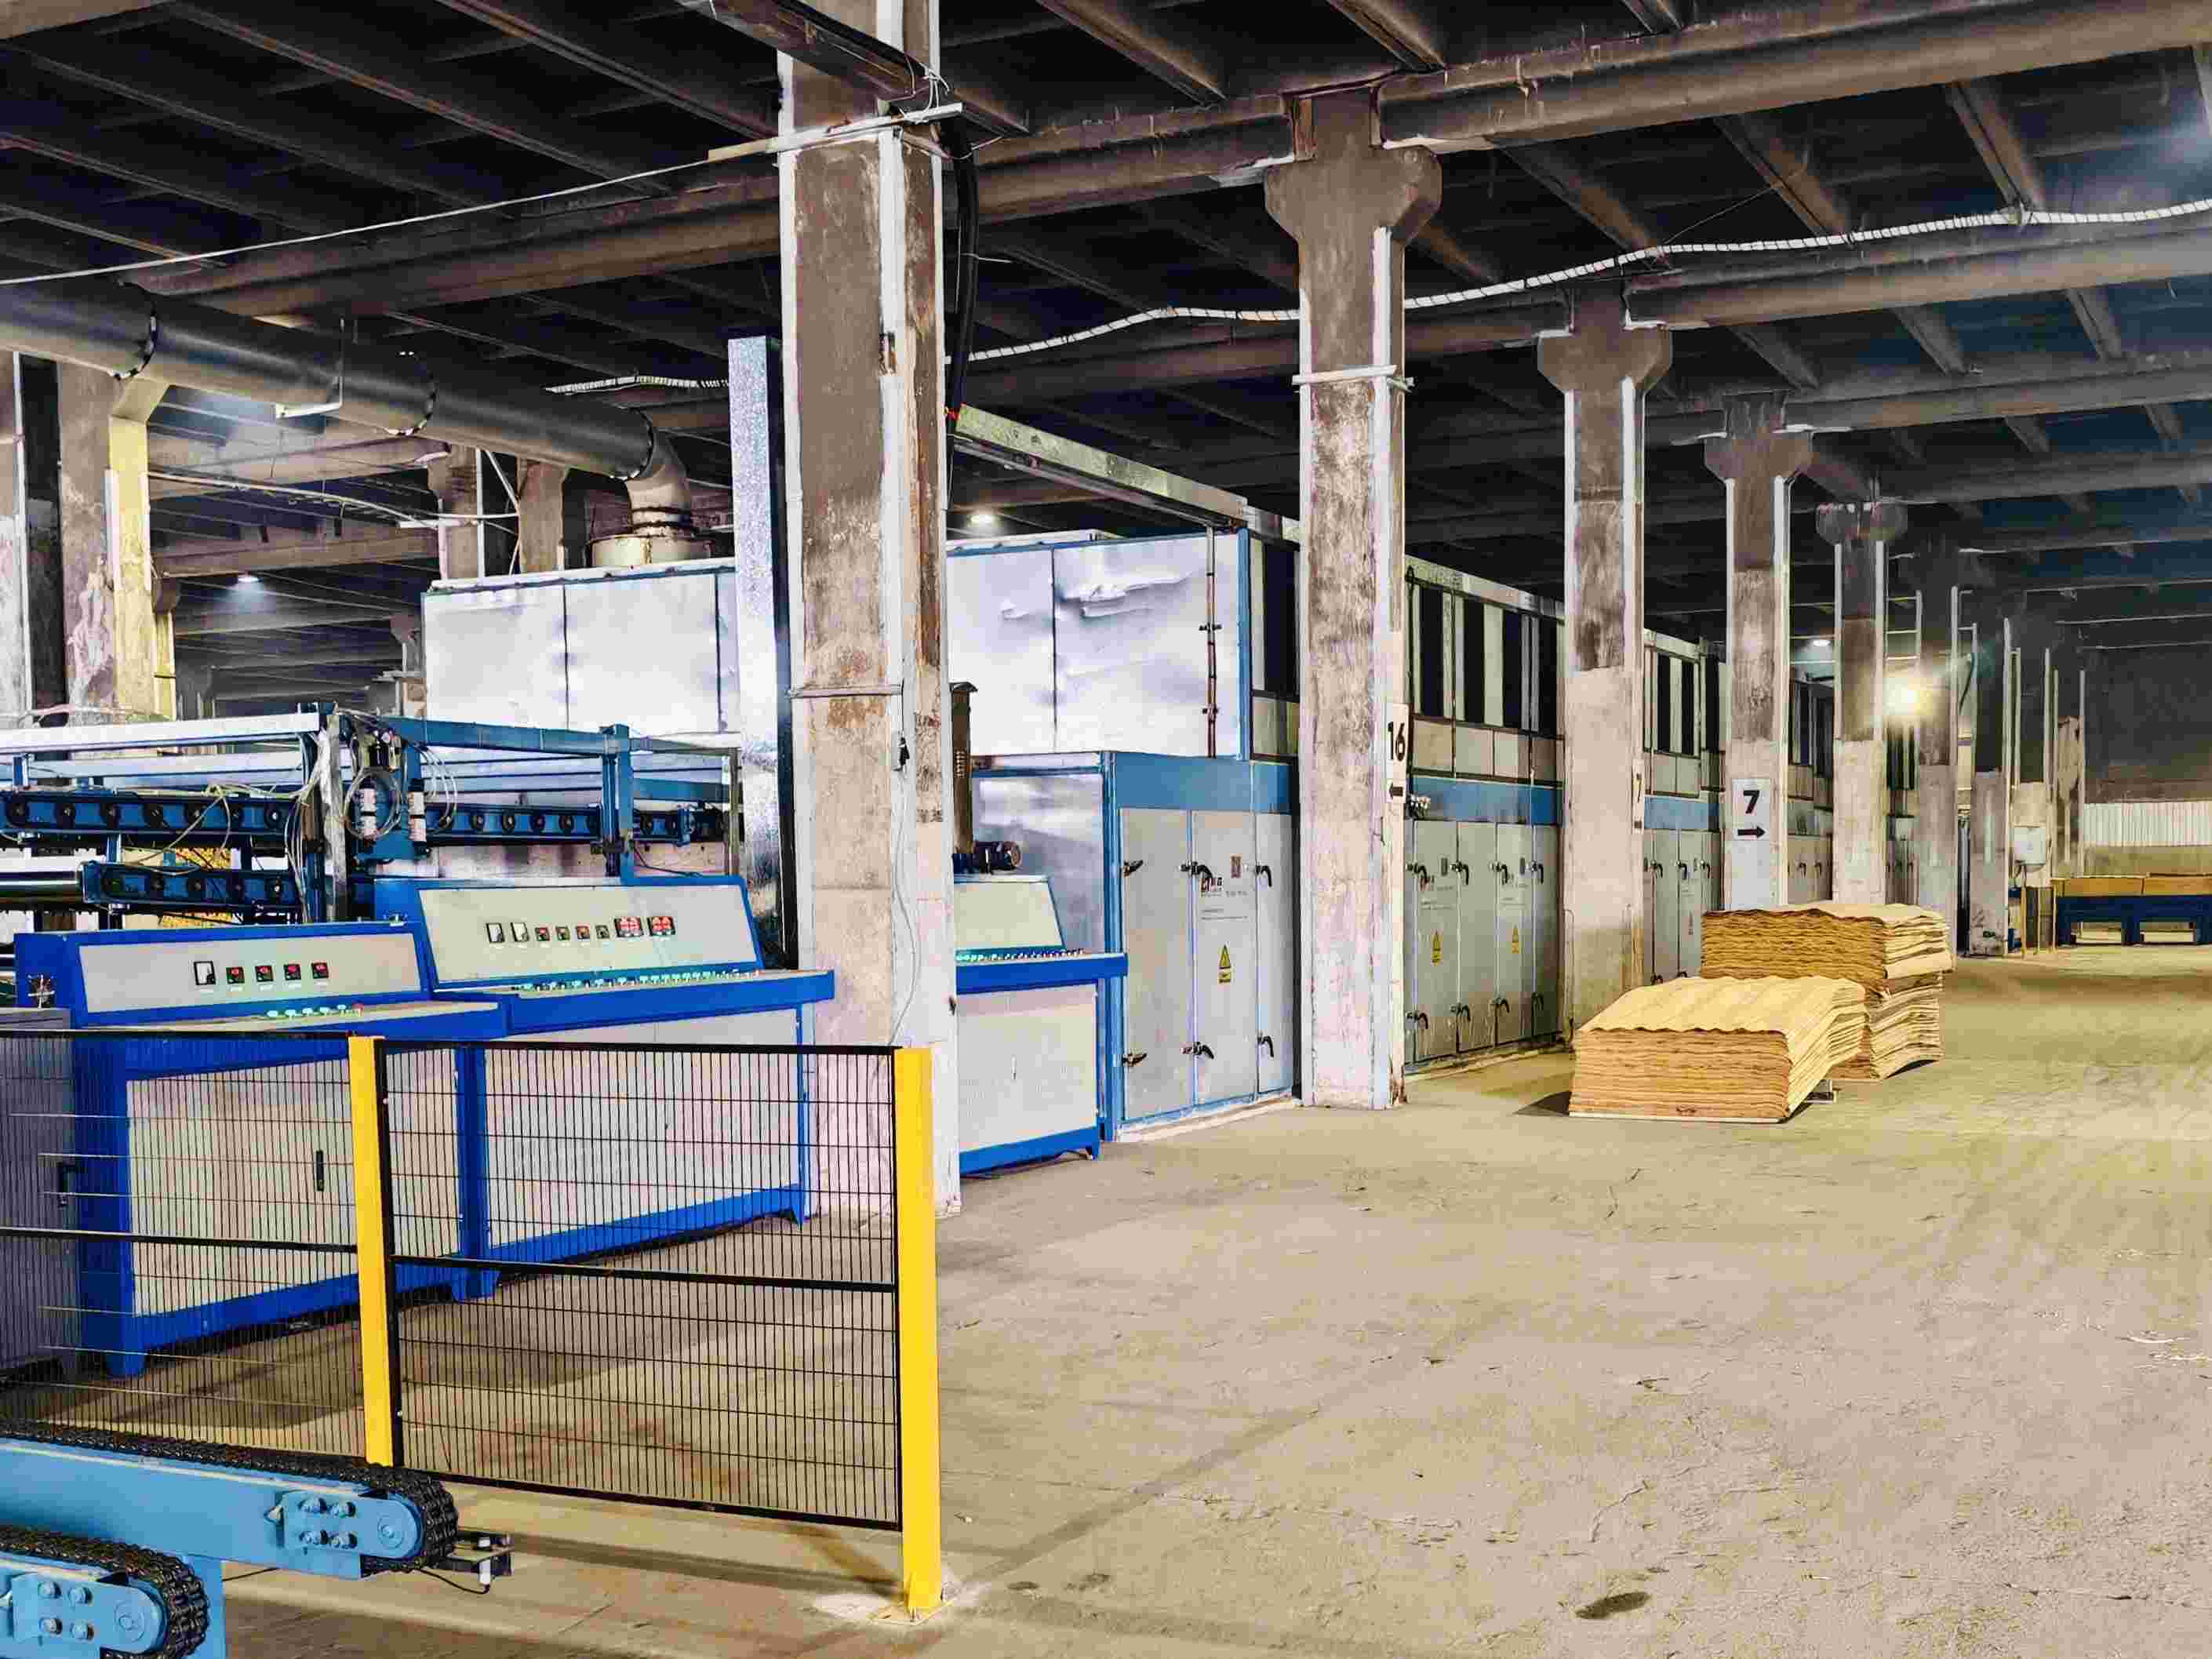
Bir rulo kaplama kurutucusu tamamen farklı bir prensipte çalışır. Kaplama bir uçtan girer ve üst ve alt tahrikli rulolar arasında tutulur. Levha, birden fazla sıcaklık bölgesi boyunca sürekli olarak hareket eder. Sıcak hava üstten aşağıya ve alttan yukarıya doğru püskürtülür ve kaplamaya her iki taraftan nüfuz eder. Ruloların kendisi genellikle ısıtılır veya en azından bir miktar termal enerji iletir. Tüm süreç süreklidir: kaplamayı bir uçtan besleyin, kuru levhaları diğer uçtan toplayın ve hedef nem içeriğine uymak için hat hızını bir VFD aracılığıyla ayarlayın.
Üretim ritmi: partili ve sürekli
En belirgin fark, iki makinenin zamanı nasıl ele aldığıdır.
Presli kurutucular döngüler halinde çalışır. Shine DH-30-2.6 gibi tipik bir 30 katlı makine, parti başına 480 levhaya kadar yükleme yapar. Parti başına yaklaşık 45 dakikada, günlük üretim ünite başına yaklaşık 10 ila 15 metreküpe ulaşır. İki operatör, bu tür üç ila dört üniteyi aynı anda yönetebilir. Bu, presli kurutucuları dışarıdan ıslak kaplama satın alıp yeniden kurutması gereken fabrikalar veya hacmin uzun bir sürekli hattı haklı çıkarmadığı işletmeler için uygun hale getirir.
Buna karşılık, silindirli kurutucular sürekli akış için tasarlanmıştır. Hat bir kez başladığında, tam bir vardiya veya daha uzun süre çalışır. Doğru yapılandırılmış bir silindirli kurutucu, kat sayısına, ısı kaynağına ve kaplama kalınlığına bağlı olarak saatte birkaç metreküpten saatte 20 metreküpün üzerine kadar işlem yapar. Dört katlı bir silindirli hat, tek bir vardiyada birkaç presli kurutucunun günlük üretimini gerçekleştirebilir. Kendi soyma hatlarına sahip büyük ölçekli kontrplak fabrikaları için bu sürekli kapasite esastır.
Basınç ve kaplama yoğunluğu
Burada kaplama kurutmadaki en yanlış anlaşılan konulardan biri yatıyor. Presli kurutucular ısıtma sırasında sıkıştırma kuvveti uyguladığı için kaplamayı fiziksel olarak değiştirirler. Basınç levhayı düzleştirir, geri yaylanmayı azaltır ve yoğunluğu hafifçe artırabilir. Kavak veya benzer düşük yoğunluklu türleri kurutan fabrikalar için bu hafif sıkıştırma yüzey düzlüğünü ve yapışabilirliği iyileştirir.
Ancak standart bir çok katmanlı presli kurutucudaki basınç, gerçek ahşap yoğunlaştırması için gerekenin çok altındadır. Gerçek yoğunlaştırma, 8 ila 10 MPa aralığındaki basınçları ve dikkatle kontrol edilen nem-sıcaklık-süre kombinasyonlarını gerektirir. Tipik bir presli kurutucu, yapısal modifikasyon yerine kurutma ve düzleştirme için tasarlanmış çok daha düşük sıkıştırma kuvvetiyle çalışır. Standart bir presli kurutucunun düşük yoğunluklu kaplamayı yüksek yoğunluklu mühendislik levhalarına dönüştürebileceği iddialarına temkinli yaklaşılmalıdır. Şu anda Shine presli kurutucularında böyle bir sonucu doğrulayan hiçbir müşteri vakası bulunmamaktadır.
Silindirli kurutucular, silindirler aracılığıyla yalnızca hafif hat basıncı uygular. Amaçları kalın kaplamayı düz ve hareket halinde tutmaktır, onu sıkıştırmak değil. Silindirli bir kurutucuda yoğunluk değişimi ihmal edilebilir düzeydedir. Yoğunlaştırma arayan alıcılar, standart kurutma ekipmanlarına değil, özel sıcak presli yoğunlaştırma hatlarına bakmalıdır.
Kaplama kalınlığı ve uygunluğu
Presli kurutucular geniş bir kalınlık aralığını işleyebilir, ancak özellikle daha kalın çekirdek kaplamalar ve 4×8 ft paneller gibi büyük formatlı levhalar için popülerdir. Plaka teması, tüm levha boyunca eşit ısıtma sağlar. Presleme sırasında levha sabit olduğundan, işlem ortasında kıvrılma riski yoktur. Bu, presli kurutucuları, dışarıdan satın alınan ve eğrilmiş veya düzensiz kesilmiş halde gelen ıslak kaplamayı işleyen fabrikalar için yaygın bir tercih haline getirir.
Silindirli kurutucular, genellikle 1,2 ila 5,0 mm arasındaki orta-kalın aralıkta en iyi performansı gösterir. 0,8 mm'nin altındaki ince dekoratif kaplamalar buruşma veya silindir izleri oluşturma eğilimindedir. Yüz kaplamaları ve ince malzemeler için örgü bantlı kurutucular daha iyi bir seçimdir. Silindirli kurutucular, tutarlı çekirdek kaplama kalitesi ve yüksek verimin plaka preslemenin hafif düzlük avantajından daha önemli olduğu yüksek hacimli kontrplak üretiminde baskındır.
Kapladığı alan ve fabrika yerleşimi
Tek bir presli kurutucu ünitesi yalnızca yaklaşık 7 metrekare zemin alanı kaplar; yükleme ve boşaltma alanı dahil önerilen çalışma alanı 25 metrekaredir. Birden fazla ünite yan yana yerleştirilebilir. Bu kompakt alan kullanımı, sınırlı bina uzunluğuna sahip fabrikalar veya tadilattan geçirilmiş atölyelerde faaliyet gösterenler için önemli bir avantajdır. Kurulum kolaydır: buhar ve elektriği bağlayın, hidrolik istasyonu yağla doldurun ve makine kullanıma hazırdır.
Tambur kurutucular önemli ölçüde daha fazla doğrusal alan gerektirir. Kompakt iki katlı bir hat bile besleme ve çıkış bölümleri dahil edildiğinde 20 metre veya daha fazla uzar. Dört katlı makineler uzunluğu azaltır ancak 6,5 metre veya daha yüksek tavan yükseklikleri gerektirir. Ödünleşim açıktır: presli kurutucular zemin alanından tasarruf sağlar ve partili işlemlere uygundur; tambur kurutucular daha fazla bina hacmi talep eder ancak sürekli, yüksek hacimli üretim sunar.
Otomasyon ve iş gücü
Presli kurutucular yarı partili makinelerdir. Yükleme ve boşaltma, her kaplama yığınının manuel olarak elleçlenmesini gerektirir, ancak hidrolik sistemler presleme döngüsünün kendisini otomatikleştirir. İş gücü orta düzeydedir: iki işçi birden fazla pres ünitesini denetleyebilir, ancak her ünite hâlâ yükleme ve boşaltma için dikkat gerektirir.
Silindirli kurutucular, otomatik besleme ve boşaltma sistemleriyle doğal olarak bütünleşir. Yapılandırıldıktan sonra, bir silindir hattı minimum manuel müdahale ile çalışabilir. Otomatik yükleyiciler hat hızıyla senkronize olur, tutarlı aralıkları korur, üst üste binmeyi azaltır ve nem tekdüzeliğini iyileştirir. İşgücü sıkıntısı yaşayan veya birden fazla vardiya çalışan değirmenler için bu otomasyon potansiyeli belirleyici bir avantajdır.
Enerji tüketimi
Presli kurutucular esas olarak plakalar aracılığıyla iletim ısıtmasına dayanır. Tipik bir ünite saatte yaklaşık 300.000 kcal buhar tüketir. Büyük sirkülasyon fanları olmadığı için elektrik tüketimi daha düşüktür. Kesikli yapı, enerji kullanımının doğrudan günlük çalıştırılan parti sayısına bağlı olduğu anlamına gelir.
Tambur kurutucular, ısı kaynağı (biyokütle, buhar, termal yağ veya gaz) ve çok sayıda fan, tambur ve konveyörün elektrik yükü aracılığıyla enerji tüketir. Isı geri kazanımı ve VFD kontrolüne sahip iyi tasarlanmış bir tambur hattı, kurutulan metreküp başına mükemmel yakıt verimliliği elde edebilir, ancak mutlak güç çekişi bir pres kurutucudan daha yüksektir. Her iki tip için de temel ölçüt, yalnızca plaka değeri değil, kurutulmuş kaplama metreküpü başına yakıt veya enerji maliyetidir.
Hangisini seçmelisiniz?
Cevap üretim ölçeğine, kaplama özelliklerine ve fabrika koşullarına bağlıdır. Fabrika kalın çekirdek kaplamaları veya büyük panelleri işliyorsa, alan kısıtlı bir atölyede çalışıyorsa, sürekli soyma yerine partili üretim yapıyorsa veya plaka preslemenin düzleştirme etkisine ihtiyaç duyuyorsa pres tipi kaplama kurutucusunu seçin. İşletme sürekli soyma yapan yüksek hacimli bir kontrplak fabrikasıysa, tutarlı yüksek verim gerekiyorsa, otomatik yükleme ve istiflemeyi entegre etmeyi planlıyorsa veya farklı türler ve kalınlıklar için bölgesel sıcaklık kontrolüne ihtiyaç duyuyorsa rulo tipi kaplama kurutucusunu seçin.
Bazı fabrikalar için en iyi çözüm her ikisidir: satın alınan ıslak kaplamaların yeniden kurutulması için bir pres kurutucu ve sürekli kendi üretimi için bir rulo kurutucu. Shine Machinery her iki tipi de üretir ve müşterilerin gerçek kaplama boyutu, tür, nem profili, günlük hacim ve bina boyutlarına göre değerlendirme yapmasına yardımcı olur.
Sonuç
Presli kurutucu ile valsli kurutucu aynı makinenin iki versiyonu değildir. Bunlar farklı üretim stratejileri için farklı araçlardır. Biri parti esnekliği, düzlük ve kompakt kurulumda üstündür. Diğeri ölçekte sürekli hacim, otomasyon potansiyeli ve sıkı nem kontrolü sağlar. Yanlış tipi belirlemek, fabrikayı ödün verilmiş çıktıya ve daha yüksek işletme maliyetine mahkûm eder. Doğru olanı belirlemek, kurutma bölümünü darboğazdan kâr merkezine dönüştürür.
Kaplama (veneer) özelliklerinizi, günlük üretim hedefinizi ve atölye çiziminizi Shine Machinery’ye gönderin. Doğru kurutucu konfigürasyonu doğru sorularla başlar.