

Çam Kaplaması Neden Kurumaya Direnir?
İçinde kontrplak ve kaplama fabrikalarında, tüm ahşap türleri kurutucuya girdiklerinde aynı şekilde davranmaz. Kavak, kauçuk ağacı veya Falcata işleten ve ardından çama geçen operatörler zor bir dersi hızla öğrenir: makine bozulmadı; ahşap yalnızca karşı koyar. Çam kaplaması, endüstriyel ölçekte kurutulması en zor yumuşak odunlardan biridir ve nedenleri, torna tezgahına ulaşmadan çok önce ahşabın kimyasına, yoğunluğuna ve yapısına işlenmiştir.
Modernahşap kaplama kurutucusu serbest ve bağlı suyu verimli bir şekilde uzaklaştırmak için tasarlanmıştır. Ancak çam, diğer türlerin davrandığı gibi uyum sağlamaz. Hazne içinde ısı yükseldiği anda reçine yumuşar, lifler dengesiz hareket eder ve levha eğrilmenin, çatlamanın veya rengini kaybetmenin bir yolunu aramaya başlar. Bunun neden olduğunu anlamak, gerçekten işe yarayan bir kurutma eğrisi oluşturmanın ilk adımıdır.
İlk ve en kötü şöhretli sorun reçinedir. Çam, reçineli bir yumuşak ağaçtır. Reçine kanalları önemli miktarda oleorezin taşır ve kaplama yaklaşık 120°C’nin üzerindeki sıcak bir bölgeye girdiğinde, bu reçine nazikçe buharlaşmaz; yumuşar, sızar ve yüzeye tırmanır. Silindirli bir hatta, sıcak reçine silindirlere yapışır. Tel örgülü bant hattında, bandı kaplar ve hava akışı aralıklarını tıkar. Reçine bir kez makine aksamına bulaştığında, geçen her levha bir miktar kirlilik kapar. Sonuç, kaplama yüzeyinde, yapıştırma sırasında tutkala direnen ve bitirme sırasında boyayı reddeden yapışkan bir filmdir. Daha kötüsü, reçine buharı egzoz havasıyla birlikte hareket eder ve ısı eşanjörü yüzeylerinde ve kanal duvarlarında yoğuşur. Birkaç hafta içinde, eşanjör verimini kaybeder, statik basınç yükselir ve tüm kaplama kurutma makinesi kendisiyle savaşmaya başlar. Yüksek sıcaklıklı merdaneli kurutucular kullanan bazı fabrikalar, daha sert türler için bölgeleri 140–180°C'ye kadar çalıştırır, ancak çam, reçine karmaşasıyla bedelini ödemeden bu şekilde zorlanamaz.
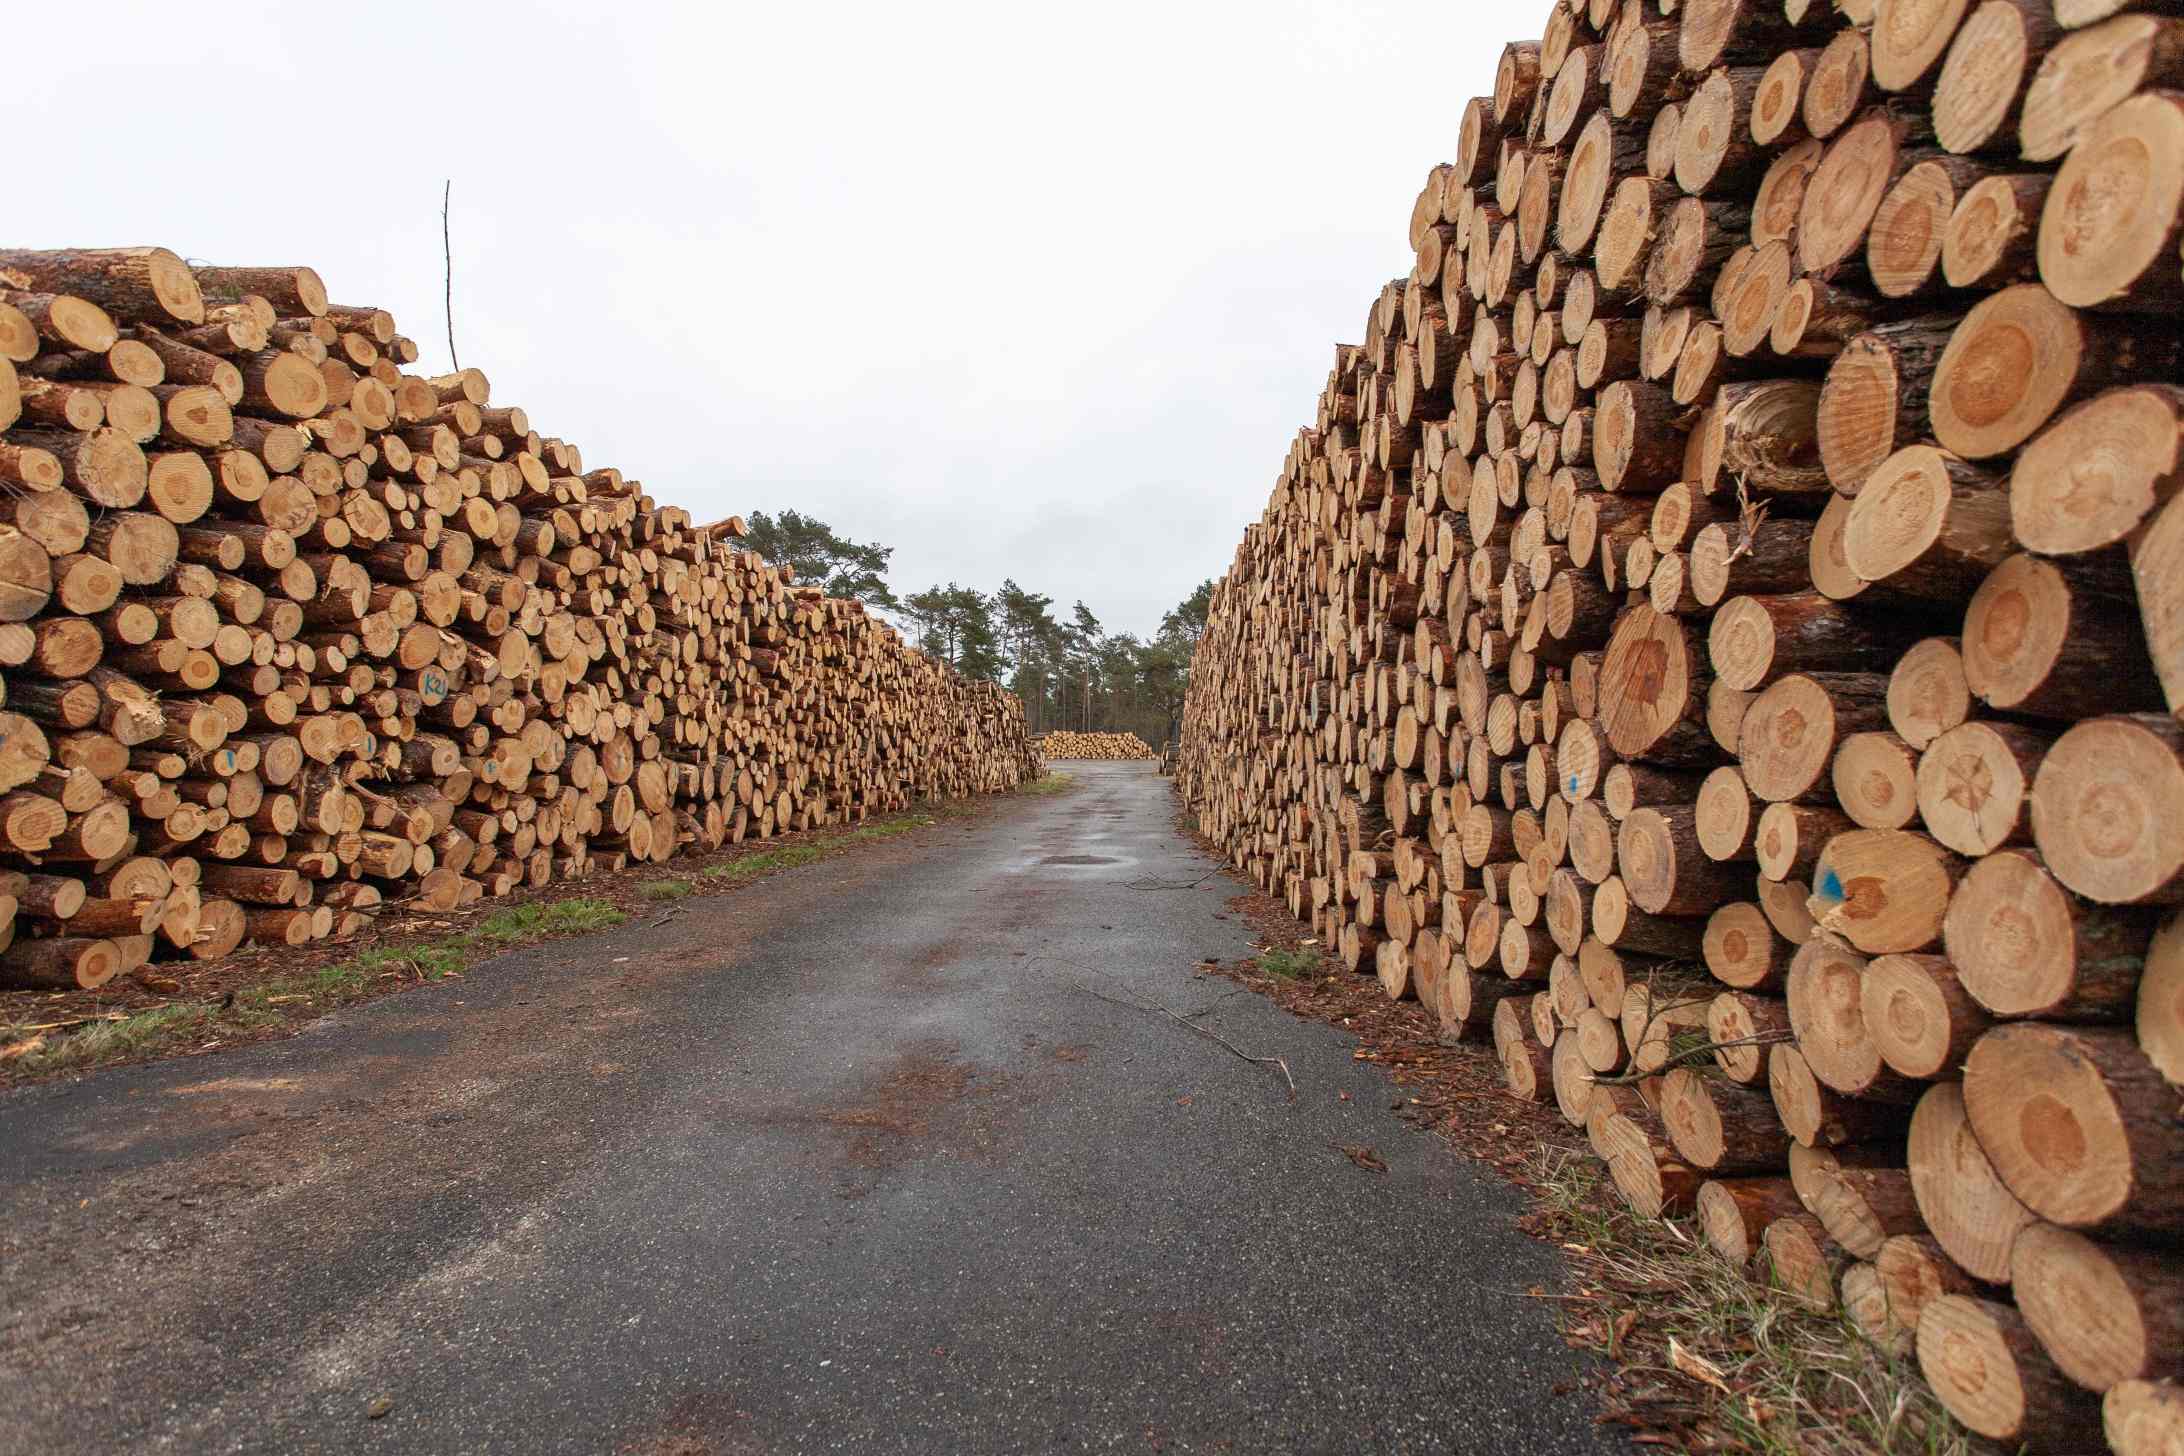
İkinci sorun yapısaldır. Çam, düşük ve biraz değişken bir yoğunluğa sahiptir; tür ve yetişme koşullarına bağlı olarak genellikle 0,35–0,50 g/cm³ aralığındadır. Bu bir avantaj gibi görünür—hafif ahşap hızlı kurumalıdır—ancak pratikte bunun tersi olur. Düşük yoğunluklu kaplama, zayıf lifler arası bağa sahiptir, bu nedenle bir yüz diğerinden daha hızlı kuruduğunda tabaka kıvrılır. Yüksek nem içeriğinde torna tezgahından çıkan 2,5 mm'lik çam kaplaması, alt taraf hazır olmadan üst taraf sıcak hava görürse boru şeklinde kıvrılır. Daha ince tabakalar, örneğin 1,6–2,5 mm, daha da kırılgandır. Yüksek hava hızı altında buruşurlar, kenarlardan yırtılırlar ve daha sert bir ahşabın kolayca atlatacağı her küçük kusuru büyütürler.
Üçüncüsü, çam gevşemeyi reddeden bir nem gradyanı oluşturur. Diri odun açık ve geçirgendir; öz odun, suyun kaçmak için kullanması gereken kanalları kısmen tıkayan ekstraktiflerle—reçine asitleri, tanenler, yağ asitleri—doludur. Böylece levhanın yüzeyi suyunu hızla verir, %6–7’ye düşer ve bir kabuk halinde sertleşir. Bu arada iç kısım hâlâ %30 veya daha fazladır. Sıcaklıkla daha fazla zorlarsanız, gradyanı düzeltmezsiniz—kabuğu pişirirsiniz. Levha kuru görünür, yüzeyde kuru test eder ve iki gün sonra avluda çanaklaşır, burulur veya çıkışta hiçbir sınıflandırıcının yakalayamadığı iç çatlaklar gösterir. Bu “yüzey sertleşmesi” davranışı, çam kaplamasının kurutucudan çıktıktan sonra derecesinin düşürülmesinin en yaygın tek nedenidir.
Dördüncü olarak, çam, kalite yöneticilerini çileden çıkaracak biçimde renge duyarlıdır. Radiata, slash ve loblolly çamı gibi türler, ısı altında oksitlenen pigmentler ve reçine asitleri taşır. Kauçuk ağacı için yapacağınız gibi kurutma odasını 140°C'de çalıştırın; soluk krem renkli yüzey sararır, ardından kahverengimsi, sonra da lekeli bir hal alır. Temiz yüzeyli kontrplak, lamine kaplama kereste ya da Avrupa ve Kuzey Amerika dekoratif pazarına yönelik herhangi bir şey tedarik eden kereste fabrikaları için bu renk değişimi kozmetik bir ayrıntı değil—bir reddedilme nedenidir. Çam dar bir aralık ister: nazik ön ısıtma, orta düzeyde ana bölge sıcaklığı ve yumuşak bir son işlem. Yaklaşık 130°C'den daha sıcak bir ortamda sürekli maruziyet, kalite sınıfını kemirmeye başlar.
Beşincisi, ince çam kaplama, hava akışı ve elleçlemedeki her hatayı büyütür. 0,100 inç–0,175 inç (2,54–4,45 mm) kalınlığında levhanın neredeyse hiç termal kütlesi yoktur. 5 mm kauçuk ağacı çekirdeğinin sorunsuzca emeceği yerel bir sıcak nokta, bir çam yüzeyini saniyeler içinde yakar. %10 fazla ayarlanmış fan hızı, ön kenarı kaldırıp katlar. Karışık sert ağaç için ayarlanmış bir merdane aralığı, yumuşak çam yüzeyini titretir ve zımparayla zor çıkan merdane izleri bırakır. Bunların hiçbiri “makine arızası” değildir; hepsi, kurutma sisteminin çamın olmadığı bir ağaç için ayarlandığının işaretleridir.
Pratik cevap daha büyük bir brülör satın almamaktır. Eğriyi yeniden tasarlamaktır. Çam kaplama için, ön ısıtma bölgesi, çekirdek ısınmadan önce yüzeyin suyunun akmasını önlemek için yeterli neme sahip, düşük bir sıcaklıkta (yaklaşık 80-90°C) olmalıdır. Ana kurutma bölgesi kavak veya kauçuk ağacı için kullanılan 140–160°C bandında değil, 120–130°C bandında tutulmalıdır. Hat hızı sert ağaç programlarına göre azaltılır, böylece nem eğimi kilitlemek yerine eşitlenmek için zamana sahip olur. Sonlandırma bölgesi 90–110°C'ye düşer ve gerçek bir soğutma bölümü, istiflemeden önce levha sıcaklığını 40°C'nin altına çeker, böylece sıkışan buhar, makineden çıktıktan sonra demeti buharlaştırmaz.
Konveyör seçimi sıcaklık kadar önemlidir. Rulo kurutucular çekirdek kaplama için yaygındır, ancak çamda silindirler reçineyi biriktirir ve yüzeyler sıkı bir programa göre işlenip temizlenmedikçe levhayı işaretler. Örgü bant hatları genellikle ince çam yüzey stoku için daha iyi bir çağrıdır: bant, sacı düz bir şekilde destekler, çift taraflı hava akışı her iki yüzün birlikte hareket etmesini sağlar ve yumuşak lifleri zedeleyecek sert silindir teması yoktur. Her iki durumda daahşap kaplama kurutucusuBölgeden izole edilmiş ısı eşanjörlerine, bölge başına bağımsız sirkülasyon fanlarına ve bir sonraki vardiyanın durumu "biraz daha artırmasına" ve tüm programı geri almasına izin vermemesi için çam eğrisini sabitleyen bir PLC tarifine ihtiyacı var.
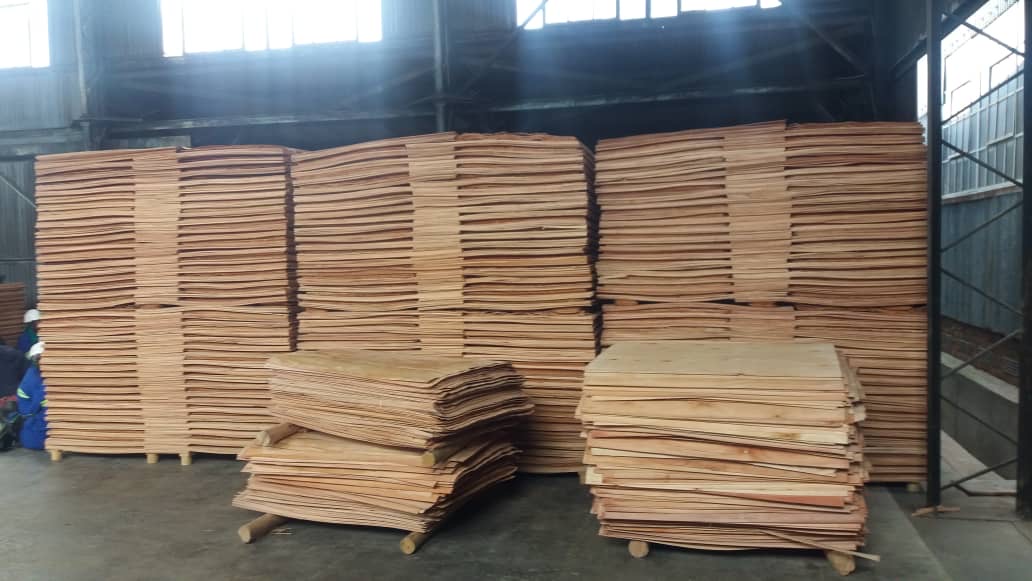
Egzoz tasarımı çam için özel ilgiyi hak ediyor. Reçine nemli havayla birlikte dışarı çıktığı için egzoz sistemi duyulur ısının tamamını boşaltmadan buharı dışarı çıkarmalıdır. İyi dengelenmişkaplama kurutma makinesi bölge havasının %80–90’ını yeniden sirküle eder, yalnızca nem yüklü kısmı dışarı atar ve bu atılan havayı bir ısı geri kazanım döngüsünden geçirir; böylece gelen takviye havası önceden ısıtılır. Özellikle çamda, geri kazanılan bu ısı kendini iki kez amorti eder: bir kez yakıt tasarrufunda, bir kez de kanallar sıcak ile soğuk arasında bu kadar şiddetli gidip gelmediği için azalan reçine birikiminde. Çam hatlarında ısı geri kazanımını atlayan fabrikalar, eşanjör kirlenmesi haftalık duruşları gerektirdiğinde genellikle bir sezon içinde pişman olurlar.
Bakım disiplini, kimsenin broşüre koymadığı kısımdır. Çam hatları bir temizlik ritmine ihtiyaç duyar. Silindirler veya bantlar belirli bir programa göre kazınır—genellikle işlem hacmine ve reçine yüküne bağlı olarak bir ila iki haftada bir. Kanallar açılır ve yoğuşma filmi, verniğe benzer bir kaplamaya polimerleşmeden önce temizlenir. Fan kanatları kontrol edilir, çünkü reçine dengesizliği dönüşü bozar ve hiçbir denetleyicinin tam olarak telafi edemeyeceği dengesiz bir hava akışı yaratır. Bir ahşap kaplama kurutucusu Çamı işlemek “kur ve unut” bir varlık değildir; reçineyi olduğu gibi bir kirletici olarak ele alan tesisi ödüllendiren bir sistemdir.
Ticari taraf, çam kurutmanın nihayet anlam kazandığı yerdir. Evet, hat hızı kavağa kıyasla düşer. Evet, temizlik işçiliği artar. Evet, sıcaklık aralığı daha dardır. Ama çam ucuzdur, bol bulunur ve inşaat kontrplağı, ambalaj sınıfları ve lamineli ürünler genelinde yüksek talep görür. Çamla kazanan fabrikalar en sıcak makinenin peşinden koşanlar değil—son nemi %8–12’de tutan, kenar çatlağı ve kıvrılma reddini düşük tutan ve tutkal hattının güvenebileceği bir levha teslim edenlerdir. Bir kaplama kurutma makinesibu aralığı vardiya ardına vardiya korursa, üretim hızındaki hafif kayıp satılabilir yüzey kalitesindeki kazanç yanında önemsizdir.
Shine Machinery’nin Güneydoğu Asya ve ihracata yönelik kereste fabrikalarındaki deneyimi de aynı yönü işaret eder. Çam programları kendi reçeteleri olarak saklanır: düşük giriş, ölçülü ana bölge, yumuşak çıkış, gerçek soğutma ve şansa bırakılmak yerine standart işletme prosedürüne yazılmış bir temizlik planı. Dört katmanlı bir kurutucu karışık türleri işlediğinde, çam geçişi kendi bölge haritasını ve kendi hat hızını alır; böylece makineden huş ve çamı aynı eğride kurutması istenmez. Amaç, çamı sert ağaç gibi davranmaya zorlamak değildir. Amaç, çamın gerçekte istediği şekilde kurumasına izin vermektir—reçinenin kaynamak yerine sızmasını sağlayacak kadar yavaş, levhanın düz kalmasını sağlayacak kadar eşit, rengin korunmasını sağlayacak kadar serin.
Çamda yeni olan operatörler öngörülebilir bir hata yapar: %60–100 nemdeki yaş levhayı görüp kurutucunun “yeterince agresif olmadığını” düşünürler. Bu yüzden brülörü açarlar, fanları sonuna kadar çalıştırırlar ve çıkış tarafının görünüşte kuru levhalarla yığıldığını görürler. Bir gün sonra kalite memuru, yüzey probunda %5, çıtlatma testinde %14 gösteren levhaları elinde tutuyordur. Bu bir kurutucu sorunu değildir. Bu, çamın kereste fabrikasına patronun kim olduğunu hatırlatmasıdır. Çözüm nadiren daha fazla ısıdır. Daha az ısı, daha uzun süre, daha iyi hava akışı dengesi ve gerçekten yapılan bir reçine temizleme rutinidir.
Bunların hiçbiri çamın yüksek miktarlarda kurutulamayacağı anlamına gelmez. Kesinlikle kurutulabilir. Guangxi, Fujian, Vietnam ve güney Amerika Birleşik Devletleri'ndeki fabrikalar, ciddi tonajlarda çam kaplama hatlarını çalıştırıyor. Kârlı kalmayı sürdürenler, çamı kavağın yumuşak odun versiyonu gibi ele almayı bırakıp, aslında olduğu gibi reçine yüklü, düşük yoğunluklu, renk tutmayan malzeme gibi ele almaya başlayanlardır. Nazikçe ön ısıtma yaparlar. Sıkıca ama şiddetle değil kuruturlar. Tamamen soğuturlar. Aralıksız temizlerler. Ve levhanın ne zaman tamamlandığını onlara sıcaklık göstergesinin değil, nem ölçerin söylemesine izin verirler.
Yani bir dahaki sefere biri çam kaplamanın neden “kurutulması zor” olduğunu sorduğunda, dürüst yanıt ekipmanın yanlış olduğu değildir. Çamın kanallarında reçine, liflerinde zayıflık, hücre duvarlarında pigment ve aceleye getirilemeyecek bir nem gradyanı ile gelmesidir. Yetkin bir ahşap kaplama kurutucusuÇam bu özelliklerin üstesinden kaba kuvvetle gelmez. Onlarla uyum içinde çalışır—bölge bölge, derece derece—ta ki ıslak, kıvrımlı, reçine yüklü bir levha düz, tek biçimli, tutkala hazır ve doğru renkte çıkana kadar. Bütün iş bundan ibarettir. Geri kalan her şey yalnızca merdaneleri temiz tutmak ve kayıt cihazını çalıştırmaktır.
Sonunda çam, bir kereste fabrikasına disiplin öğretir. Kestirmeleri cezalandırır ve sabrı ödüllendirir. Onu sıcak ve tembelce çalıştırırsanız kendinizi ıskartaların, reçine birikiminin ve yeniden derecelendirme taleplerinin içine gömüverirsiniz. Onu gerçek bir eğriyle çalıştırırsanız—düşük ön ısıtma, 120–130°C ana bölge, yumuşak finisaj, 40°C altı soğutma, disiplinli egzoz, planlı temizlik—çam her zaman olabileceği şeye dönüşür: temiz kuruyan ve istikrarlı satan ucuz, bol, tamamen kullanışlı bir kaplama. Makine ancak ona verdiğiniz eğri kadar akıllıdır. Çam için eğri her şeydir.