

Kaplama Kurutucu Nasıl Doğru Kullanılır?
Kontrplak ve kaplama üretim sektöründe, kaplama kurutucusu üretim hattının kalbidir. Doğru çalışması, kaplamanın kalitesini, enerji tüketimini ve ekipmanın kullanım ömrünü doğrudan belirler. Birçok fabrika eğilme, çatlama, eşit olmayan kuruma ve hatta sık arızalar yaşar—makine kötü olduğu için değil, doğru kullanılmadığı için. Shine Machinery olarak, dikey kaplama kurutucularımızı (döner plakalı tip) akıllı ve kullanıcı dostu olacak şekilde tasarlıyoruz, ancak en iyi ekipman bile doğru çalışma alışkanlıkları gerektirir. Bu kılavuz, bir kaplama kurutucusunu profesyonel şekilde çalıştırma yolunda size rehberlik ederek, düz ve yüksek kaliteli kaplamaları mümkün olan en düşük maliyetle elde etmenize yardımcı olur.
1. Çalıştırma Öncesi Kontroller: Sağlam Bir Temel Oluşturun
Başlat düğmesine basmadan önce, kapsamlı bir kontrol şarttır. Bu sadece güvenlikle ilgili değildir; daha sonra saatler sürecek duruşları önlemekle ilgilidir.
Temel ve transmisyon:Makinenin sapması ≤±3 mm olan düz bir taban üzerine kurulduğundan emin olun. Zincir gerginliğini, redüktör yağ seviyesini kontrol edin ve tüm cıvataları sıkın. Sıkışmayı önlemek için besleme tablasındaki, çevirme plakalarındaki ve merdane boşluklarındaki talaş veya kalıntıları temizleyin.
Elektrik ve ısı kaynağı: Acil durdurma butonlarını serbest bırakın, gücü açmadan önce tüm anahtarların kapalı olduğunu doğrulayın. Buhar sistemlerinde, kondensi tahliye etmek için buhar kapanını açın. Termal yağ sistemlerinde, kaplamaları beslemeden önce yağı dolaştırın ve ayarlanan değere (genellikle 160–200°C) kadar ısıtın. Biyokütle veya sıcak hava fırınlarında, brülörü, toz giderme sistemini ve fan dönüş yönünü kontrol edin.
Sensör kalibrasyonu: Sıcaklık, nem ve rutubet problarını doğrulayın. Herhangi bir sensörü değiştirdikten sonra yeniden kalibre edin.
⚠️ Altın kural: Önce sirkülasyon fanlarını çalıştırmadan asla ısı vermeyin. Önce fanları çalıştırın, sonra ısı verin. Aksi takdirde yerel aşırı ısınma çevirme plakalarına ve contalara zarar verir.
2. Ön ısıtma: Sabır İşe Yarar
Islak kaplamaları soğuk bir makineye yüklemek için acele etmeyin. Ön ısıtma, tüm kurutma odasının kararlı bir sıcaklığa ulaşmasını sağlar ve termal şoku önler.
Fanları çalıştırın ve sıcaklığı kademeli olarak proses ayar noktasına yükseltin.
Bu, soğuk ve ıslak kaplamalar girdiğinde oluşabilecek ve kaplamaların plakalara yapışmasına neden olabilecek yoğuşmayı önler.
Dikey (döner plakalı) kurutucularda, tüm katmanlar arasındaki sıcaklık farkını 3°C içinde tutmak için bölge bölge ön ısıtma yapın.
3. Yükleme: Başarının Yarısı Nasıl Beslediğinizde Yatar
Yanlış yükleme, kötü kurutma kalitesinin bir numaralı nedenidir. Şu adımları izleyin:
Spesifikasyona göre ayırın: Bir partide yalnızca aynı türden ve kalınlıktan kaplamaları kurutun (makinelerimiz 0,8–8 mm aralığını işler, ancak kalın ve ince olanları karıştırmak ince olanların yanmasına, kalın olanların ise ıslak kalmasına neden olur).
Kaplamaları ön işleme tabi tutun: Soyma sonrası düzgünce kesin, kıvrılmış kenarları çıkarın ve yüzey suyunu silkeleyin. Başlangıç nemi %80’i aşarsa, ana kurutucu üzerindeki yükü azaltmak için doğal olarak ön kurutma yapın.
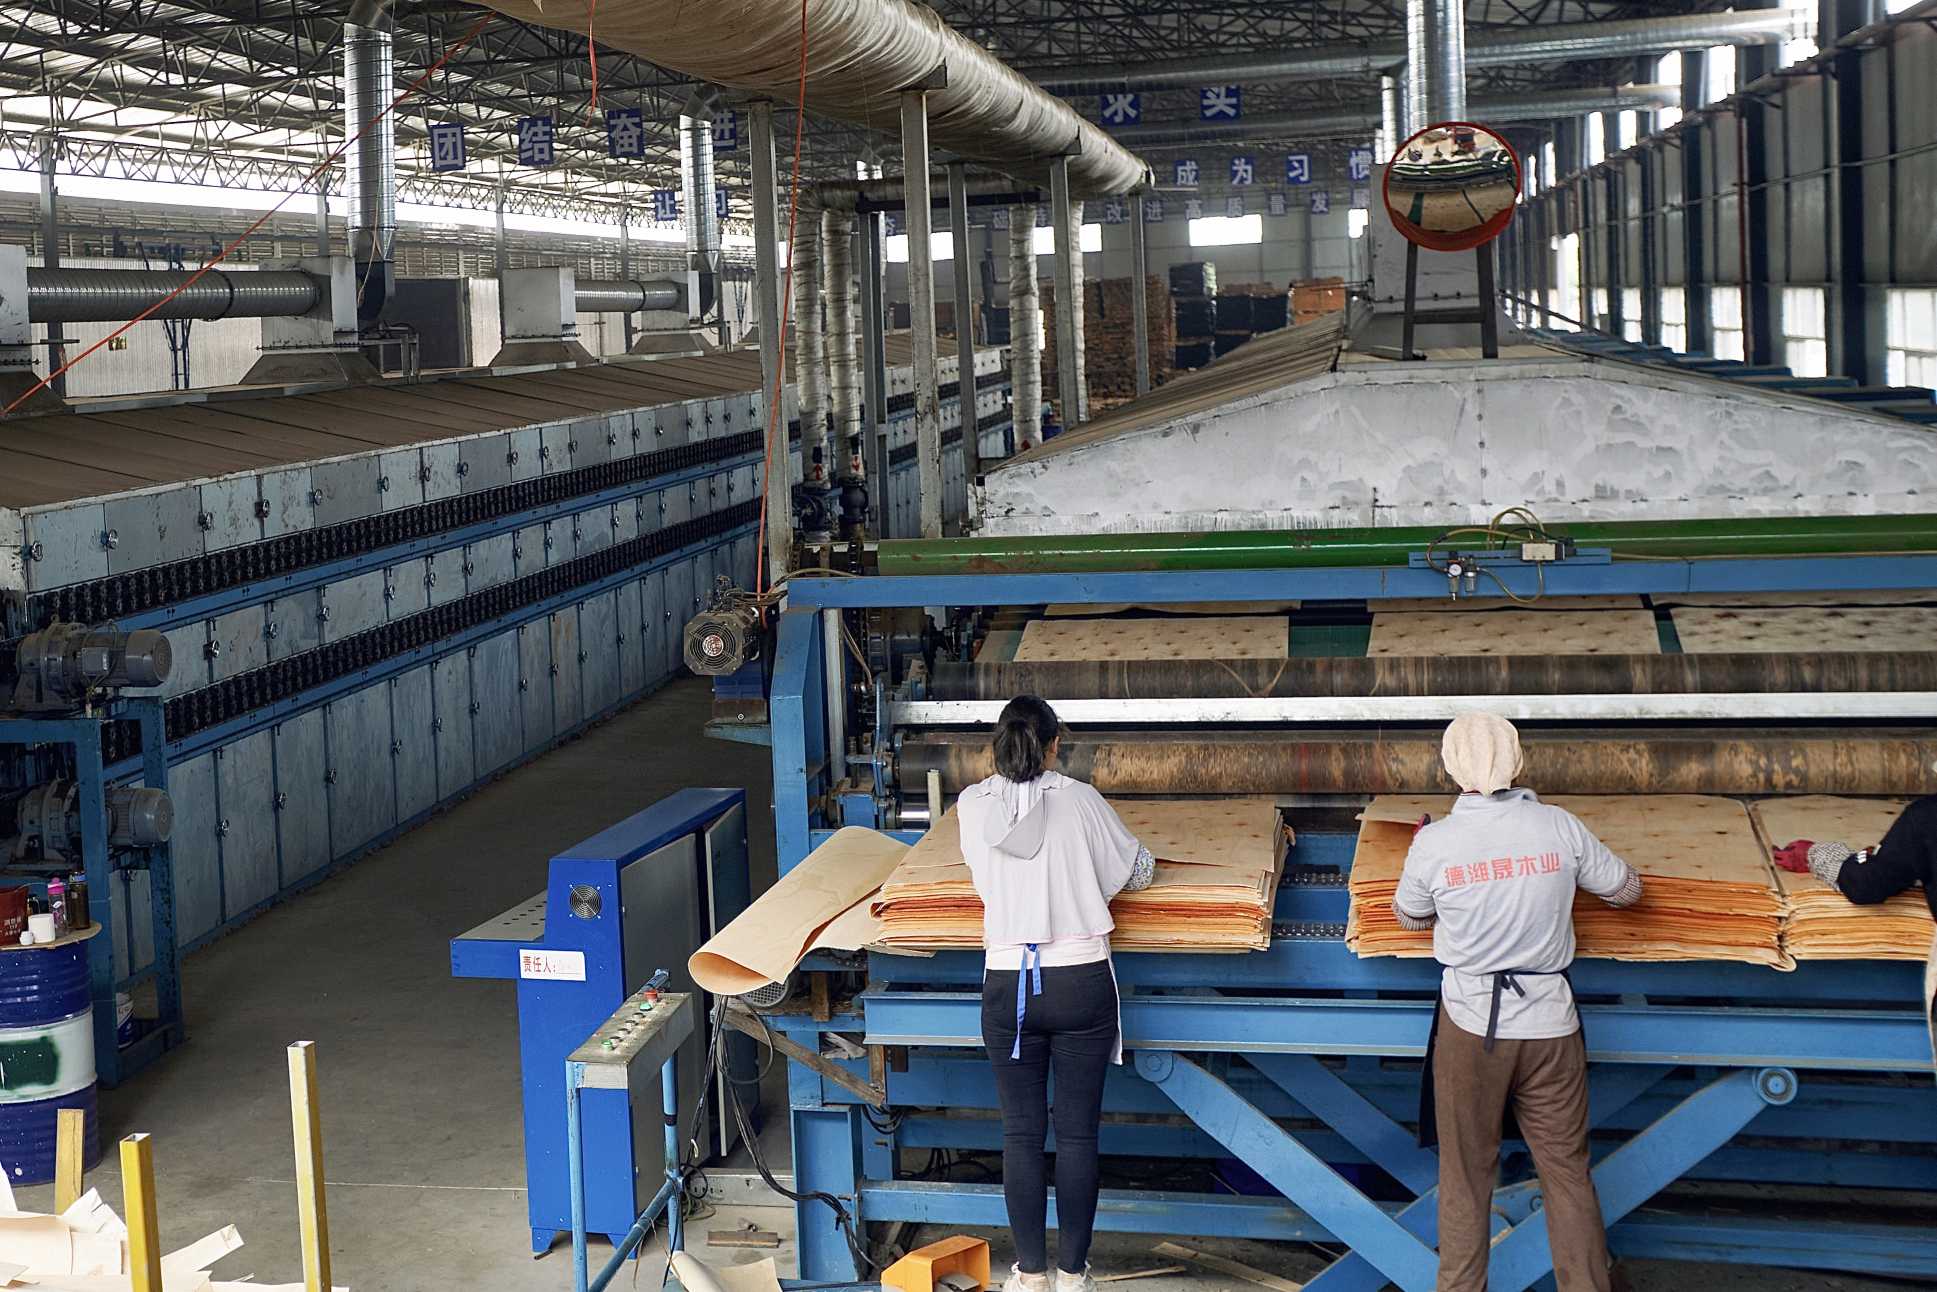
Doğru yönlendirme:Kaplamaları taşıma yönüne dik (90°) yerleştirin. Üst üste binme, eğrilik olmamalıdır. Döner plakalı kurutucularda, sıcak havanın nüfuz etmesini sağlamak için bunları nazikçe ve eşit şekilde yayın.
Sürekli, istikrarlı besleme: Sabit bir besleme ritmi koruyun. “Bolluk veya kıtlık” beslemesinden kaçının, çünkü aralıklı yükleme sıcaklık dalgalanmalarına neden olur ve ret oranlarını ikiye katlar.
4. Çalışma Sırasında İzleme: Dört Temel Parametreyi İzleyin
Çalışmaya başladıktan sonra odağınız sıcaklık, hız, hava hacmi ve nem içeriğini dengelemek olmalıdır.
Sıcaklık eğrisi: Düşük sıcaklıkta yavaş kurutma için 80–100°C aralığında sabit bir sıcaklık öneriyoruz. Bu, iç gerilimi, eğrilmeyi ve çatlamayı önler. Kalın kaplamalar (>3mm) kuru kabuk ve ıslak çekirdek oluşumunu önlemek için daha da yavaş ısıtma gerektirir. Üretimi yakalamak için asla “yüksek ısı püskürtmeyin”—yüksek sıcaklıkta hızlı pişirme çatlaklar ve kırılganlık demektir.
Taşıma hızı:Hat hızını doğrudan kaplama kalınlığına bağlayın. İnce levhalar (0,8–1,5 mm) daha hızlı hareket eder; kalın levhalar (3–8 mm) daha yavaş hareket eder. Hızı ayarlamak için invertörü kullanın; sıcaklığı kontrol etmek için malzemeyi engellemeye güvenmeyin.
Nem egzozu ve hava hacmi:Egzoz damperlerini nem sensörlerine göre ayarlayın. Tamamen kapalı tutmayın (nemi hapseder) veya tamamen açık tutmayın (ısıyı israf eder). Hava kanallarını, ısı eşanjörü kanatçıklarını ve filtreleri haftalık olarak temizleyin—1 mm toz, ısı verimliliğini %10 azaltabilir.
Nem içeriği kapalı döngü:Hedef son nem %8–%12 (kontrplak yapıştırma için ideal). Yüzey hissine göre değerlendirmeyin; çekirdeği kontrol edin. %6'nın altında aşırı kurutma kaplamaları kırılgan yapar. Çevrimiçi nem ölçer varsa, otomatik hız kontrolü için PLC'ye bağlayın. Aksi takdirde, vardiya başına 3–5 kez manuel numune alın.
Yaygın sorunlar ve hızlı çözümler:
Sorun |
Muhtemel Neden |
Çözüm |
|---|---|---|
Çatlama/kıvrılma |
Giriş sıcaklığı çok yüksek, ısıtma çok hızlı |
Sıcaklığı düşürün, hızı azaltın |
Eşit olmayan kuruma, ıslak noktalar |
Üst üste binme, kısa devre hava akışı, zayıf egzoz |
Yükü yeniden düzenleyin, damperleri ayarlayın, ısı eşanjörünü temizleyin |
Çıkıştan sonra eğilme |
Yetersiz soğutma |
Soğutma bölgesini uzatın; çıkış sıcaklığı <40°C olmalıdır |
Sıkışma/yanlış hizalama |
Eğri besleme, plaka yanlış hizalaması |
Acil durdurma, yeniden hizalayın, izlemeyi kontrol edin |
Yavaş ısıtma |
Egzoz açık, suyla birlikte buhar |
Egzozu kapatın, kondensatı boşaltın |
5. Boşaltma ve İstifleme: İşi Bitirme Çizgisinde Mahvetmeyin
İstiflemeden önce soğutun:Doğrudan istiflenen sıcak kaplamalar içten kurumaya devam eder, eğrilir ve hatta kendiliğinden tutuşabilir (özellikle çam). Oda sıcaklığına yakın bir sıcaklığa ulaşmaları için soğutma bölgesinden geçmelerini sağlayın.
Nem kontrolü yapın:Bir partiden birden fazla noktadan numune alın. Aşırı kuru veya aşırı nemli levhaları ayırın.
Doğru istifleme:İstifleri nemli zeminden kaldırmak için altlarına ahşap ara parçalar koyun. Toz geçirmez ve neme dayanıklı örtülerle örtün. Yüksek nemli atölyelerde kaplamalar saatler içinde nemi yeniden emebilir ve bu da sonraki yapıştırmayı etkiler.
6. Kapatma: Yanlış Sıra Ekipman Ömrünü Kısaltır
Doğru bir kapatma yatırımınızı korur:
Yeni kaplamaları beslemeyi durdurun.
İçerideki tüm kaplamalar çıkana kadar bekleyin.
Isı kaynağını kapatın (brülör/buhar/termal yağ).
Kalan ısıyı uzaklaştırmak için fanları 15–30 dakika çalıştırın.
İç sıcaklık 60°C'nin altına düştüğünde fanları ve konveyörü durdurun.
Ana gücü kesin ve bir uyarı etiketi asın.
❌ Asla makine sıcakken ana güç şalterini doğrudan çekin. Sıkışan ısı kayışları, contaları ve kabloları pişirir.
Ani elektrik kesintisi durumunda: önce ısı ve yakıt vanalarını kapatın. Güç geri geldikten sonra, yeniden başlatmadan önce sıkışma ve alarm olup olmadığını kontrol edin.
7. Bakım Programı: Bakımı Alışkanlığa Dönüştürün
İyi bakımı yapılan bir kurutucu, 10–15 yıl boyunca verimli çalışır. Bu programı atölyenize asın:
Günlük: Plakaları/elek bantlarını temizleyin, toz toplayıcıları boşaltın. Rulman sıcaklığını, olağandışı sesleri, kayış gerginliğini kontrol edin. PLC alarm kayıtlarını gözden geçirin.
Haftalık:Fan yataklarına yüksek sıcaklık gresi (300°C dereceli) uygulayın. Zincirleri yüksek sıcaklık zincir yağı ile yağlayın. Nem ölçeri laboratuvar numunelerine göre kalibre edin. Kapı contalarını ve yalıtımı denetleyin.
Aylık:Isı eşanjörü kanatçıklarını derinlemesine temizleyin. Redüktör yağ seviyesini kontrol edin, tamamlayın veya değiştirin. Soğutma fanlarını ve kanalları tıkanıklık açısından denetleyin.
Üç aylık:Tam iç temizlik. Brülör memelerini ve ateşleme pimlerini temizleyin. İnverterlerin ve motorların yalıtımını test edin.
Yıllık:Şanzıman yağını değiştirin. Buhar/termal yağ borularına basınç testi yapın. Aşınan parçaları (kayışlar, contalar, sensörler) envanterleyin ve değiştirin.
8. Güvenlik Kırmızı Çizgileri: Tartışmasız
AslaÇalışır durumdayken dönen plakalara, zincirlere veya silindirlere ellerinizi yaklaştırmayın.
Sıkışmayı gidermek için: Acil durdurma → Gücü kesin → Kilitle/Etiketle (LOTO) → İçeri uzanmadan önce tamamen durduğunu doğrulayın.
Atölyeyi havalandırın; toz toplama sistemini sürekli çalıştırın.
Kurutucunun çevresinde 3 metrelik bir açık alan bırakın; bu alanda kaplama yığınları, ahşap talaşları veya yağ bulunmasın.
Duman, garip koku veya anormal ses oluşursa önce ısı kaynağını kesin, ardından inceleyin. Makine hareket halindeyken asla onarım yapmayın.
Sonuç
Kaplama kurutucusunu doğru kullanmak karmaşık değildir—bu bir disiplindir. Formül basittir: aynı özellikte besleme, dik ve eşit yükleme, düşük sıcaklıkta yavaş kurutma, sabit hız, nem kapalı döngüsü, istiflemeden önce soğutma ve planlı bakım.Bu adımları izleyin; Shine Machinery dikey kaplama kurutucunuz minimum enerji kullanımıyla düz, yüksek kaliteli kaplamalar ve 10 yılı aşan bir hizmet ömrü sunacaktır.
Shine Machinery olarak sadece makine satmıyoruz; tam yaşam döngüsü desteği sağlıyoruz. Kurulum ve devreye almadan operatör eğitimi ve yedek parçalara kadar ekibimiz, yatırımınızdan en iyi şekilde yararlanmanızı sağlar. Dikey kaplama kurutucularımız ve üretim hattınızı nasıl dönüştürebilecekleri hakkında daha fazla bilgi edinmek için bugün bizimle iletişime geçin.