

Kaplama Kurutucu Ömrü Nasıl Uzatılır?
Kontrplak ve kaplama üretim sektöründe, kaplama kurutucusu genellikle üretim hattının “kalbi” olarak adlandırılır. Aynı zamanda en pahalı ekipmanlardan biridir ve tipik olarak yüksek sıcaklık ve ağır yük altında uzun saatler boyunca sürekli çalışır. İyi inşa edilmiş bir file bantlı kaplama kurutucusu 10 ila 15 yıl, hatta daha da uzun süre güvenilir şekilde hizmet verebilir; ancak birçok fabrika sadece 3 ila 5 yıl içinde sık arızalarla ve büyük onarımlarla karşılaşır. Aradaki fark neredeyse her zaman bakıma dayanır.
Sektörün deneyimli isimleri sık sık “Üç kısım işletme, yedi kısım bakım” der. Kaplama kurutma makinenizin hizmet ömrünü en üst düzeye çıkarmak için temizlik, korozyon önleme, yağlama, doğru çalıştırma ve aşınan parça yönetimini kapsayan sistematik bir yaklaşıma ihtiyacınız var. Aşağıda dünya genelindeki kontrplak fabrikaları ve kaplama işleyicileri için hazırlanmış pratik bir rehber bulunmaktadır.
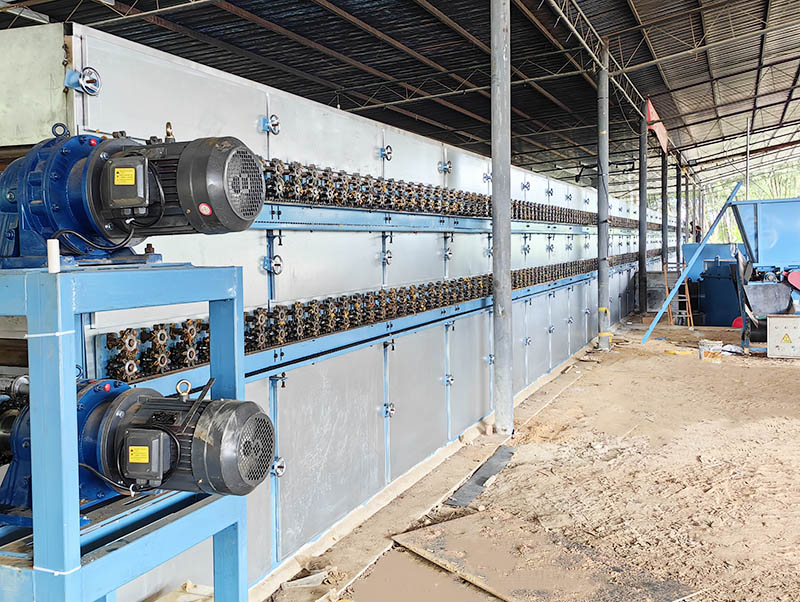
1. Günlük Temizlik: Kirin Bir Katil Haline Gelmesini Durdurun
Talaş, reçine ve toz, kurutucu ömrünün bir numaralı düşmanlarıdır. Sessizce birikir ve mekanik aşınmaya, ısı kaybına ve hatta yangın tehlikelerine neden olurlar.
Örgü Bant Bakımı
Örgü bant (veya taşıma bandı) sürekli olarak ıslak kaplamalarla temas halindedir. Çam veya okaliptüs gibi yumuşak ağaçlardan gelen kabuk parçaları, kırık kaplama kenarları ve yapışkan reçine, bandın boşluklarına kolayca sıkışır. Zamanla bu durum bandın sıkışmasına, raydan çıkmasına, gerilmesine ve hatta kopmasına neden olur.
Her vardiyada: Makineyi durdurduktan sonra, bant yüzeyindeki ve boşluklarındaki kalıntıları temizlemek için basınçlı hava veya özel bir tel fırça kullanın.
Haftalık derin temizlik: Bandı yıkamak için yüksek basınçlı su jeti (elektrikli parçaları koruyarak) veya özel bir yağ çözücü kullanın. Reçinesi yoğun türler için gıda sınıfı bir yapışmaz madde uygulamayı veya Teflon kaplı bir banda geçmeyi düşünün.
Kalıntıların yanıp yapışmasına asla izin vermeyin: Kuruyup yapışan ahşap parçacıkları aşındırıcı hale gelir ve aşınmayı hızlandırır.
Isı Eşanjörü (Radyatör) Temizliği
Isı eşanjörünün kanatçıklı boruları toz ve ahşap unu mıknatısıdır. İnce bir toz tabakası yalıtkan görevi görerek ısı transfer verimliliğini %10–%15 azaltır. Bunu telafi etmek için brülör daha güçlü yanmalı, yakıt israf edilmeli ve fanlar maksimum hızda çalışmaya zorlanmalıdır—bu da motorları ve yatakları erken yaşlandırır.
Haftalık üfleme:Kanatçıkların içinden dışına doğru tozu temizlemek için basınçlı hava veya buhar kullanın.
Üç aylık denetim:Sıcak noktalara veya yangına yol açabilecek gizli toz kümelerini kontrol etmek için yan panelleri açın.
Hava Kanalları ve Egzoz
Islak egzoz kanalları kolayca yoğuşma suyu ve ahşap parçacıkları toplar, bu da iç paslanmaya ve hava akışının tıkanmasına yol açar. Egzoz borularını ve damperleri aylık olarak kontrol edin; birikmiş su veya tortu varsa temizleyin.
2. Korozyon ve Pas Önleme
Bir kurutucunun içi sıcak, nemli ve genellikle hafif asidiktir—metal korozyonu için mükemmel bir reçetedir.
Kabin ve şasi:Kurutucu gövdesinin iç duvarlarını (özellikle sıcaklık farklarının yoğuşmaya neden olduğu giriş/çıkış açıklıklarının yakınında) yılda en az bir kez inceleyin. Dökülmüş boya yerlerini yüksek sıcaklığa dayanıklı pas önleyici kaplama ile rötuşlayın.
Kapı contaları ve sızdırmazlık elemanları:Yüksek ısı, kauçuk contaları sertleştirerek çatlaklar oluşturur; bu çatlaklar soğuk havanın içeri girmesine ve yoğuşmaya neden olur. Tüm sızdırmazlık şeritlerini her 1–2 yılda bir değiştirin.
Isı kaynağı korozyonu:Biyokütle brülörü veya kazanı kullanıyorsanız, baca gazı odun atıklarından kaynaklanan eser miktarda asidik gazlar (ör. SO₂, HCl) içerebilir. Bunlar ısı eşanjörlerine ve bacalara zarar verir. Kritik bileşenler için ND çeliği (09CrCuSb) gibi korozyona dayanıklı malzemeler kullanın ve asit çiğlenme noktası korozyonunu önlemek için bacayı düzenli olarak temizleyin.
Elektrik panoları:Nem, devrelerin düşmanıdır. Kontrol panellerinin içine nem alıcı paketler yerleştirin veya küçük bir nem giderici takın. Kısa devreleri ve kart arızalarını önlemek için terminallerin tozunu haftalık olarak silin.
3. Yağlama: Hareketli Parçaları Canlı Tutun
Rulmanlar, zincirler ve redüktörler, sıradan gresin hızla buharlaştığı veya karbonlaştığı, kuru sürtünme ve sıkışmaya yol açtığı yüksek sıcaklıklı bir ortamda çalışır.
Rulmanlar ve zincirler: 150°C ve üzeri için derecelendirilmiş yüksek sıcaklık lityum kompleks veya poliüre gresi kullanın. Tüm kritik noktalara: örgü kayış destek makaralarına, tahrik/tahrik edilen tambur rulmanlarına ve fan rulmanlarına haftalık olarak taze gres uygulayın. Zincirler, uzama ve sıkışmayı önlemek için her vardiyada yüksek sıcaklık zincir yağı ile yağlanmalıdır.
Redüktörler ve motorlar: Dişli yağı seviyelerini aylık olarak kontrol edin. Redüktör yağını her 6–12 ayda bir tamamen değiştirin (ilk değişim 3. ayda). Motor soğutma fanlarını temiz tutun ve aşırı ısınmayı önlemek için motor gövdelerinin tozdan arınmış olduğundan emin olun.
Örgü kayış gerginliği: Çok gevşek bir kayış kayar ve hazneyi sıyırır; çok gergin olması metal yorgunluğuna neden olur. Her iki tarafı eşit tutmak için gergi vidalarını haftalık olarak ayarlayın ve hizasızlığı önlemek için otomatik izleme cihazları kullanın.
4. Standartlaştırılmış Çalışma: “İnsan Kaynaklı” Kısa Ömürden Kaçının
Birçok kurutucu, hatalı başlatma, kapatma veya kötü kullanım nedeniyle genç yaşta bozulur.
Doğru başlatma sırası:Önce örgü bant ve sirkülasyon fanlarını çalıştırın → ardından brülörü ateşleyin (veya buhar vanalarını açın) → sıcaklığı kademeli olarak yükseltin.
Doğru kapatma:Önce ısı kaynağını kesin → kalan ısıyı dışarı atmak için fanları 15–30 dakika çalıştırın → iç sıcaklık 60°C'nin altına düştüğünde → bandı ve fanları durdurun.Aslayüksek sıcaklıkta her şeyi aniden durdurmayın; hapsolan ısı bantları eğecek, contalara zarar verecek ve kablo yalıtımının ömrünü kısaltacaktır.
Yüksek ısıda rölantide çalışmaktan kaçının:Boş bir kurutucuyu tam sıcaklıkta çalıştırmak, makineyi gereksiz yere pişirir. 30 dakikadan kısa süreliğine duracaksanız, bekleme modunda sıcaklığı 60–80°C'ye düşürün.
Aşırı sıcaklıkta çalıştırma yapılmaz:Kurutucu 140°C için derecelendirilmiş olsa bile, sürekli maksimum ısıda çalıştırma metal yorgunluğunu ve conta yaşlanmasını hızlandırır. Sıcaklığı proses ihtiyaçlarına göre ayarlayın—“ne kadar yüksek o kadar iyi” değil.
5. Aşınan Parçalar Listesi ve Proaktif Değişim
Bir aşınma parçası defteri oluşturun. Arızayı beklemek yerine parçaları zamanında değiştirin—çünkü kırılan bir parça genellikle komşu bileşenlere zarar verir.
Parça |
Önerilen Değişim Döngüsü |
Notlar |
|---|---|---|
Örgü bant (paslanmaz çelik/Teflon) |
2–4 yıl (kullanıma bağlı olarak) |
Teller koparsa veya ciddi deformasyon oluşursa derhal değiştirin |
Sızdırmazlık perdeleri/şeritleri |
1–2 yıl |
Çatlamış contalar ısı kaybına ve yoğuşmaya neden olur |
Rulmanlar |
1–2 yıl veya ilk anormal gürültüde |
Fan yatakları en hassas parçalardır |
Yüksek sıcaklık gresi |
Haftalık uygulama |
Yalnızca yüksek sıcaklık sınıfı kullanın |
Redüktör dişli yağı |
6–12 ay |
İlk değişim 3. ayda, ardından yıllık |
Termokupllar/sensörler |
1–2 yıl |
Kayma, hatalı sıcaklık kontrolüne yol açar |
Buhar kapanları (varsa) |
1 yıl |
Arıza, kondens birikmesine neden olur |
Brülör memeleri/ateşleyiciler |
6–12 ay |
Biyokütle brülörlerini daha sık temizleyin |
6. Mevsimsel Kapatma ve Uzun Süreli Depolama
Tesisiniz bir ay veya daha uzun süre kapanırsa (ör. yağmur mevsimi, tatiller):
Her şeyi temizleyin:Makinedeki tüm kaplamayı çürümeyi ve tıkanmayı önlemek için çıkarın.
Soğuma bakımı:Isıyı kapattıktan sonra, tamamen soğuyana kadar fanları çalıştırın. Tüm yataklara ve zincirlere tam bir tur taze gres uygulayın.
Pas koruması:Açıkta kalan metal yüzeyleri pas önleyici yağ ile kaplayın. Kontrol panolarının içine bol miktarda nem alıcı yerleştirin ve iç ısıtma için enerjili tutun.
Örtü:Tüm makineyi toz ve nemden korumak için su geçirmez branda kullanın.
Sonuç
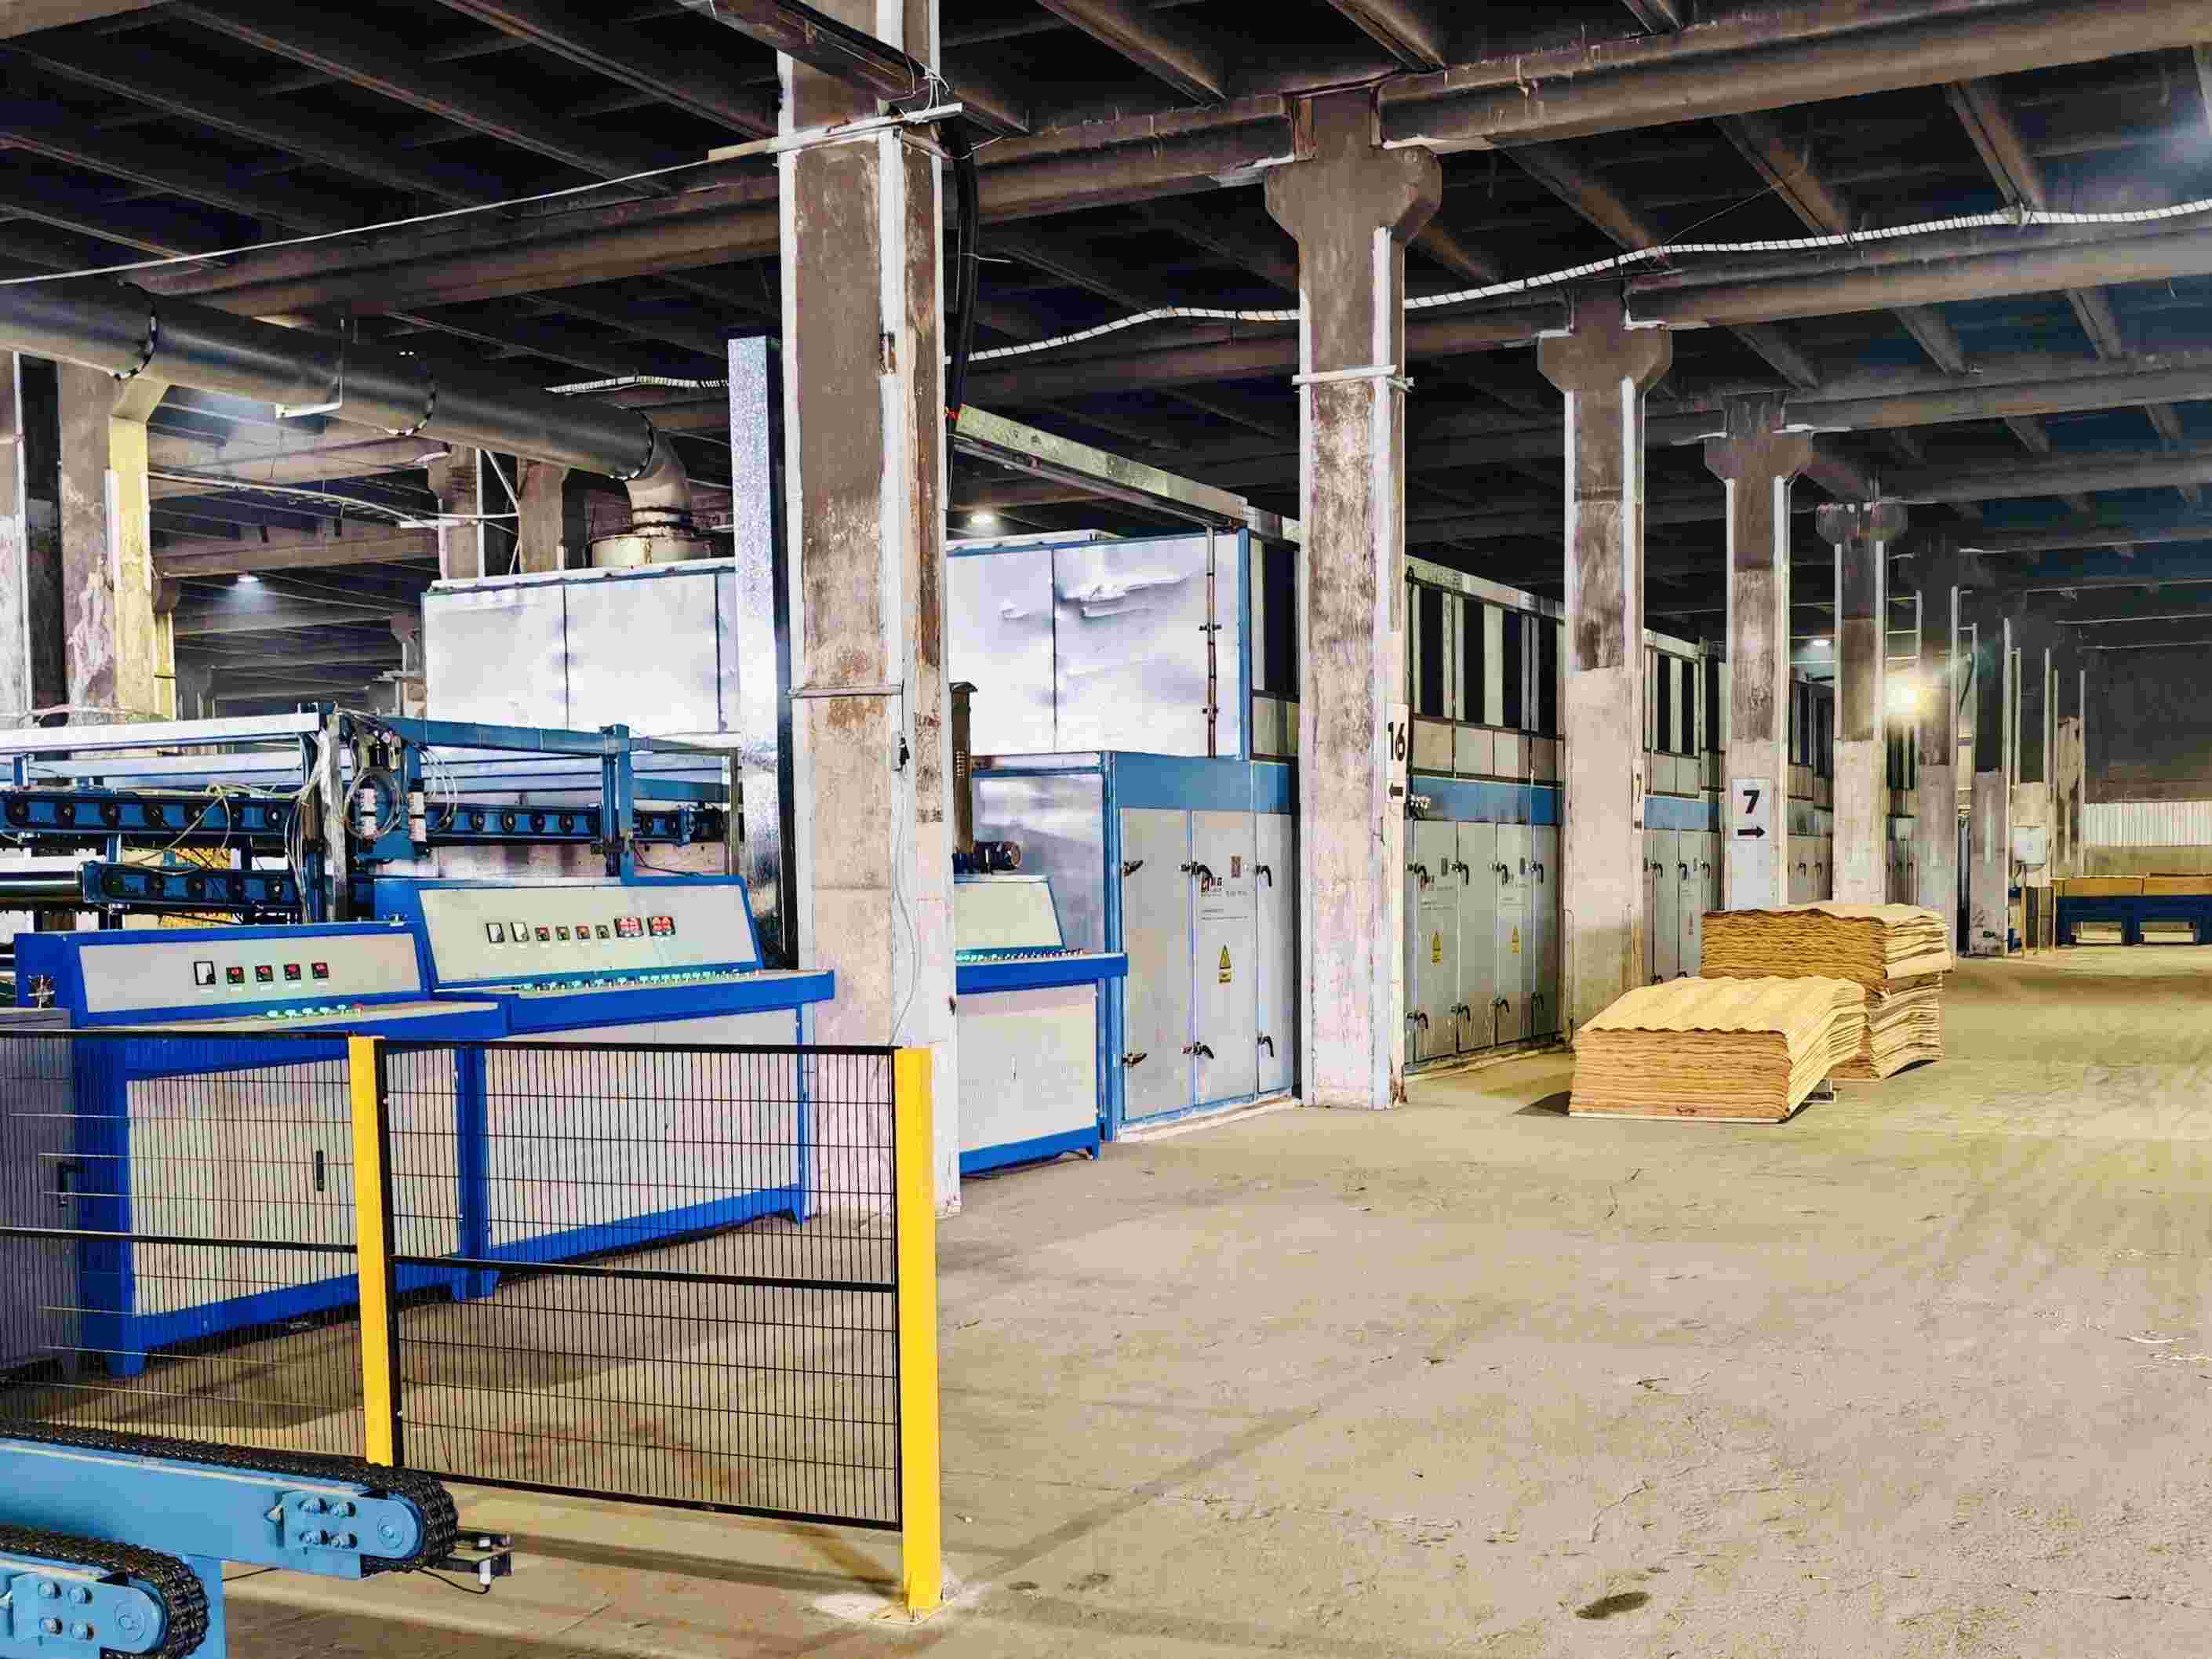
Kaplama kurutucunuzun ömrünü uzatmak karmaşık değildir—sadece disiplin gerektirir. Formül basittir: ağ bandını her vardiyada temizleyin, ısı eşanjörlerini haftalık olarak üfleyerek temizleyin, yüksek sıcaklık gres ile programa uygun olarak yağlayın, aşınan parçaları arızalanmadan önce değiştirin ve doğru başlatma-durdurma prosedürlerini izleyin.Kurutucunuza iyi bakın, o da size 15+ yıl düşük arıza süresi ve yüksek verimlilikle hizmet ederek karşılık verecektir.
Kontrplak fabrikası sahipleri ve bakım yöneticileri için bu, “isteğe bağlı bir ekstra” değil; daha düşük işletme maliyetlerine ve daha yüksek yatırım getirisine giden doğrudan bir yoldur. Atölyeniz için yazdırılabilir bir bakım kontrol listesine ihtiyacınız varsa veya bakımı daha kolay özelliklere sahip yeni, enerji verimli bir kaplama kurutma makinesine geçiş yapmayı düşünüyorsanız, ekibimiz size yardımcı olmaya hazırdır. Üretim hattınıza özel bir çözüm için bugün bizimle iletişime geçin.