

Kaplama Kurutucusu Satın Almadan Önce 7 Kontrol
Bir kaplama kurutma makinesi satın almak, herhangi bir kontrplak veya kaplama fabrikasındaki en kritik sermaye kararlarından biridir. Yanlış seçim yalnızca başlangıçta paraya mal olmakla kalmaz—fabrikayı yıllarca yüksek yakıt faturalarına, aşırı işçiliğe, kalite redlerine ve bakım sıkıntılarına mahkûm eder. Ancak birçok alıcı hâlâ konuşmayı tek bir soruyla yönlendirir: “Fiyatı ne kadar?” Fiyat önemlidir, ancak yalnızca teknik temel sağlam olduktan sonra. Tek bir talep göndermeden önce, her fabrika sahibi yedi bilgi kategorisini gözden geçirmelidir. Bunları doğru yapın ve kurutma hattı bir kâr merkezine dönüşür. Bunları atlayın ve makine pahalı bir derse dönüşür.
1. Hammaddenizi ve çıktı hedeflerinizi bilin
İki ahşap türü asla aynı şekilde kurumaz. Çam, Douglas köknarı, Melez, Ladin, Hemlock, Kavak, Kauçuk ağacı, Falcata ve Lauan her biri farklı yoğunluk, reçine içeriği ve lif yapısı taşır. Kavak için ayarlanmış bir ahşap kaplama kurutucusu, çam veya melez üzerinde otomatik olarak iyi sonuçlar vermez. Reçine bakımından zengin türler, daha düşük tepe sıcaklıkları ve daha agresif temizleme döngüleri gerektirir. Hafif, düşük yoğunluklu türler, kıvrılma ve buruşmayı önlemek için daha nazik hava akışına ihtiyaç duyar. Herhangi bir tedarikçiyle iletişime geçmeden önce, tam tür karışımını, kaplama boyutlarını ve günlük hacmi metreküp cinsinden doğrulayın—sadece “günde parça” değil.
Örneğin, Güneydoğu Asya'da yaygın bir spesifikasyon, 2550 mm × 1350 mm × 2,5–4,5 mm ölçülerinde kontrplak kaplaması ve saatte 20.000 fit kare hedef kapasitedir. Dönüştürüldüğünde bu, saatte yaklaşık 8 metreküpe denk gelir. Bu tür bir dönüşüm çok önemlidir çünkü ekipman, levha sayısına göre değil hacimsel üretim kapasitesine göre tasarlanır. Ayrıca soyma makinesinden çıkan başlangıç nem içeriğini—yağmur mevsiminde genellikle %60–%100—ve hedef son nemi, yüz ve arka kaplamalar için tipik olarak %8–%12 veya çekirdek için %10–%14 olarak tanımlayın. Bu sayılar olmadan hiçbir tedarikçi ısıtma yükünü doğru şekilde boyutlandıramaz.
2. Doğru makine tipini seçin
3. Isı kaynağını ve saha koşullarını doğrulayın
Isı kaynağı makine konfigürasyonunu belirler. Biyokütle, buhar, doğal gaz, termal yağ ve elektrik, her biri farklı kanal sistemleri, brülörler ve güvenlik sistemleri gerektirir. Mevcut bir buhar kazanına sahip bir değirmen, buharla ısıtılan bir kurutucuya öncelik vermelidir. Odun atığı veya biyokütle peletlerinin bol olduğu yerlerde, biyokütle yakımı genellikle en düşük işletme maliyetini sunar. Doğal gaz daha temizdir ancak daha pahalıdır. Elektrikli ısıtma genellikle kurutulan metreküp başına en maliyetli olanıdır.
4. Katı teknik parametreleri yazılı olarak talep edin
Güvenilir bir teklif; etkin kurutma genişliğini, bölme sayısını, kat sayısını, bölge başına sıcaklık aralığını ve kontrol doğruluğunu belirtmelidir—kaliteli makineler ±1–2°C toleransı korur. Hat hızı aralığı, fan sayısı, motor gücü ve hava akış hacmi belirtilmelidir. Hava sirkülasyon modunu netleştirin: tek taraflı mı çift taraflı mı ve geri dönüşüm oranı. En üst düzey kurutucular bölge havasının %80–%90’ını geri döndürür; yalnızca nem yüklü fraksiyonları dışarı atar. Isı eşanjörü malzemesi ve reçine önleyici kaplama, çam ve karaçam için kritiktir. Nem homojenliği toleransı belirtilmelidir—önde gelen makineler tam levha genişliği boyunca ±%1,5 içinde kalır.
5. Toplam sahiplik maliyetini hesaplayın
6. Üreticiyi titizlikle değerlendirin
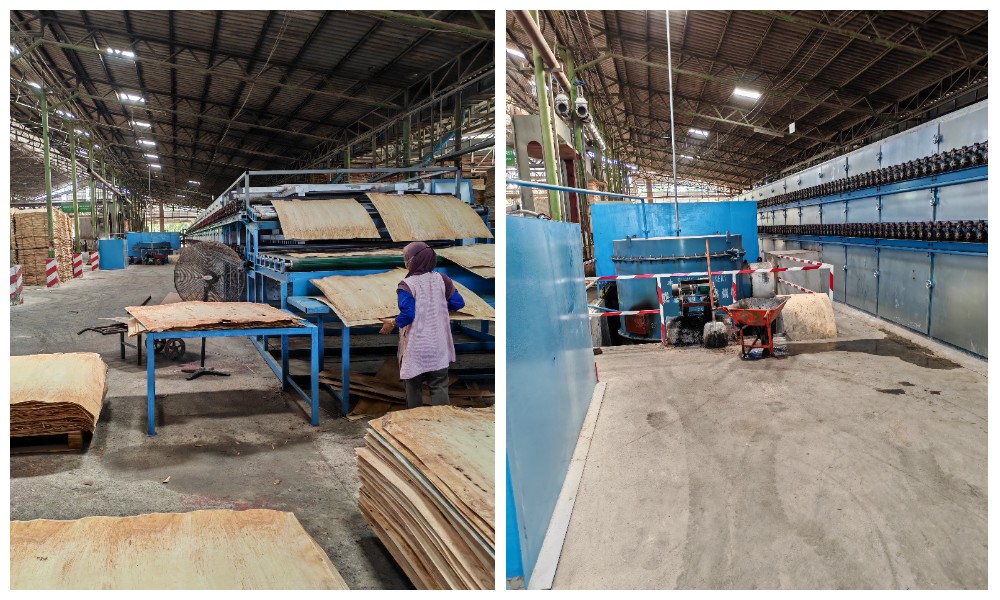
Kendi atölyeleri olan gerçek üreticiler ile ticari aracılar arasındaki farkı ayırt edin. Aynı tür, kalınlık ve işlem kapasitesi için gerçek referans vakaları talep edin—sadece fotoğraflar değil, nem tekdüzeliğini ve yakıt tüketimini gösteren güncel operasyonel raporlar isteyin. Tedarikçinin çok noktalı sıcaklık alanı testleri ve 24 saatlik sürekli çalıştırma denemeleri yapıp yapmadığını sorun. Kontrol sisteminin, gelişigüzel birleştirilmiş genel bir panel değil, tescilli PLC programlama olduğunu doğrulayın. İhracat için CE uygunluğunu, voltaj adaptasyonunu, fümigasyon sertifikalı ihracat ambalajını ve gümrük belgeleri yeteneğini doğrulayın. Satış sonrası yanıt süresi, yerel servis varlığı, yedek parça envanteri ve devreye alma ile eğitimin sözleşmeye dahil olup olmadığı—tüm bunlar profesyonel tedarikçileri riskli olanlardan ayırır.
7. Her şeyi sözleşmede sabitleyin
Basit bir ön sorgulama kontrol listesi
Tür listesi: ________________
Kaplama boyutu: ________________ Kalınlık aralığı: ________________
Başlangıç nemi → Hedef nem: ____% → ____%
Saatlik / günlük üretim: ____ m³/sa, ____ m³/gün, ____ vardiya
Mevcut ısı kaynağı: buhar / biyokütle / gaz / termal yağ / elektrik
Saha ölçüleri U×G×Y: ________________ Net yükseklik: ____
Yerel yakıt maliyeti: biyokütle __ gaz __ elektrik __
Çevre kuralları: toz giderme □ VOC kontrolü □ emisyon izni □
Otomasyon seviyesi: manuel □ yarı otomatik □ tam otomatik □
Bütçe aralığı ve varış limanı (ihracat) / kurulum adresi (yurt içi) ____________
Bu doldurulmuş formu bir tedarikçiye gönderin; geri gelen teklif diğerleriyle gerçekten karşılaştırılabilir olacaktır. Aksi halde üç teklif, üç farklı yetenek seviyesindeki üç farklı makineyi tanımlar.
Bir kaplama kurutma makinesi bir ticari mal değildir. Belirli bir ahşap, belirli bir kalınlık ve belirli bir üretim hedefi etrafında tasarlanmış hassas bir termal sistemdir. Gelişen fabrikalar, satın almayı bir fiyat müzayedesi değil, teknik bir süreç olarak ele alanlardır. Ahşabı tanımlayın, çıktıyı tanımlayın, parametreleri doğrulayın, gerçek maliyeti hesaplayın, referansları kontrol edin ve standartları sözleşmeye yazın. Bunu yapın, kurutucu size birçok kez geri ödeme yapacaktır. Bir adımı atlarsanız, üretim hattı bunu size her vardiyada, her yakıt faturasında ve her reddedilen demette hatırlatacaktır.