

Merdane, Elek, Ters Çevirmeli Kurutucular Açıklandı
Her kontrplak ve kaplama fabrikası er ya da geç aynı soruyla yüzleşir: “Hangi kaplama kurutucusunu satın almalıyım?” Yanıt “en büyüğü” ya da “en ucuzu” değildir. Makinenin kaplamayı nasıl hareket ettirdiği ve ısının ahşaba nasıl ulaştığıyla başlar. Günümüz pazarında, üç ana yapı silindir tipi, tel örgülü bantlı ve döner plakalı kurutuculardır. Her biri bir nedenle vardır ve yanlış kaplamayı içinden geçirirseniz her biri ciddi şekilde başarısız olur.
Bir ahşap kaplama kurutucusunun tek bir işi vardır: yeni soyulmuş kaplamadan suyu uzaklaştırmak ve onu tutkal hazır nem seviyesine getirmek; bu genellikle yüz ve arka kaplamalar için %8–%12, çekirdek malzemesi için %10–%14’tür. Ancak “suyu uzaklaştırmak” tek bir sorun değildir. İnce dekoratif kaplama kıvrılır. Kalın çekirdek kaplama, sınırlanmazsa çarpılır. Küçük veya kırılgan levhalar basınç altında yırtılır. Bu nedenle, yalnızca ısı kaynağı değil, konveyör tasarımı da kurutucunuzun para mı kazandıracağına yoksa ıskarta mı üreteceğine karar verir.
1. Silindir Tipi Kaplama Kurutucusu
Silindirli kurutucu, kaplamayı üst ve alt tahrikli silindirler arasında hareket ettirir. Silindirler levhayı kavrar, ileri çeker ve hafif mekanik basınç uygular. Isı aynı anda iki yönden gelir: yukarıdan ve aşağıdan sıcak hava jetleri, ayrıca ısıtılmış silindir yüzeyinden iletim.Bu, tamburlu kurutucuyu şu iş için vazgeçilmez kılar: orta-kalın kaplamalarPratikte, tamburlu kurutucular yaklaşık olarak 1,2 mm ila 5,0 mm, birçok fabrikanın her gün üzerlerinde 2,2 mm ve 2,4 mm çekirdek kaplama çalıştırmasıyla.
Alıcılar bunu neden seçiyor:
Düzlük: silindir basıncı dehidrasyon sırasında kıvrılmayı, dalgalanmayı ve eğilmeyi bastırır.
Hız:birleşik konveksiyon + iletim, daha kalın kaplamayı yalnızca nüfuz eden hava akışından daha hızlı kurutur.
Verim: sürekli, yüksek hacimli kontrplak hatları için idealdir.
Nem tekdüzeliği: kalın levhalar daha eşit kurur çünkü ısı hem havadan hem de silindir yüzeyinden girer.
Dezavantajı da açıktır. Çok ince kaplama — diyelim ki 0,3 mm ila 0,8 mm — merdaneler arasında kırışabilir, iz yapabilir veya yırtılabilir. Merdane kurutucular ayrıca basit bir bantlı makineye kıyasla daha fazla rulmana, daha fazla yağlama noktasına ve daha fazla mekanik parçaya sahiptir.
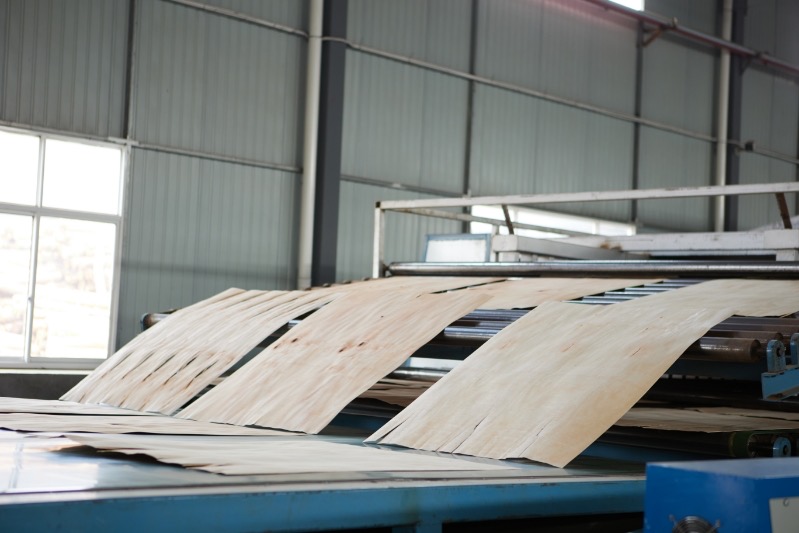
Şu durumlarda bir merdane kurutucu seçin: kavak, kauçuk ağacı, okaliptüs, Falcata, çam veya karaçam çekirdek/arka kaplaması kurutuyorsanız; kalınlığınız çoğunlukla 1,2 mm'nin üzerindeyse ve önceliğiniz günlük ton, düz levhalar ve düşük nem yayılımı ise.
2. Örgü Bantlı Kaplama Kurutucusu
Örgü bantlı kurutucu, kaplamayı sürekli dokuma metal bir elek üzerine düz olarak serer. Sıkıştırma yok, kenetleme yok, merdane basıncı yok. Sıcak hava banttan ve levhadan dikey olarak geçirilir, böylece her iki yüz de aynı anda kurur.
Örgü bantlı kurutucular hâkimdir ince ve kırılgan segmente: yaklaşık 0,3 mm ila 1,5 mmve bazen kararlı türler için 2,0 mm'ye kadar. Yüz kaplamaları, dekoratif dilimler, mühendislik kaplaması, yeniden yapılandırılmış ahşap ve otel sınıfı yüzey stokları için standarttır.
Avantajlar:
Nazik taşıma: silindir izi yok, kenar ezilmesi yok, sıkışma izi yok.
Nüfuz etme kurutma: dikey hava akışı üst ve alt yüzeyleri eşit şekilde işler.
Küçük parçalar: kırık veya düzensiz kaplama, doğru şekilde belirlenmiş bir banttan düşmez.
Otomasyon dostu: sürekli giriş ve çıkış, kesme ve istifleme hatlarıyla iyi entegre olur.
Sınırlamalar:
Kalın kaplama kötü kurur çünkü hava akışı nüfuz direnci kalınlıkla birlikte artar; çekirdek kurumadan önce yüzey yanar.
Mesh kayışlar sarf malzemesidir. Toz, kabuk ve reçine açıklıkları tıkar; kayışların türe ve bakıma bağlı olarak her 1–3 yılda bir değiştirilmesi gerekebilir.
Aynı kapasite genellikle çok katlı valsli makineye göre daha fazla zemin uzunluğu gerektirir.
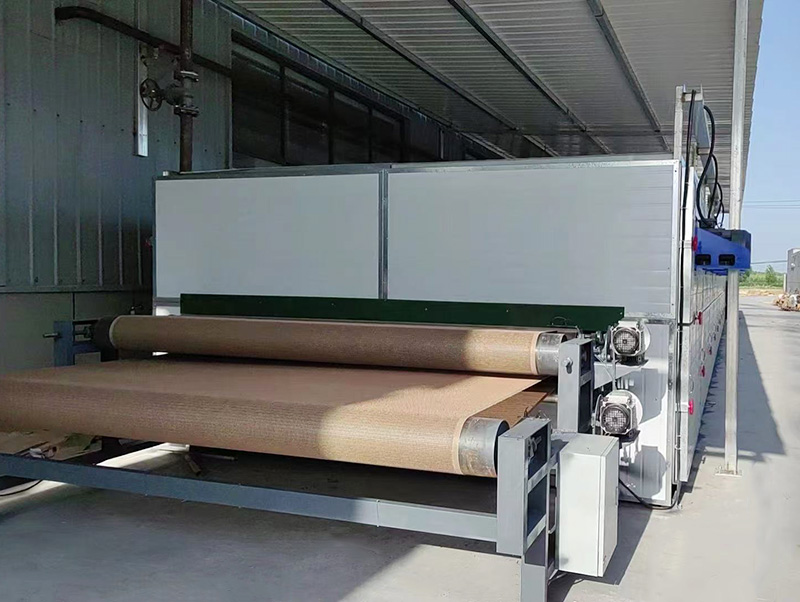
Şu durumlarda mesh kayışlı kurutucu seçin:Yüz kaplaması, dekoratif kontrplak, mobilya yüzey kaplaması veya mühendislik kaplaması satıyorsanız; kalınlığınız çoğunlukla 1,5 mm'nin altındaysa; ve yüzey kalitesi kaba üretim hızından daha önemliyse.
3. Döner Plakalı / Ters Çevirmeli Kaplama Kurutucusu
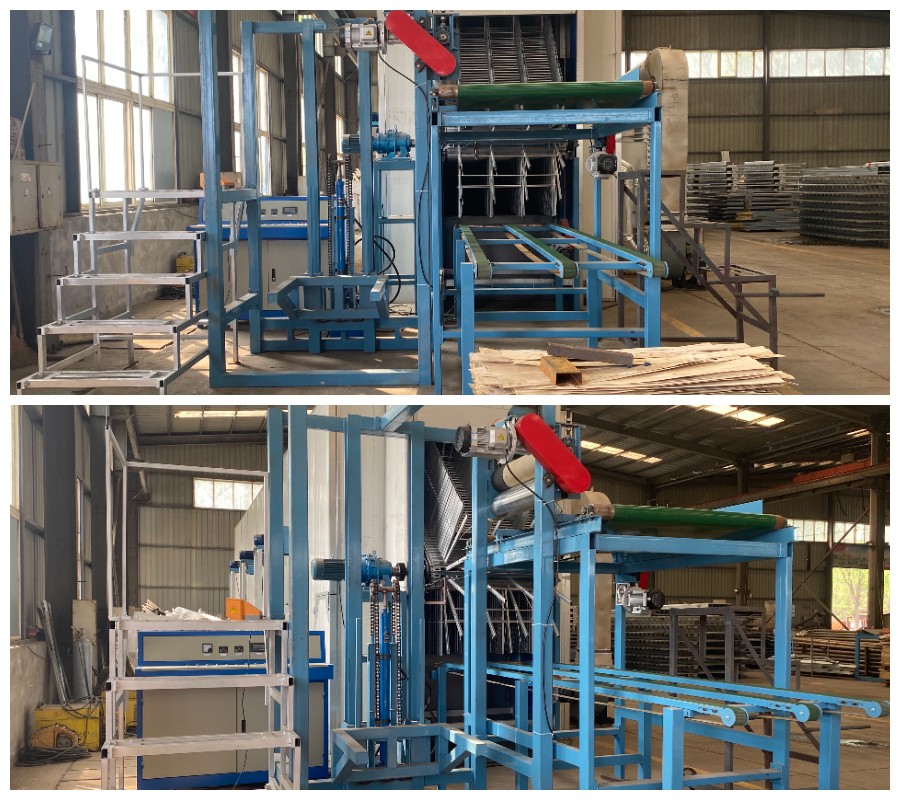
Döner plakalı kurutucu, ailenin daha sessiz üyesidir. Kaplama tepsiler veya plakalar üzerinde durur ve sistem levhaları hazne boyunca hareket ettirir; çoğu zaman her iki tarafın da şartlandırılmış hava görmesi için bunları döndürür veya ileri geri hareket ettirir. Bazı tasarımlar dikey veya yarı dikeydir; bu da eski fabrikalarda zemin alanından tasarruf sağlar.
Döner plakalı makineler genellikle en yüksek verimli seçenek değildir, ancak şunlar için pratiktir:
Sınırlı bina uzunluğuna sahip tesisler.
Karışık küçük partiler.
Silindir basıncını sevmeyen ancak yine de desteğe ihtiyaç duyan hassas türler.
İş gücünün sınırlı olduğu ve kompakt otomatik bir hattın anlamlı olduğu operasyonlar.
Buradaki ödünleşim kapasitedir. Bir devirme plakalı hat, günde 100 m³ kapasiteli dört katlı merdaneli bir kurutucuyla nadiren rekabet eder. Ancak günde 20–40 m³ işleyen bir fabrika, eski bir atölyeyi yenileme veya özel levhaları kurutma söz konusu olduğunda, en akıllı yerleşim kararı bu olabilir.
Şu durumlarda devirme plakalı bir kurutucu seçin: binanız darsa, üretim hacminiz orta düzeydeyse ve devasa bir merdane salonuna bağlanmadan nazik işlem istiyorsanız.
4. Sınıflandırmanın başka bir yolu: ısı transferi
Konveyör tipinin yanı sıra, kaplama kurutucuları ısının ahşaba nasıl ulaştığına göre de sınıflandırılır:
Konveksiyonlu kurutucular: sıcak hava işi yapar. Çoğu örgü bantlı kurutucu bu gruba girer.
Temaslı kurutucular: ısıtılmış plakalar veya merdaneler kaplamaya temas eder. Sıcak plakalı ve merdaneli kurutucular iletim kullanır.
Işınımlı kurutucular:kızılötesi veya uzak kızılötesi ısıtıcılar. Hâlâ niş; uzak kızılötesi su molekülleriyle rezonansa girer ancak elektrik maliyeti yüksektir.
Kompozit kurutucular:silindirli kurutucular zaten konveksiyon + iletimdir. Bazı hatlar, nemi dengelemek için girişte kızılötesi veya çıkışta mikrodalga ekler. Kuzey Amerika'daki özel tesisler bu hibritleri kullanır, ancak bunlar emtia kontrplak için günlük tercih değildir.
Çoğu alıcı için pratik soru “konveksiyon mu radyasyon mu” değildir. Şudur: 0,5 mm kaplama malzemem silindirlerden sağ çıkacak mı ve 3,0 mm çekirdek malzemem file bantta düz kalacak mı?
5. Isı kaynağı makine tipinden ayrıdır
Yaygın bir hata, “kurutucu tipi” ile “ısı kaynağı”nı karıştırmaktır. Silindirli, fileli ve çevirmeli makinelerin tümü şunlarla çalışabilir:
Biyokütle brülörleri — odun atığının bulunduğu yerlerde düşük yakıt maliyeti.
Buhar — istikrarlı, kontrolü kolay, halihazırda bir kazanınız varsa iyi.
Termal yağ — daha yüksek sıcaklık aralığı, hassas kontrol, ağır sürekli hatlar için iyi.
Doğal gaz — temiz ve otomasyona uygun, ancak yakıt maliyeti yerel fiyata bağlıdır.
Elektrik/ısı pompası — temiz ancak endüstriyel ölçekte genellikle pahalıdır.
Yapıyı kaplama kalınlığına ve kalite hedefine göre seçin. Isı kaynağını yerel enerji maliyetine, mevcut altyapıya ve emisyon kurallarına göre seçin.
6. Hızlı seçim mantığı
Kendinize dört soru sorun:
Ana kalınlığım nedir?
< 1,5 mm → tel örgülü bant
1,2–5,0 mm → merdaneli
karışık ince + kalın → iki hat veya dönüştürülebilir bir hat veya tel örgülü giriş + merdaneli ana bölüm
kompakt/özel → devirme plakalı
Günlük hacmim nedir?
60–150 m³/gün → çok katlı merdaneli
10–40 m³/gün → örgü bantlı veya döner plakalı
butik/dekoratif → örgü bantlı
Hangi kaliteyi satıyorum?
Standart çekirdek kontrplak → silindirli
A sınıfı yüzey, mobilya, dekoratif → örgü bantlı
Özel/özel amaçlı levhalar → döner plakalı veya hibrit
Benim binam ne?
Uzun salon, yüksek çatı → silindirli veya örgü bantlı
Kısa ayak izi → çok katlı veya döner plakalı
Alçak tavan → tek/iki katlı örgü bantlı veya kompakt döner sistem
7. Bunun satın alma için neden önemli olduğu
İki kurutucu bir teklifte “aynı” görünebilir. İkisi de “30 m³/gün” der, ikisi de “biyokütle” der, ikisi de “PLC kontrolü” der. Ancak biri kalın çekirdek malzeme için üretilmiş bir silindir makinesi, diğeri ince kaplama malzemesi için üretilmiş bir elek makinesidir. Ürününüzü yanlış olana koyarsanız şunları elde edersiniz:
dekoratif kaplama kaplamasında silindir izleri,
silindirlerden geçirilen ince malzemede kıvrılma ve dalgalanma,
elek bantlarından geçirilen kalın malzemede yanmış yüzeyler ve ıslak çekirdekler,
sıkışmalar, üst üste binmeler ve satamayacağınız nem yayılımı.
Bu yüzden iyi bir kurutucu şartnamesinin ilk satırı “fiyat” olmamalıdır. Şu olmalıdır:
Tür: ___
Levha boyutu: ___
Kalınlık aralığı: ___
Gelen nem içeriği: ___
Hedef MC: ___
Günlük üretim: ___ m³/gün, ___ vardiya
Isı kaynağı: ___
Atölye uzunluk × genişlik × yükseklik: ___
Bunu ciddi bir üreticiye verin, öneri kendiliğinden ortaya çıkar.
8. Shine nerede uygun
Shine Machinery'de sohbet her zaman broşürden değil, kaplamadan başlar. Kalın çekirdek ve arka kaplama için, bölgeli sıcaklık kontrolüne sahip rulolu kurutuculardan ve besleyici ile hazne arasında VFD'den bahsederiz. İnce dekoratif malzeme için, dikey jet hava akışı ve nazik destek sunan örgü bantlı kurutuculardan bahsederiz. Alanı kısıtlı fabrikalar için, yeni bir fabrika inşa etmeden hattı otomatik tutan çok katlı düzenler ve döner plaka seçeneklerinden bahsederiz.
Mesele basit: bir kaplama kurutucusu, brülörlü bir metal kutu değildir. Ahşap türüne, kalınlığa, neme, kalite hedefine ve bina geometrisine uygun bir termal sistemdir.
Bu makaleden yalnızca bir cümle hatırlayacaksanız, şu olsun: İnce kaplama bant ister, kalın kaplama rulo ister, dar alan akıllı düzen ister—ve yanlış eşleşme, doğru makinenin asla maliyetinden daha fazlasına mal olur.
Bize kaplama ebadını, türünü, giriş nemini, hedef nemi ve atölye çizimini gönderin. Size merdane mi, örgü bant mı, çevirme plakası mı yoksa kombine hat mı gerektiğini—ve tam olarak kaç kat ve kaç metre olması gerektiğini söyleyeceğiz.