

Kurutma Sonrası Kaplama Büzülmesi: Neler Beklenmeli
Kontrplak ve kaplama üretim sektöründe, hem yeni hem de deneyimli operatörlerin en sık sorduğu sorulardan biri şudur: “Kaplamam kurutucudan geçtikten sonra ne kadar çekecek?” Bu önemsiz bir endişe değildir. Çekme, soyma kalınlığı ayarlarını, kesim paylarını, tutkal tüketimini ve nihai ürün boyutlarını doğrudan etkiler. Çekmeyi yanlış değerlendirmek, maliyetli fazla üretime, aşırı israfa veya spesifikasyonları karşılamayan panellere yol açabilir.
Shine Machinery olarak, kurutma sürecinin hassasiyetle kontrol edilmesine yardımcı olan dikey kaplama kurutucuları (döner plakalı tip) tasarlıyor ve üretiyoruz. Ancak en iyi kurutucu bile ahşabın temel özelliklerini değiştiremez. Kaplama çekmesini anlamak, kontrplak üretiminde yer alan herkes için esastır. Bu makale, bilimi, gerçek dünya rakamlarını ve bu bilgiyi veriminizi ve kalitenizi iyileştirmek için nasıl kullanacağınızı açıklar.
1. Bilim: Ahşap Her Yönde Farklı Şekilde Çeker
Ahşap, yalnızca nem içeriği lif doygunluk noktasının (FSP) altına düştüğünde büzülmeye başlar; bu nokta genellikle %30 civarındadır. Bu noktanın üzerinde su, hücre boşluklarını doldurur ancak boyut değişikliklerine katkıda bulunmaz. FSP'nin altında, hücre duvarlarına bağlı su buharlaşır ve ahşabın büzülmesine neden olur.
Önemli olarak, büzülme tekdüze değildir. Yöne göre çarpıcı biçimde değişir:
Boyuna (lif boyunca): Yalnızca %0,1–%0,2. Tüm pratik amaçlar için, bir kaplama levhasının uzunluğu kuruduktan sonra değişmeden kalır.
Radyal (büyüme halkalarına dik): Yaklaşık %3–%6. Bu, genişliği orta derecede etkiler.
Teğetsel (büyüme halkalarına paralel): En yüksek değer olan %6–%12. Kaplamaların genişlik boyunca sıklıkla kıvrılmasının, çanaklaşmasının veya çatlamasının nedeni budur.
Döner kesim kaplama esasen sürekli bir teğetsel tabaka olduğundan, en belirgin çekme genişlik yönünde yaşanır. Uzunluk neredeyse sabit kalır; bu nedenle kontrplak dizgi hatları uzunluk değişimi konusunda nadiren endişe duyar.
2. Kurutulmuş Kaplamada Gerçek Dünya Çekme Oranları
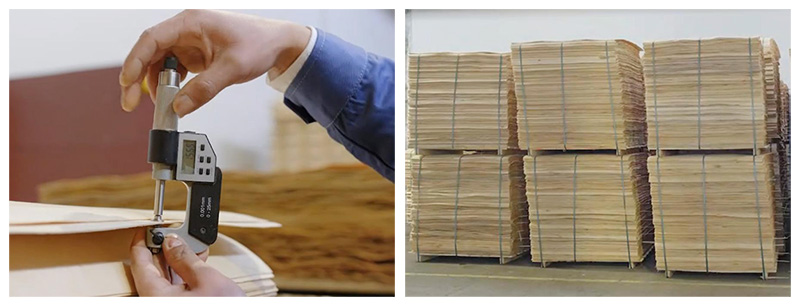
Üretim ortamında “çekme”den bahsettiğimizde, genellikle iki ölçütü kastederiz: boyutsal (alan) çekme ve kalınlık çekmesi gerektirdiği belirtilmektedir.
Sektör verilerine ve kendi fabrika testlerimize dayanarak, kaplamayı yüksek başlangıç nem içeriğinden (%80–%120) nihai %8–%12 hedefine kuruttuğunuzda bekleyebilecekleriniz şunlardır:
Genel boyutsal çekme (genişlik × uzunluk izdüşüm alanı): Tipik olarak %4–%8, çoğu tür %5–%7 aralık.
Kalınlık çekmesi: Genellikle alan çekmesinden daha belirgindir, tipik olarak %4–%10. Bunun nedeni, nem kaybı ile soyma sırasında sıkıştırılmış liflerin “geri yaylanması”nın birleşimidir.
Size daha net bir fikir vermek için, yaygın kontrplak türleri için hızlı bir referans tablosu:
Türler |
Radyal Çekme |
Teğetsel Çekme |
Açıklamalar |
|---|---|---|---|
Kavak |
%3–%5 |
%6–%8 |
Hafif çekme; kurutulması kolay |
Okaliptüs (plantasyon) |
%5–%8 |
%10–%12 |
Yüksek çekme; düşük sıcaklıkta kurutma gerektirir |
Çam / Karaçam |
Biraz daha yüksek |
Daha yüksek |
Reçineli; yapışkan; daha değişken |
3. Partiler Arasında Neden Büzülme Oranları Farklılık Gösterir
Aynı tür içinde bile farklı büzülme sonuçları görebilirsiniz. Birkaç faktör devreye girer:
Başlangıç Nem İçeriği (MC): Yeni soyulmuş okaliptüs %120 MC’yi aşabilirken kavak genellikle %100 civarındadır. Kaplama ne kadar ıslaksa, toplam büzülme o kadar fazla olur.
Hedef Son MC: %6 MC’ye kurutmak, kaplamayı %12 MC’de durdurmaya kıyasla yaklaşık %1–%2 daha fazla büzüştürür.
Soyma Sıkıştırması: Döner kesim sırasında bir baskı çubuğu ahşap liflerini yaklaşık %10 sıkıştırır. Bu “depolanmış” sıkıştırma kuruma sırasında serbest kalarak ölçülen büzülmeye eklenir.
Kurutma Yöntemi:
Sıcak pres (temas) kurutma: Daha yüksek kalınlık çekmesi ancak daha iyi düzlük.
Örgü bantlı / konveksiyon kurutma: Biraz daha az çekme ancak kontrol edilmezse daha yüksek eğrilme riski.
Kaplama Kalınlığı: Daha ince kaplamalar (0,8–1,5 mm) daha kalın olanlara göre daha düşük yüzde çekme eğilimindedir, ancak kenar kıvrılması ve uç çatlamasına çok daha yatkındırlar.
Önemli Not:Ders kitapları masif ahşap için büzülme değerleri listeler, sıkıştırılmış kaplama için değil. Her zaman kendi üretim verilerinizle doğrulayın.
4. Üretim İpuçları: Büzülme Bilgisini Nasıl Kullanırsınız
A. Pay Bırakarak Soyma Kalınlığını Belirleyin
Hedef kuru kaplama kalınlığınız 1,0 mm ise, basitçe 1,0 mm'de soyamazsınız. Şunları hesaba katmalısınız:
Kuruma büzülmesi (~%5)
Tutkal hattı emilimi ve kalınlık artışı (%2–%3)
Sıcak pres sıkıştırması (%10–%15)
Uygulamada, hedef kuru kalınlığa %8–%12 ekleyin. 1,0 mm nihai için, yaklaşık 1,08–1,12 mm'de soyun.
B. Genişlik ve Uzunluk Kırpma Payları
%4–8 genişlik azalması, 1270 mm genişliğindeki bir kaplamanın kurutucudan yalnızca 1180–1220 mm olarak çıkabileceği anlamına gelir. Genişliğe her zaman 30–50 mm kırpma payı ekleyin. Bu, kuruma ve çekmeden sonra kaplamanın kontrplak panel çekirdeğini boşluk kalmadan kaplamasını sağlar.
C. Okaliptüs için Özel Dikkat
Okaliptüs, yüksek çekme ve iç gerilim ile ünlüdür. Kavakla aynı yüksek sıcaklık profilini kullanarak kurutursanız, uç yarıkları, petek çatlakları ve %15–%20 kurutma kayıpları riskiyle karşılaşırsınız. Çözüm,düşük sıcaklıkta yavaş kurutma—tam olarak Shine Machinery dikey kaplama kurutucumuzun tasarlandığı süreçtir. Sabit 80–100°C ve nazik çevirme ile gerilimi en aza indirir, çatlamayı azaltır ve çekmeyi öngörülebilir sınırlar içinde tutarız.
D. Ölçün, Tahmin Etmeyin
Basit bir kalite rutini oluşturun:
Kurutmadan önce kaplama boyutlarını ölçün (yaş).
Kurutmadan sonra ölçün (kuru).
Her tür ve kalınlık için gerçek çekme faktörünüzü hesaplayın.
Bu verileri kaydedin ve soyma ayarlarını düzenlemek için kullanın.
Zamanla, tahminleri ortadan kaldıran ve verimi artıran güvenilir bir “çekme veritabanı” oluşturacaksınız.
5. Doğru Kurutma Ekipmanı Nasıl Fark Yaratır
Çekme kaçınılmaz olsa da olumsuz etkileri kontrol altına alınabilir. İyi tasarlanmış bir kurutucu yalnızca suyu uzaklaştırmakla kalmaz; gerilme birikimini önlemek için nem giderme hızını da yönetir.
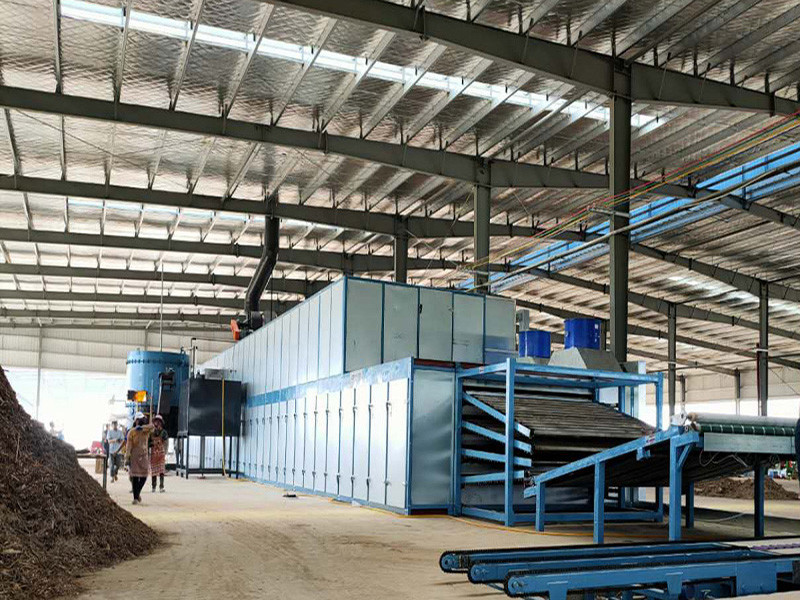
Bizim Shine Machinery Dikey Kaplama Kurutucusu (Döndürmeli Plaka Tipi) çekmeyle ilgili sorunları doğrudan ele alan çeşitli özellikler içerir:
Düşük Sıcaklıkta Yavaş Kurutma (80–100°C): Yüzeyde sert kabuk oluşumunu ve iç gerilmeyi önleyerek çatlakları ve eğrilmeyi azaltır.
Eşit Isı Dağılımı: Gelişmiş radyatör dizileri ve akıllı hava akışı, kaplamanın her bölümünün aynı hızda kurumasını sağlayarak yerel aşırı çekmeyi en aza indirir.
Nazik Döndürme Hareketi: Benzersiz 180° döndürmeli plakalar, kaplamaları minimum düşme ve darbe ile taşıyarak çekmenin yol açtığı kusurları kötüleştirebilecek mekanik hasarı önler.
Yapay Zekâ Destekli Kontrol:İsteğe bağlı nem sensörleri ve PLC otomatik hız ayarı, nihai MC’yi ±%1 içinde tutar; böylece çekme partiden partiye tutarlı olur.
Kurutma sürecini stabilize ederek yalnızca çekme kaynaklı atıkları azaltmakla kalmaz, aynı zamanda kaplamalarınızın düzlüğünü ve mukavemetini de iyileştirirsiniz; bu da kontrplakınızın kalitesini doğrudan artırır.
6. Sonuç
Kurutma sonrası kaplama büzülmesi karmaşık ancak yönetilebilir bir olgudur. Özetle:
Bekle %4–%8 genel boyutsal büzülme ve %4–%10 kalınlık çekmesi.
Kavak daha az çeker; okaliptüs daha çok çeker.
Soyma ve düzeltme paylarını her zaman kendi ölçtüğünüz verilere göre ekleyin.
Kusurları en aza indirmek için düşük sıcaklıkta, homojen kurutma kullanın.
Shine Machinery olarak, derin sektör bilgimizi yenilikçi kurutma teknolojisiyle birleştirerek bu zorlukları rekabet avantajlarına dönüştürmenize yardımcı oluyoruz. İster kavak, ister okaliptüs veya karışık sert ağaçlar işliyor olun, dikey kaplama kurutucularımız verimi ve kârı en üst düzeye çıkarmak için ihtiyaç duyduğunuz hassasiyet ve güvenilirliği sunar.
Kaplama kurutma sürecinizi optimize etme hakkında daha fazla bilgi edinmek ister misiniz?Daha düz ve boyutsal olarak daha kararlı kaplamaları minimum atıkla elde etmenize Shine Machinery’nin nasıl yardımcı olabileceğini keşfetmek ve size özel bir danışmanlık için bugün teknik ekibimizle iletişime geçin.