

Doğru Isı Bölgeleri Maksimum Isıyı Yener
Birçok kontrplak fabrikası sahibi hâlâ kaplama kurutma makinesinin olabildiğince sıcak çalışması gerektiğine inanıyor. Gerçekte, “içerisi ne kadar sıcak olmalı” yanlış sorudur. Doğru soru şudur: bu tür, bu kalınlık ve bu hedef nem için her bölge hangi sıcaklıkta olmalı? Ahşap kaplama kurutucusu bir fırın değildir. Kontrollü bir ısı ve nem sistemidir ve bölgelendirme olmadan sıcaklık, yalnızca boşa giden yakıt ve çatlamış kenarlar demektir.
Çoğu kontrplak çekirdekli kaplama için yolculuk besleme ağzında başlar. Torna tezgahından çıkan yaş kaplama genellikle %60–%100 nem taşır, yağmur mevsiminde bazen daha fazla. Eğer bu levha hemen 150°C–180°C'ye maruz kalırsa, yüzey lifleri aniden kuruyup kırılırken iç kısım hâlâ ıslaktır. İki yandan açıkta kalan kenarlar en hızlı kurur, önce büzülür ve çatlar. Bu nedenle iyi tasarlanmış her Shine hattı, 80°C–100°C'de bir ön ısıtma veya koşullandırma bölgesi kullanır. Buradaki amaç bağlı suyu agresif şekilde uzaklaştırmak değil, nem gradyanını harekete geçirmektir: yüzey suyunun dışa doğru hareket etmesine izin verin, levhanın gevşemesini sağlayın ve onu ana kurutma bölgesine hazırlayın.
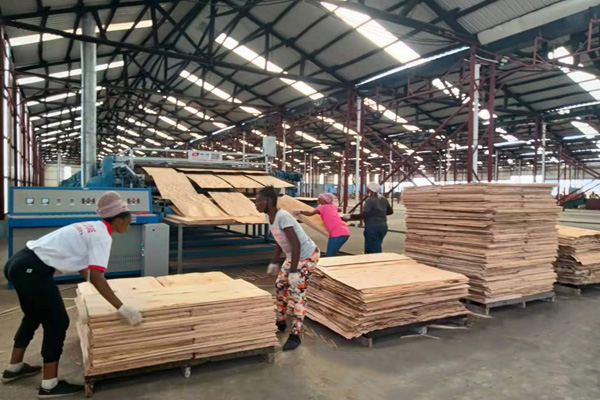
Ana kurutma bölgesi, serbest ve bağlı suyun büyük kısmının levhadan ayrıldığı yerdir. Kavak, kauçuk ağacı, Falcata ve Lauan gibi orta sertlikteki sert ağaçlar için pratik ana bölge aralığı 120°C–155°C’dir. Daha fazla sakız ve nişasta içeren kauçuk ağacı, 140°C–155°C civarında rahattır ancak çok daha yükseğe uzun süre zorlanırsa zarar görür. Çam ve diğer reçineli yumuşak ağaçlar daha nazik bir yol tercih eder: 80°C–90°C civarında ön ısıtma, ana bölge 120°C–130°C, çünkü agresif ısı reçineyi yüzeye zorlar ve merdaneleri ve bantları kirletir. Huş, kayın ve meşe gibi sert sert ağaçlar nemi yavaş taşır ve daha yüksek tepe sıcaklığı yerine daha uzun kalma süresine ihtiyaç duyar; ana bölgeleri genellikle 130°C–150°C’dir ve ısı en üst düzeye çıkarılmak yerine hat hızı düşürülür.
İnce dekoratif kaplamalar tamamen farklı bir hikâyedir. 0,3 mm–1,5 mm'lik bir yüzey tabakası veya mühendislik ürünü boyalı kaplama, valsli kurutucunun acımasızlığına dayanamaz. Bir örgü bantlı kaplama kurutma makinesinde, giriş 70°C–90°C'de ve ana bölge 90°C–130°C'de olabilir. Daha sıcak çalışırsanız boya kayar, damar kapanır, tabaka çanaklaşır veya yalnızca yapıştırmadan sonra ortaya çıkan mikro çatlaklar oluşur. Üst düzey yüzey malzemesi kurutulur, pişirilmez. Bu nedenle Shine örgü bantlı hatları, tek bir “kuruması için yüklen” ayarı yerine düşük giriş sıcaklığına, çift taraflı hava akışına ve ayrı bir soğutma bölümüne önem verir.
Sonra birçok fabrikanın göz ardı ettiği kısım gelir: çıkış ve soğutma bölgesi. Son sıcaklık bölgesinden çıkan bir levha hâlâ 80°C–120°C olabilir. Hemen istiflenirse, levhalar arasında hapsolan buhar buhar basıncı oluşturur, kenarlar bir saat sonra depoda açılır ve çam kendiliğinden tutuşabilir. Bu nedenle uygun bir ahşap kaplama kurutucusu “sıcak”ta bitmez. İstiflemeden önce levha sıcaklığını 40°C’nin altına düşüren doğal veya cebri havalı bir soğutma bölgesiyle biter. Sıcaklık açısından, son bölge kasıtlı olarak 90°C–110°C veya daha düşüğe indirilir, ardından soğutma devralır. Kurutma nazikçe sona erer; asla plastiğe sarılmış sıcak bir demetle bitmemelidir.
Silindirli kurutucular ve örgü bantlı kurutucular da farklı sıcaklık dilleri konuşur. Shine silindir çekirdek-kaplama kurutucuları genellikle hazne havası için yaklaşık 140°C–200°C aralığında derecelendirilir, çünkü kalın çekirdek ve arka kaplamalar bu enerjiyi emebilir ve mekanik silindir teması levhanın düz kalmasına yardımcı olur. Ancak “140°C–200°C ayarlanabilir” ifadesi “gün boyu 200°C’de çalıştır” anlamına gelmez. Bu, makinenin bu aralığa dayanacak şekilde üretildiği anlamına gelir; operatör yine de bir eğri kullanmalıdır: düşük giriş, güçlü orta, daha yumuşak bitiş. Buna karşılık, örgü bantlı yüz kaplama kurutucuları 80°C–140°C dünyasında yaşar. 0,5 mm ceviz kaplamayı 180°C’lik bir silindirli kurutucuya koyarsanız, kıvrılmış, rengi bozulmuş bir ıskarta elde edersiniz. 3 mm lastik ağacı çekirdeğini 90°C’lik bir örgü bantlı kurutucuya koyarsanız, ıslak, yavaş, kârsız bir hat elde edersiniz.
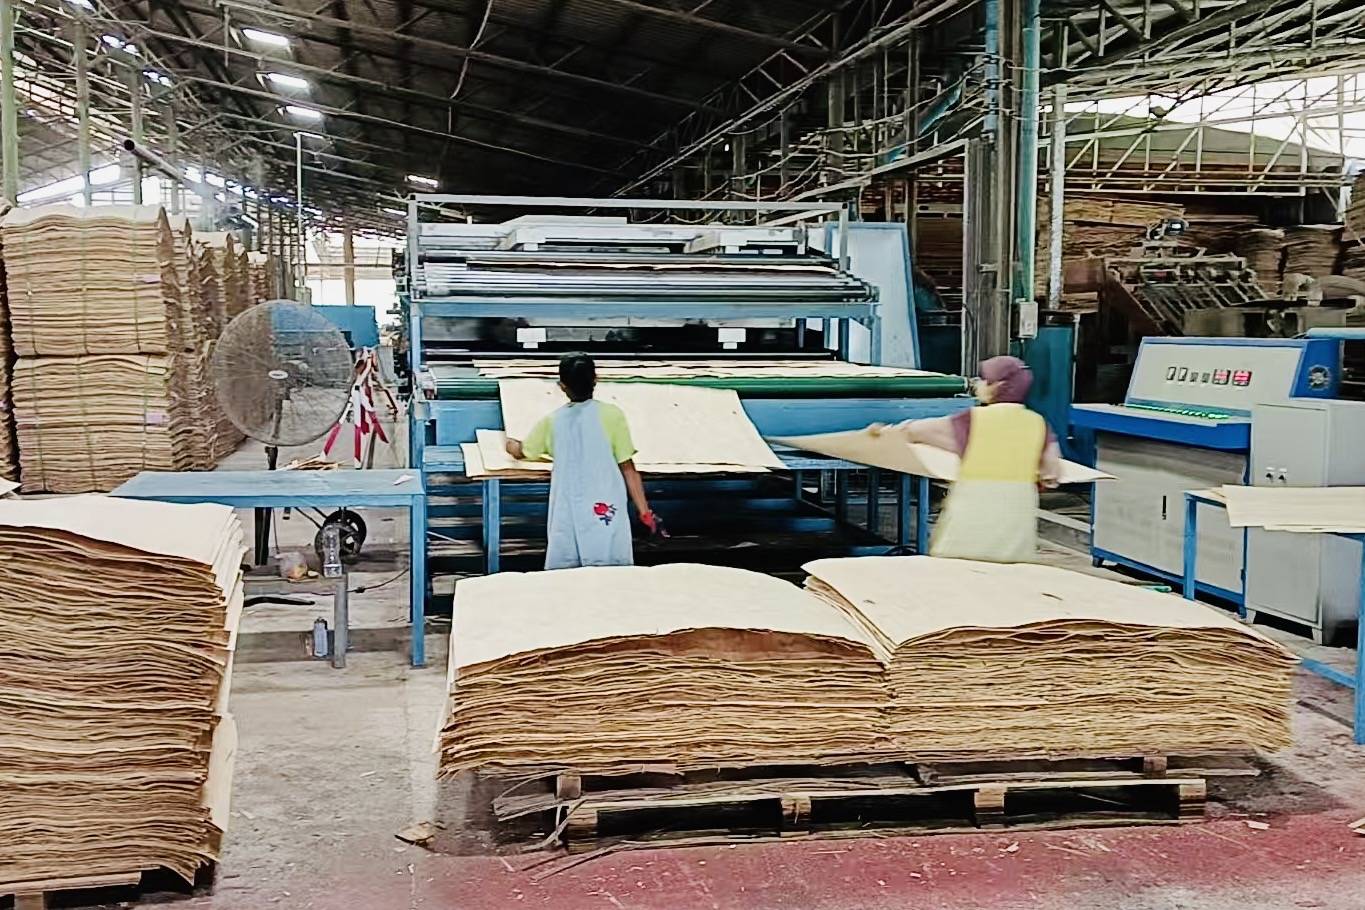
Türe özgü reçeteler, isim plakasından daha önemlidir. Falcata ve Lauan: giriş 80°C–90°C, ana 125°C–135°C, 40°C altına soğutun. Kavak: giriş 80°C–90°C, ana 120°C–130°C, hızlı ısıdan koruyun ki eğilme olmasın. Kauçuk ağacı: giriş 90°C–100°C, ana 140°C–155°C, küf oluşumunu önlemek için iyi soğutun. Çam: giriş 80°C–90°C, ana 120°C–130°C, daha yavaş hız, güçlü egzoz. Huş/kayın: giriş 90°C–100°C, ana 130°C–145°C, daha uzun süre. İşlenmiş kaplama: giriş 70°C–80°C, ana 90°C–110°C, özel soğutma. Bunlar “Çin ayarları” ya da “Avrupa ayarları” değildir—bunlar ahşap fiziği ayarlarıdır.
Ticari gerekçe basittir. Kontrplak kaplaması için hedef nihai nem, yüz ve arka için genellikle %8–%12, bazen tutkal hattına ve iklime bağlı olarak orta tabaka için %10–%14'tür. Kurutucu çok sıcak çalışırsa, levha ortada %5'e, kenarlarda %14'e ulaşır—aynı levha, iki nem dünyası. Sıcak pres daha sonra bu levhayı kabarcıklara, tutkalsız kalan hatlara veya delaminasyona dönüştürür. Kurutucu doğru bölgelendirilirse, aynı levha tüm genişlik boyunca %8–%12 nemle çıkar, temiz yapışır ve BB/CC'den AB veya AA'ya yükselir. Günde 60 m³'lük bir hatta, üretimin yüzde iki veya üçünü orta tabaka kalitesinden yüz kalitesine taşımak, sıcaklık kontrol sisteminin maliyetini kat kat karşılar.
Shine kaplama kurutma makineleri bu mantık üzerine inşa edilmiştir. Her ısıtma bölümünün kendi ısı eşanjörü ve sirkülasyon fanı vardır, böylece sıcak hava sadece “içinden üflenmez”, dağıtılır, yeniden dolaştırılır ve dengelenir. 5,5 kW eksenel fanlar düşük dirençte büyük hava hacimlerini hareket ettirir, egzoz fanları tüm ısıyı kaybetmeden nem yüklü havayı uzaklaştırır ve isteğe bağlı ısı geri kazanım ünitesi gelen havayı çıkan egzozla ön ısıtır; bu genellikle enerji kullanımını çift haneli oranlarda azaltır. Shine rulo hatlarında sıcaklık kontrol doğruluğu yaklaşık ±5°C’dir ve PLC tarifeleri saklayabilir: kavak çekirdeği için bir düğme, kauçuk ağacı arka yüzü için bir düğme, huş ön yüzü için bir düğme, mühendislik kaplaması için bir düğme. Makine tahmin etmez; operatör ahşabı seçer ve eğri onu takip eder.
Herhangi bir alıcı için iyi bir kural: “Maksimum sıcaklık nedir?” diye sormayın. “Ahşabım için bölge profili nedir?” diye sorun. Bir tedarikçi “200 derece, çok güçlü” diye yanıt verirse, oradan uzaklaşın. “Giriş 80–100, ana bölge türe göre, çıkış soğutması 40’ın altında, nihai nem %8–12” diye yanıt verirse, kaplamadan anlıyor demektir. Bir kaplama kurutma makinesi, ancak sıcaklık bir tehdit değil de bir araç olduğunda bir değerdir.
Sonuçta, bir ahşap kaplama kurutucunun içi pizza fırınına değil, daha çok bir iklim grafiğine benzemelidir. Kapıda düşük, ortada kararlı, çıkışta nazik, istifte soğuk. Bu bölgeleri doğru ayarlarsanız yakıt tasarrufu sağlar, kenar çatlaklarını azaltır, nemi stabilize eder ve daha fazla levhayı satılabilir yüz kaplamasına dönüştürürsünüz. Yanlış ayarlarsanız, her iki uçta da sadece para yakarsınız—giren çok fazla ısı, çıkan çok fazla ıskarta.
Shine Machinery’nin her kontrplak ve kaplama fabrikasına mesajı açıktır: maksimum sıcaklıkla kurutmayı bırakın, doğru bölge profiliyle kurutmaya başlayın. Nazikçe ön ısıtın, sıkıca kurutun, yumuşakça bitirin, tamamen soğutun. Bir kaplama kurutma makinesi sahada yerini böyle kazanır—ve bir ahşap kaplama kurutucusu, ıslak soyulmuş levhaları vardiya vardiya, sezon sezon düz, tekdüze, tutkala hazır kaplamaya böyle dönüştürür.