

Kaplama Nem İçeriği Neden Değişir
Son nem içeriğindeki eşitsizlikten daha fazla kaplama fabrikası operatörünü hayal kırıklığına uğratan çok az kalite sorunu vardır. Bir yığın %8 nemle çıkarken bir sonraki %15 olur. Tek bir levha içinde kenarlar kuru hissettirirken orta kısım hâlâ nemlidir. Müşteriler şikayet eder. Tutkal presi verimi düşer. Ve kimse sürecin tam olarak nerede bozulduğundan emin değildir.
Bu makale, kurutma sonrası kaplama nemindeki eşitsizliğin her ana nedenini — ekipman kusurlarından ve proses ayarlarından hammadde değişkenliğine ve operatör hatasına kadar — ayrıntılı olarak ele alır ve gerçek sorunu hızlıca bulup düzeltmeniz için pratik bir kontrol listesi sunar.
1. Ekipman: sorunların çoğunun başladığı yer
Kurutucunuz mekanik olarak sağlamsa, nem değişkenliği genellikle yönetilebilir. Donanım sapmaya başladığında, eşitsiz kurutma hızla takip eder.
Tıkanmış veya deforme olmuş hava jeti kanalları.Bu, çoğu iş sahasında bir numaralı nedendir. Sıcak hava, kanalın üst ve alt yüzeyleri boyunca uzanan sıra sıra küçük delikler veya yarıklardan kurutucudan çıkar. Haftalar süren çalışma boyunca talaş, kabuk parçaları ve reçine sisi birikerek bu deliklerin bir kısmını tıkar. Bir bölümdeki deliklerin %10 veya daha fazlası tıkanmışsa, o bölümün altından geçen kaplama yeterli ısı alamaz. Sonuç: levha boyunca uzanan belirgin bir ıslak şerit. Isıl döngüden dolayı eğrilmiş kanallar, kanal ile kaplama arasındaki boşluğu değiştirerek sorunu daha da kötüleştirir.
Dengesiz sol-sağ hava akışı.Yan tarafa monte fanlı kurutucular, simetrik kanal tasarımına ve dengeli damper ayarlarına dayanır. Bir damper kısmen kapalıysa, bir fan aşınıyorsa veya kabinin bir tarafında hava kaçağı varsa, kaplamanın bir tarafı diğerinden daha kuru çıkar. Bu durumda sol ve sağ kenarlar arasında %3–%5'lik bir nem farkı görülmesi yaygındır.
Silindir veya örgü bant yüksekliği değişimi.Tahrik silindirleri düzensiz aşınır. Rulmanlar sarkar. Örgü kayışlar uzar ve merkezden kayar. Kaplama bir tarafta üst kanala daha yakın geçtiğinde, o taraf daha fazla ısıyla yıkanır ve daha hızlı kurur. Isı kaynağından daha uzakta kalan diğer taraf ise ıslak kalır. Sadece 10 mm'lik bir yükseklik sapması ölçülebilir bir nem farkına neden olabilir.
Hasarlı yalıtım veya arızalı contalar.Isı, hasarlı panellerden, aşınmış kapı contalarından ve açık servis kapaklarından kaçar. Sızıntının yakınındaki bölge daha serin çalışır ve o bölgeden geçen kaplama daha yavaş kurur. Zamanla etki katlanarak artar çünkü kontrol sistemi genel sıcaklığı yükselterek telafi etmeye çalışır — bu da sıcak bölgelerdeki levhaları aşırı kurutur.
Sensör kayması.Termokupllar ve RTD'ler zamanla kayarlar. Bir sensör 10°C düşük okursa, kontrol sistemi bölgenin ayar noktasında olduğunu sanırken aslında yetersiz ısıtma yapılıyordur. Daha da kötüsü, birçok kurutucu sıcaklığı yalnızca haznenin merkez hattında ölçer. Genellikle 5°C–15°C daha düşük olan kenar sıcaklıkları kontrolör tarafından hiç görülmez.
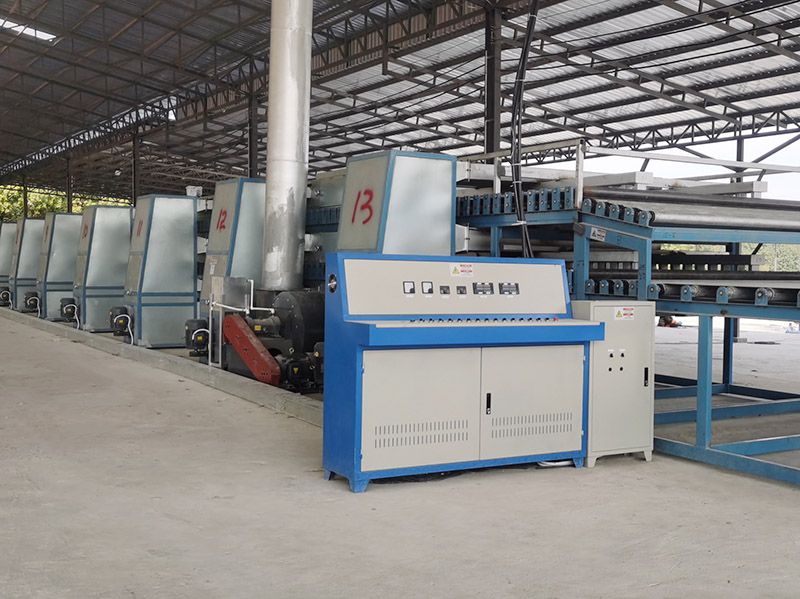
2. Proses ayarları: makine sorunsuz ama reçete yanlış
Bazen her bileşen kusursuz çalışır ve yine de değişkenlik elde edersiniz — çünkü parametreler işlediğiniz malzeme için yanlıştır.
Hat hızı çok yüksek.Bu, üretim baskısından kaynaklanan en yaygın hatadır. VFD'yi tasarım bekleme süresinin ötesine zorladığınızda, kalın kaplama kurutucudan ıslak çekirdekle çıkar. İnce levhalar sorun çıkarmayabilir, ancak 2,5 mm'nin üzerindeki her şey kalınlık boyunca bir nem gradyanı gösterecektir. Çözüm karmaşık değil: yavaşlayın veya kat ekleyin.
Sıcaklık bölgelendirmesi yok.Ucuz tek bölgeli kurutucular, tüm hazne için tek bir sıcaklık seçmenizi zorlar. Bu, her zaman yüzeyin aşırı kuruması ile çekirdeğin yetersiz kuruması arasında bir denge kurmanız anlamına gelir. Doğru çok bölgeli kurutucular bir ön ısıtma bölgesi (80–100°C), bir ana kurutma bölgesi (120–160°C) ve bir soğutma bölgesi (40°C altı) kullanır. Bu sıcaklık gradyanı olmadan su, liften düzenli bir şekilde göç edemez.
Kalınlık değişikliğinden sonra yanlış ayarlar.Hız veya sıcaklığı ayarlamadan 1,7 mm'den 3,0 mm kaplamaya geçmek başınıza iş açmaktır. İnce malzeme, sürenin çok küçük bir kısmında kurur. Kalın malzemeyi ince malzeme ayarlarıyla çalıştırırsanız ıslak çıkar. İnce malzemeyi kalın malzeme ayarlarıyla çalıştırırsanız gevrek ve aşırı kurumuş olarak çıkar. Her kalınlığın kendi reçetesi olmalıdır.
Hedef nem çok düşük ayarlanmış.Bitki normunuz %10–%12 iken son nem içeriğinde %6’ya ulaşmaya çalışmak, kurutucuyu daha uzun süre ve daha yüksek sıcaklıkta çalışmaya zorlar. İnce levhalar %4’e inerken kalın levhalar hâlâ yükseliyordur. Dağılım genişler. Ürününüz ve ikliminiz için gerçekçi bir hedef belirleyin ve bu hedefte kalın.
3. Hammadde: kontrol edemediğiniz ama yönetmeniz gereken değişken
Başlangıç nem içeriği dağılımı.Aynı kütükten yeni soyulmuş kaplama, ince uçta %50’den dip kısımda %75’e kadar değişebilir. Kütüğün daha erken kesilen dış kısımları, iç kısımlara göre daha ıslaktır. Tüm bunları ayırmadan kurutucuya yüklerseniz, en ıslak levhalar tek geçişte asla hedefe kadar kurumaz. Tek güvenilir çözüm, kaplamayı yaklaşık başlangıç nem içeriğine göre ayırmak ve her sınıfı ayrı ayrı kurutmaktır.
Karışık türler.Kavak, çam, kauçuk ağacı, okaliptüs ve huş ağacı farklı hızlarda kurur. Kavak, aynı sıcaklıkta okaliptüsün neredeyse iki katı hızda kurur. Bir kurutucu partisinde türleri karıştırmak, bazı levhaların aşırı kurumasını, bazılarının ise hâlâ ıslak kalmasını garantiler.
Bir levha içindeki kalınlık değişimi.Aşınmış bıçaklar, yanlış hizalanmış baskı çubukları ve dengesiz torna ayarları, genişliği boyunca 0,3–0,5 mm değişen kaplama üretir. İnce bölümler önce kurur ve kalın bölümler hâlâ nemi dışarı atarken ısıyı emmeye devam eder. Sonuç, kenarları kuru ve ortası ıslak hissettiren bir levhadır.
Kıvrılmış veya katlanmış kaplama.Kurucuya dalgalı, kıvrılmış veya katlanmış olarak giren levhalar hava boşlukları oluşturur. Yüksek noktalar kanala yakın durur ve yanar. Alçak noktalar ve katlar neredeyse hiç hava akışı almaz ve ıslak kalır. Girişte otomatik istifleyici veya düzleştirici yardımcı olur, ancak gerçek çözüm daha iyi torna bakımı ve soyma sonrası hemen kurutmadır.
4. Operatör hatası: iyi ekipmanı mahveden basit şeyler
Merkez dışı yükleme.Levha kurucuya sola veya sağa kaymış olarak girerse, bir kenar yakın taraftaki kanala daha yakın ilerler. O kenar aşırı kurur; uzak kenar yetersiz kurur. Operatörleri her levhayı ortalamaları için eğitin veya girişe mekanik kılavuzlar takın.
Çift levha besleme.Manuel yüklemede bazen iki levha üst üste kayar. Üst levha makul ölçüde kurur; alt levha üst levha tarafından yalıtılır ve %20+ nem içeriğiyle çıkar. Optik sensörlü otomatik besleyiciler bunu büyük ölçüde ortadan kaldırır, ancak manuel hatlar tetikte operatörler gerektirir.
Düzensiz aralık.Levhalar arasındaki 50 mm ile 500 mm arasında değişen boşluklar, hazne boyunca eşit olmayan hava akışı dağılımına neden olur. Sıkışık bölümler, sıcak havanın akış yönündeki levhalara ulaşmasını engeller. Tutarlı aralık — daha da iyisi sürekli besleme — hava akışını sabit tutar.
Rutin temizlik yok.Kanallar, dönüş hava kanalları ve ısı eşanjörü yüzeyleri toz ve talaş biriktirir. Birkaç hafta sonra hava akışı ölçülebilir şekilde düşer. Nem içeriği yavaşça yükselir ve dağılım genişler. Haftalık bir temizlik programı bunu tamamen önler.
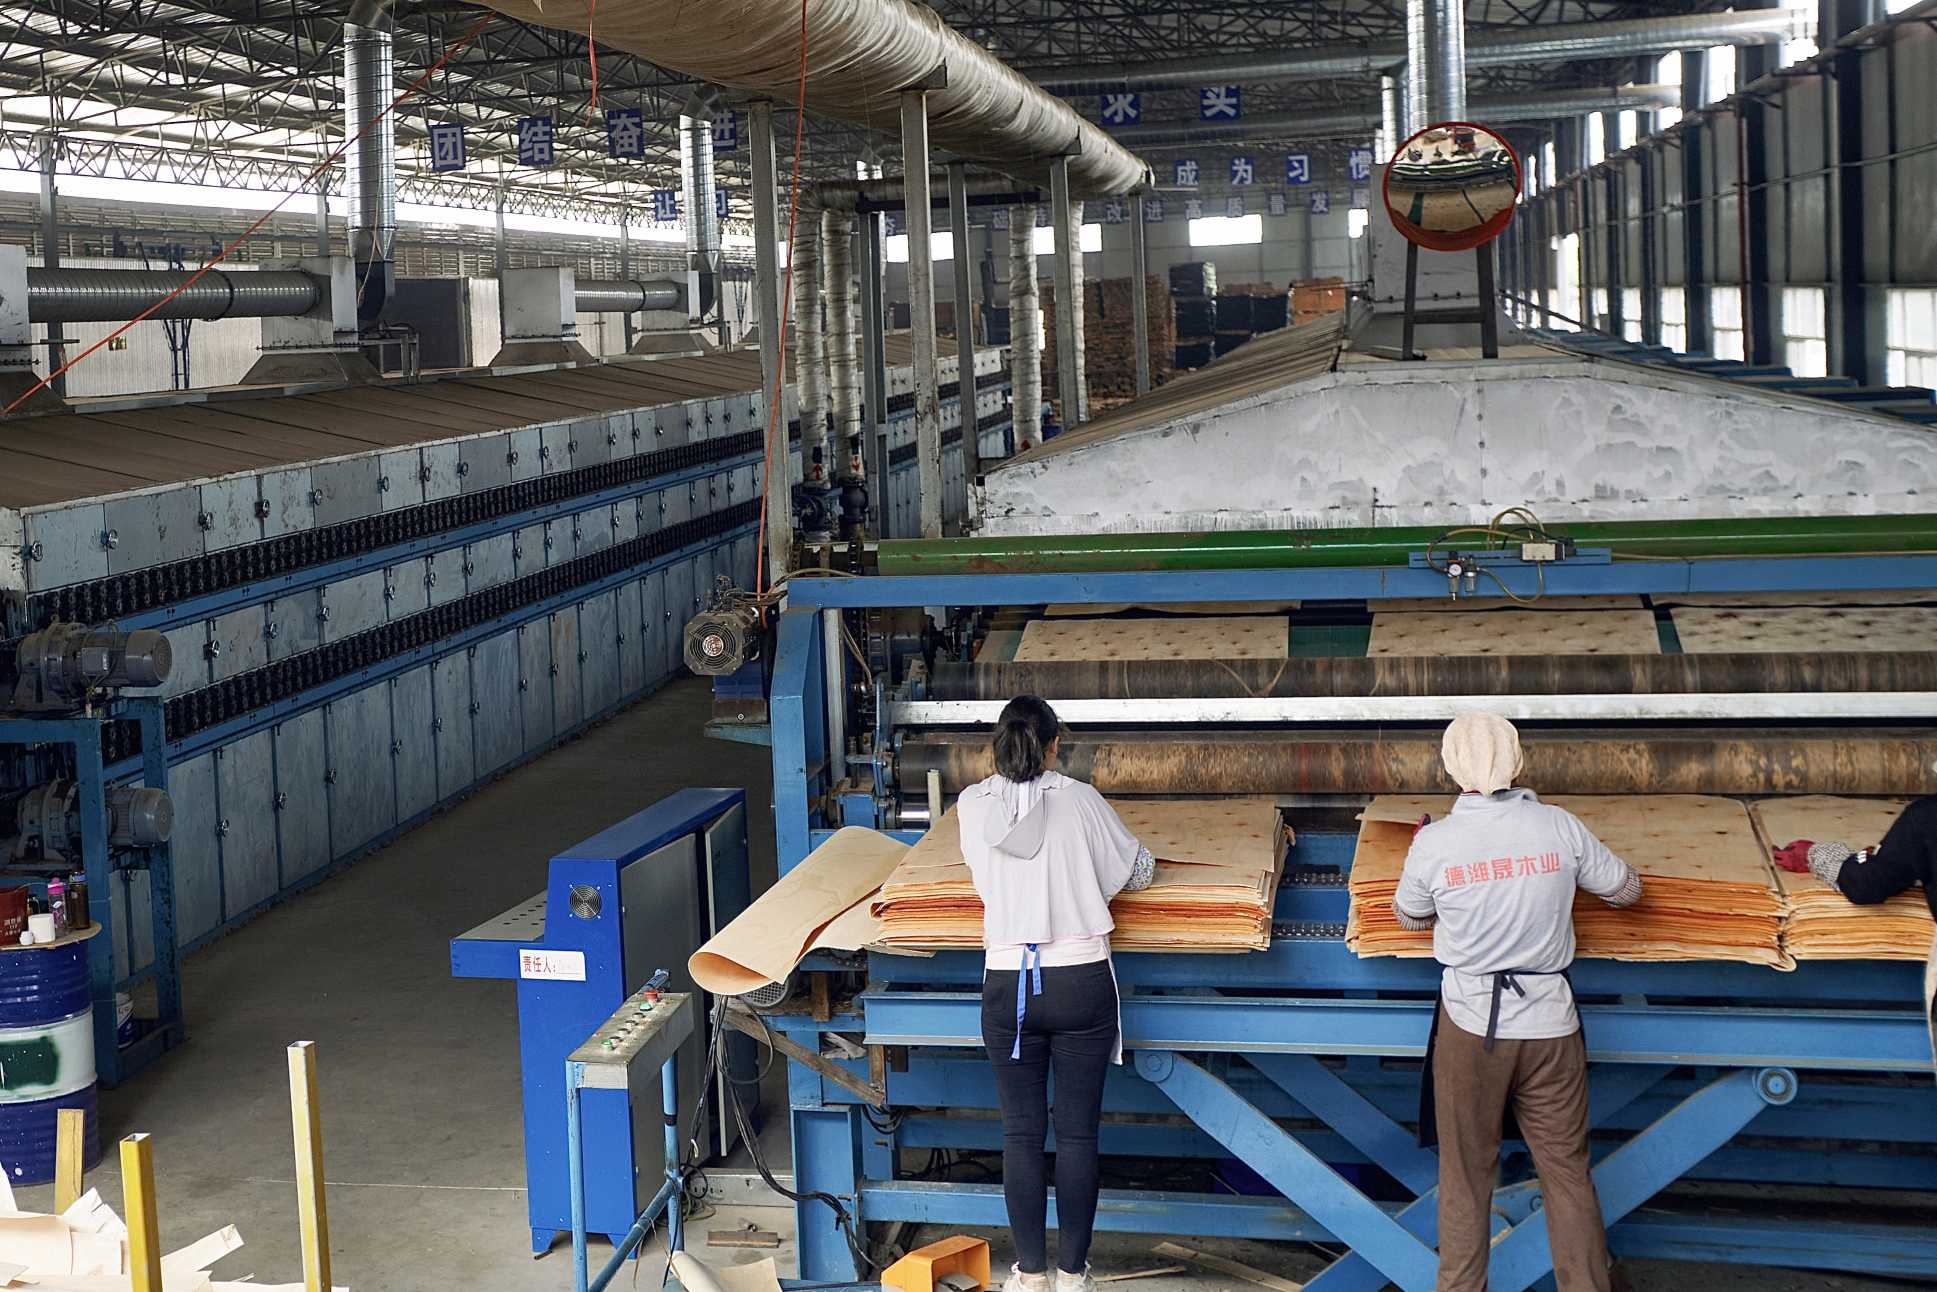
5. Çevre: görünmez faktör
Yüksek atölye nemi.Muson mevsimlerinde veya kıyı bölgelerinde, %80'in üzerindeki ortam bağıl nemi, kurutucudan çıkan sıcak kaplamanın dakikalar içinde nemi yeniden emmesine neden olur. Yığın sarılmadan önce yüzey nem içeriği %2–%3 artabilir. Nem alınmış bir soğutma bölgesi veya çıkış ağzında derhal sarma bu sorunu çözer.
Giriş ağzında soğuk hava sızması.Yükleme ucundaki eksik veya yırtık perde şeritleri, soğuk ve nemli havanın içeri hücum etmesine izin verir. O bölgeden geçen taze kaplama yüzeyinden ısı kaybeder ve erken nem göçünü yavaşlatır. Perdeleri düzenli olarak değiştirin.
Sıcak istifleme.50°C'nin üzerinde çıkan levhaların hemen bir yığın halinde istiflenmesi, iç nemi yığının merkezine doğru yeniden dağıtır. Dış levhalar soğuyup daha da kurur; iç levhalar yeniden nemlenir. İstiflemeden önce her zaman 40°C'nin altına soğutun veya cebri hava soğutma bölümü kullanın.
6. Hızlı teşhis kontrol listesi
Zeminde nem değişimi görüldüğünde, şu altı maddeyi sırayla kontrol edin:
Kanal yüzeyinde hava hızını ölçün.Tam genişlik boyunca bir anemometre ile yürüyün. ±%15'in üzerindeki değişim, bir tıkanıklık veya fan sorununuz olduğu anlamına gelir.
Kanal deliklerini görsel olarak inceleyin. Erişim kapılarını açın. %10'dan fazlası tıkalıysa, derhal bir temizlik planlayın.
Silindir veya kayış yüksekliğini kontrol edin. Bir cetvel ve su terazisi kullanın. Düzlemden 5 mm'den fazla sapan her bölüm ayar gerektirir.
Sensörleri doğrulayın. Görüntülenen bölge sıcaklığını, aynı konumdaki bir el tipi kızılötesi termometre ile karşılaştırın.
Gelen kaplama MC'sini test edin. Rastgele 10 levha örnekleyin. Başlangıç MC'si %15'ten fazla değişiyorsa, kurutmadan önce ayırmanız gerekir.
Beslemeyi izleyin.Yükleme ucunda 10 dakika durun. Her levha ortalanmış mı? Aralıklar tutarlı mı? Herhangi bir çift levha geçiyor mu?
7. Alt satır
Kaplama neminin dengesiz olması nadiren tek bir felaket niteliğinde arızadır. Genellikle hava akışı dengesizliği artı gelen malzeme değişkenliği artı artık işlediğiniz şeye uymayan bir proses ayarıdırÖnce hava akışını düzeltin — bu vakaların %70’ini çözer. Ardından gelen kaplamalarınızı kalınlığa ve yaklaşık neme göre ayırın. Sonra her ürün tipi için doğru hız ve sıcaklık reçetesini belirleyin.
Shine Machinery olarak kurutucularımız, nem dağılımını en aza indirmek için özellikle bölgesel sıcaklık kontrolü, dengeli simetrik hava akışı ve VFD ile tahrik edilen hız ayarı etrafında tasarlanmıştır. Tesisiniz için bir hat boyutlandırırken, ekipmanın ilk günden itibaren ±%1,5 nem değişimini koruyacak şekilde hazır gelmesi için tür karışımınızı, kalınlık aralığınızı ve yerel ikliminizi hesaba katarız.
Bize tipik kaplama özelliklerinizi ve mevcut nem sorununuzun tanımını gönderin. Bunun bir ekipman sorunu mu, süreç sorunu mu yoksa malzeme sorunu mu olduğunu — ve tam olarak neyin değiştirilmesi gerektiğini size söyleyeceğiz.