

Doğru Kaplama Kurutucu Nasıl Seçilir
Doğru kaplama kurutma makinesini seçmek, bir kontrplak veya kaplama üreticisinin vereceği en önemli kararlardan biridir. Bu sadece fiyat etiketlerini veya marka itibarını karşılaştırma meselesi değil; daha ziyade, ahşap türünün özel özelliklerini, üretim hacmini ve mevcut enerji kaynaklarını doğru makine konfigürasyonuyla eşleştirme sürecidir. Kötü bir seçim, yıllarca yetersiz hat hızlarına, aşırı yakıt tüketimine ve tatmin edici olmayan kaplama düzlüğüne yol açabilir. Tersine, iyi eşleştirilmiş bir ahşap kaplama kurutucusu, kârlı bir operasyonun kalbi haline gelir; tutarlı nem içeriği sağlar, kusurları en aza indirir ve enerji maliyetlerini kontrol altında tutar. Bu makale, üreticilere seçim sürecinde rehberlik etmek ve her yatırımın gerçek dünya üretim ihtiyaçlarıyla uyumlu olmasını sağlamak için altı adımlı bir karar verme çerçevesi sunmaktadır.
Kurutulacak malzemenin tanımlanması ilk ve en kritik adımdır. Ahşap türü diğer her şeyi belirler. Çam ve ladin gibi yoğunluğu genellikle 0,4 ile 0,5 g/cm³ arasında olan yumuşak ağaçlar, açık hücre yapıları ve hızlı nem göçü sayesinde kurutulması en kolay olanlardır. Bu türler için file bantlı veya silindirli kaplama kurutma makinesi kullanılabilir, ancak file bantlı modeller üstün yüzey koruması sağlar. Kavak gibi düşük yoğunluklu sert ağaçlar da nispeten kolay kurur, ancak çok hızlı yüksek ısıya maruz kalırlarsa eğrilmeye yatkındır, bu nedenle file bantlı kurutucu tercih edilen seçenektir. Kauçuk ağacı gibi reçine içeren orta yoğunluklu türler, reçine sızmasını önlemek için daha uzun hazneli bir silindirli kurutucu ve 140°C ile 155°C arasında dikkatli sıcaklık kontrolü gerektirir. Huş, kayın ve meşe gibi yüksek yoğunluklu sert ağaçlar en zorlayıcı olanlardır; yüzey sertleşmesini ve iç çatlakları önlemek için genişletilmiş kurutma bölgelerine ve daha düşük hat hızlarına sahip silindirli kurutucular gerektirir. Genel bir kural olarak, 2,0 mm'den ince kaplamalar file bantlı kurutucularda işlenmeli, 1,5 mm'den kalın olanlar ise silindirli kaplama kurutucuları için daha uygundur. Örtüşen aralıkta karar, yüzey kalitesi gereksinimlerine bağlıdır—kusursuz, izsiz yüzeyler için file bant, dayanıklılık ve hafif düzleştirme etkisi için silindirler tercih edilir.
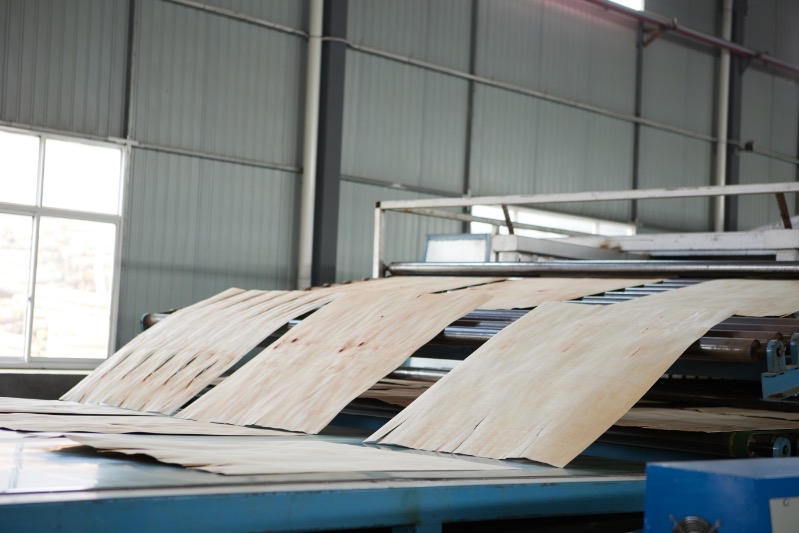
Tür ve kaplama kalınlığı belirlendikten sonraki adım, gerekli üretim kapasitesini saptamaktır. Bu değer, ahşap kaplama kurutucusu için gereken uzunluğu ve kat sayısını hesaplamakta kullanılır. Kaba bir tahmin formülü; hat hızını, levha boyutlarını, kalınlığı ve bir verim katsayısını dikkate alır. Örneğin, 22 saat çalışan iki katlı, 56 metrelik bir valsli kurutucu, 100 ila 110 metreküp kauçuk ağacı kaplaması üretebilir; bu da yaklaşık 3 ila 3,5 metre/dakika hat hızına karşılık gelir. Günde 30 ila 50 metreküp üretim yapan küçük fabrikalar yalnızca tek katlı, 32 ila 42 metrelik bir makineye ihtiyaç duyabilir. Pu'er tesisindeki gibi günde 80 ila 120 metreküp hedefleyen orta ölçekli işletmeler genellikle iki katlı, 48 ila 56 metrelik bir modeli tercih eder. Günde 150 metreküpü aşan büyük fabrikalar ise çoğunlukla 60 ila 72 metre arasında değişen iki ila üç katlı sistemlere ya da paralel çift hatlara ihtiyaç duyar. Gelecekteki büyümeyi karşılamak için her zaman %20 ila %30 arasında bir tampon eklemek akıllıca olur. Günlük vardiya sayısı da önemlidir; yalnızca kesintisiz operasyonlar daha uzun odalara yapılan yatırımı haklı çıkarır.
Üçüncü adım, işletme maliyetini doğrudan belirleyen ısı kaynağının seçilmesini içerir. Biyokütle brülörleri, özellikle odun atığı kullananlar, Güneydoğu Asya, Güney Amerika ve Güney Çin gibi bol miktarda kereste kalıntısı bulunan bölgelerde en ekonomik seçenektir. Yunnan projesinde kullanıldığı gibi 10 tonluk bir biyokütle ünitesi istikrarlı ısı sağlar ancak katran birikimini önlemek için bir temizleme mekanizması gerektirir. Doğal gaz, temiz yanma ve hassas sıcaklık kontrolü sunar; katı çevre düzenlemelerinin olduğu bölgeler için idealdir, ancak yakıt maliyetleri biyokütleden daha yüksektir. Termal yağ sistemleri, mevcut kazan altyapısına sahip fabrikalar için uygundur; buhar ise yenileme projelerinde yaygındır ancak basınç ve yavaş ısınma ile sınırlıdır. Elektrikli ısıtma, aşırı enerji masrafları nedeniyle genellikle küçük test hatları için ayrılmıştır. Kauçuk ağacı ve çam gibi reçineli ağaçlar için hem biyokütle hem de gaz iyi çalışır, ancak yanma sistemi ısı eşanjörünü korumak için kül veya katran giderme özellikleri içermelidir.
Otomasyon seviyesi dördüncü değerlendirme kriteridir ve bütçeye göre aşamalı olarak uygulanmalıdır. Temel bir kaplama kurutma makinesi, manuel besleme, mekanik sıcaklık kontrolü ve sensörsüz olabilir; bu, çok düşük sermayeli küçük atölyeler için uygundur. Şiddetle tavsiye edilen standart bir konfigürasyon, otomatik besleme, bir PLC, sıcaklık ve nem sensörleri ile değişken frekanslı fanlar ekler. Bu düzenek, sabit nem içeriği sağlar ve insan hatasını azaltır. Akıllı bir versiyon, yukarıdakilerin tümünü görüntü ayıklama bağlantısı, ısı geri kazanım cihazları ve IoT uzaktan izleme ile birleştirir. Bu gelişmiş özellikler, ihracata yönelik üretim ve işçilik maliyetlerinin yüksek olduğu üst düzey kontrplak için gereklidir. İsteğe bağlı olmasına rağmen, ısı geri kazanımı ve sensör sistemleri genellikle yakıt tasarrufu sayesinde 6 ila 12 ay içinde kendini amorti eder ve bu da onları orta seviye bütçeler için bile akıllı bir ekleme haline getirir.
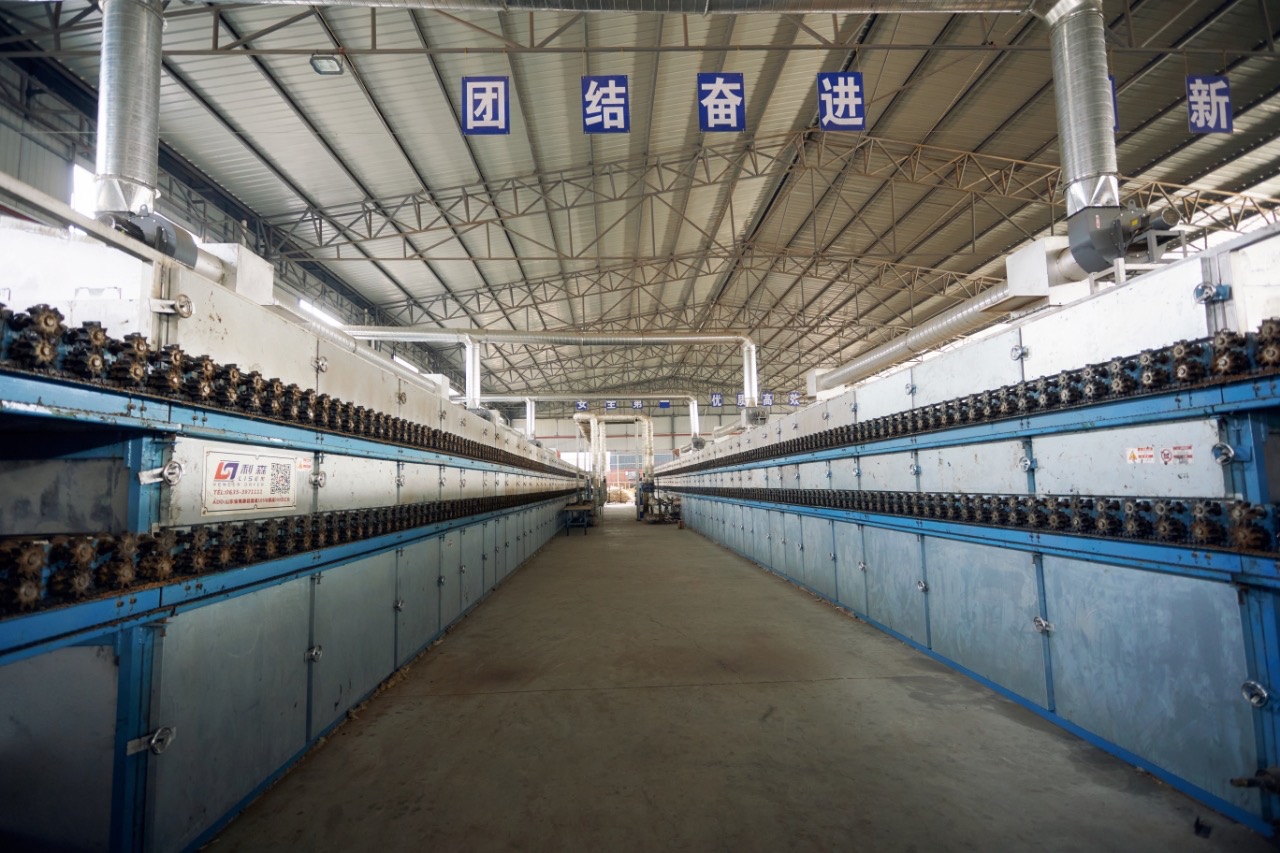
Beşinci olarak, üreticiler tedarikçiden bağımsız olarak kritik donanım parametrelerini doğrulamalıdır. Yalıtım katmanı, yoğunluğu 80 ila 100 kg/m³ olan ve toplam kalınlığı en az 50 mm olan alüminosilikat elyaf battaniyeleri kullanmalı, kapılara da eşit şekilde uygulanmalıdır. Silindirler veya bantlar 304 paslanmaz çelikten yapılmalı ve silindirler dinamik olarak dengelenmelidir. Fanlar, 180°C'nin üzerinde derecelendirilmiş yüksek sıcaklık santrifüj tipi olmalı ve invertörlerle kontrol edilmelidir. Brülörler, hassas ısı ayarı için açma-kapama tipi yerine modülasyonlu olmalıdır. Kontrol sistemi, güncel olmayan röle kablolamasından kaçınarak PLC tabanlı ve HMI dokunmatik ekranlı olmalıdır. Aşırı sıcaklık alarmları, kıvılcım algılama, acil durdurma devreleri ve kilitli erişim kapıları gibi güvenlik özellikleri tartışılmazdır.
Son ve en çok gözden kaçan adım, tedarikçiden bir deneme çalışması talep etmektir. Üreticiler, ekipman üreticisine tür, kalınlık ve başlangıç nem içeriği açıkça etiketlenmiş üç ila beş temsili ıslak kaplama levhası göndermelidir. Tedarikçi daha sonra bunları gerçek bir ahşap kaplama kurutucusu veya benzer bir model üzerinde test etmeli, kurutma eğrisini, son nem dağılımını ve kaplama düzlüğünün fotoğraflarını sağlamalıdır. İki veya üç tedarikçiden gelen gerçek test verilerini karşılaştırmak, broşür iddialarını değerlendirmekten çok daha güvenilirdir. Birçok üretici 24 saatte 120 metreküp kapasite reklamı yapar, ancak zayıf tür uyumu veya dengesiz sıcak hava dağılımı nedeniyle gerçek çıktı 80 metreküpe düşebilir. Bir deneme çalışması, satın alma öncesinde bu tür belirsizlikleri ortadan kaldırır.
Özetle, ideal kaplama kurutma makinesini seçmek net bir sırayı takip eder: ağ bantlı ve silindirli tasarımlar arasında seçim yapmak için türü ve kalınlığı belirleyin; uzunluğu ve kat sayısını belirlemek için günlük kapasiteyi hesaplayın; yerel enerji maliyetlerine göre bir ısı kaynağı seçin; otomasyonu bütçeye göre aşamalandırın; sözleşmede donanım özelliklerini netleştirin; ve her zaman bir deneme çalıştırmasıyla doğrulayın. Bu çerçeveye bağlı kalarak, üreticiler maliyetli hatalardan kaçınabilir ve kalite, verimlilik ve uzun vadeli değer sunan bir kurutma hattı elde edebilir. Doğru ahşap kaplama kurutucusu sadece bir satın alma değil—fabrikanın rekabet gücünü önümüzdeki yıllar boyunca şekillendirecek stratejik bir varlıktır.