

Kaplama Kurutucu Bakım Kontrol Listesi
Kaplama kurutma makinesi, herhangi bir kontrplak veya kaplama fabrikasındaki en çok çalışan ekipmanlardan biridir. Günde 20 saat sıcak çalışır, binlerce ıslak levhayı işler ve yoğun sezonda hiç ara vermez. Ancak hareketli parçalar ve yanıcı tozla birlikte yüksek sıcaklıkta çalışan her endüstriyel makine gibi, disiplinli bakım gerektirir. Tek bir alt sistemin ihmal edilmesi bile bir zincirleme reaksiyonu tetikleyebilir: kötü kurutma, kenar çatlakları, daha yüksek yakıt faturaları, beklenmedik duruşlar ve en kötü durumlarda yangın. Bu makale, bir ahşap kaplama kurutucusunda en önemli bakım noktalarını sistem önceliğine göre sıralayarak, fabrika yöneticilerinin ve bakım ekiplerinin zamanlarını tam olarak nereye odaklamaları gerektiğini bilmelerini sağlar.
İlk ve en görünür bakım alanı taşıma sistemidir—ya bir rulolu kaplama kurutucusundaki rulolar ya da bir örgülü bantlı kaplama kurutucusundaki örgülü bantlar. Bu bileşenler her levhayı kurutma odasından geçirir ve herhangi bir yanlış hizalama, aşınma veya mekanik arıza üretimi anında durdurur. Rulolu makinelerde, ruloların kendisi temiz tutulmalı ve reçine birikiminden arındırılmalıdır. Sıcak kaplama, rulo yüzeylerine yapışarak pişen doğal şekerler ve reçineler salar ve bir sonraki levhayı işaretleyen veya çukurlaştıran yüksek noktalar oluşturur. Her vardiyada, özellikle levha temas basıncının en yüksek olduğu ilk ve son bölgelerde rulo yüzeylerinin görsel kontrolü yapılmalıdır. Rulo yatakları ve yatak yuvaları, 150°C'nin üzerinde derecelendirilmiş yüksek sıcaklık gresi ile aylık olarak yağlanmalıdır. Aşırı yağlama israftır, ancak yetersiz yağlama tehlikelidir—ısı yatakları hızla yok eder. Örgülü bantlı makinelerde, bant gerginliği ve takibi günlük endişelerdir. Bir tarafa kayan bir bant, oda duvarına sürtünür, örgüyü yıpratır ve sonunda yırtılır. Günlük takip ayarı ve haftalık gerginlik kontrolleri çoğu bant arızasını önler. Her iki makine tipindeki tahrik zincirleri ve dişlileri, redüktörlerde 220# ağır hizmet tipi dişli yağı ve açık bağlantılarda uygun zincir yağı kullanılarak her hafta yağlanmalıdır. Redüktör yağ seviyeleri her 500 çalışma saatinde kontrol edilmeli ve üretici programına göre değiştirilmelidir.
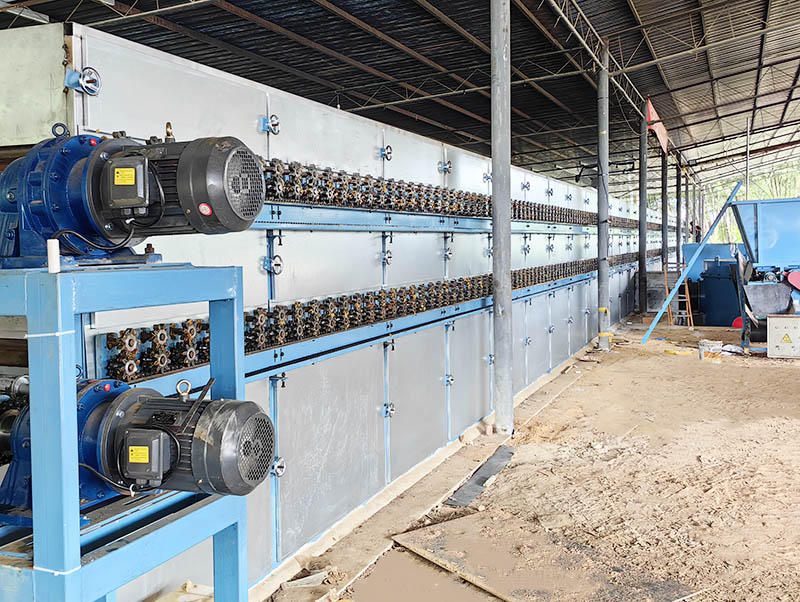
İkinci öncelik, yataklar ve yağlama noktalarıdır. Tipik bir ahşap kaplama kurutucusunda, yüksek sıcaklık, yüksek nem ve yoğun toz koşullarında çalışan düzinelerce yatak bulunur. Standart gres, 120°C'nin üzerinde hızla bozulur; bu nedenle tüm sıcak bölge yatakları için yüksek sıcaklığa dayanıklı lityum kompleks veya sentetik gres zorunludur. Kapalı yataklar %20–%30 kapasiteye kadar doldurulmalı; açık yataklar ise %30–%50 oranında doldurulmalıdır. Aşırı doldurma, fazla ısı üretir ve tozu çeker. Silindirli kurutuculardaki sıcak bölge yatakları, yoğun sezonda genellikle ayda bir kez yapılan soğuk bölüm bakım programı yerine iki haftada bir yağlanmalıdır. Bakım ekipleri, kurutucunun yanında her yatak noktasını, gres tipini ve sıklığını gösteren bir yağlama haritası bulundurmalıdır. Çalışan bir kurutucuda bir yatak arızalandığında, onarım penceresi kısadır; ancak yedek yatak önceden yağlanmamış ve yakın bir yerde hazırlanmamışsa, bu kısa pencere yarım günlük bir duruşa dönüşür.
Üçüncü olarak hava sistemi gelir: fanlar, fan çarkları, kayışlar ve kanal sistemleri. Fanlar, kaplama kurutma makinesinin akciğerleridir. Sıcak havayı kaplama yüzeyi boyunca hareket ettirir ve buharlaşan nemi uzaklaştırırlar. Zamanla fan çarklarında toz, reçine ve ince ahşap parçacıkları birikir. Bu birikim dinamik dengeyi bozarak titreşime, gürültüye ve erken yatak arızasına neden olur. Fan çarkları her vardiyada veya en azından her hafta temizlenmelidir. Basit bir görsel kontrol—kanat yüzeylerinde düzensiz kabuklaşma olup olmadığına bakmak—sorunların çoğunu erken yakalar. Motorları fan millerine bağlayan tahrik kayışlarının (V kayışları) gerginliği her ay kontrol edilmelidir. Gevşek kayışlar kayar, hava akışını azaltır ve motor yükünü artırır. Aşırı gergin kayışlar yataklara aşırı yük bindirir. Hazne içindeki kanal sistemleri, hava kaçakları, çökmüş bölümler veya ayrılmış nozullar açısından üç ayda bir denetlenmelidir. Bir kanal bağlantısındaki tek bir patlamış conta, sıcak havayı kaplamadan uzağa yönlendirerek daha sonra çıkışta dengesiz nem olarak kendini gösteren bir soğuk nokta oluşturabilir.
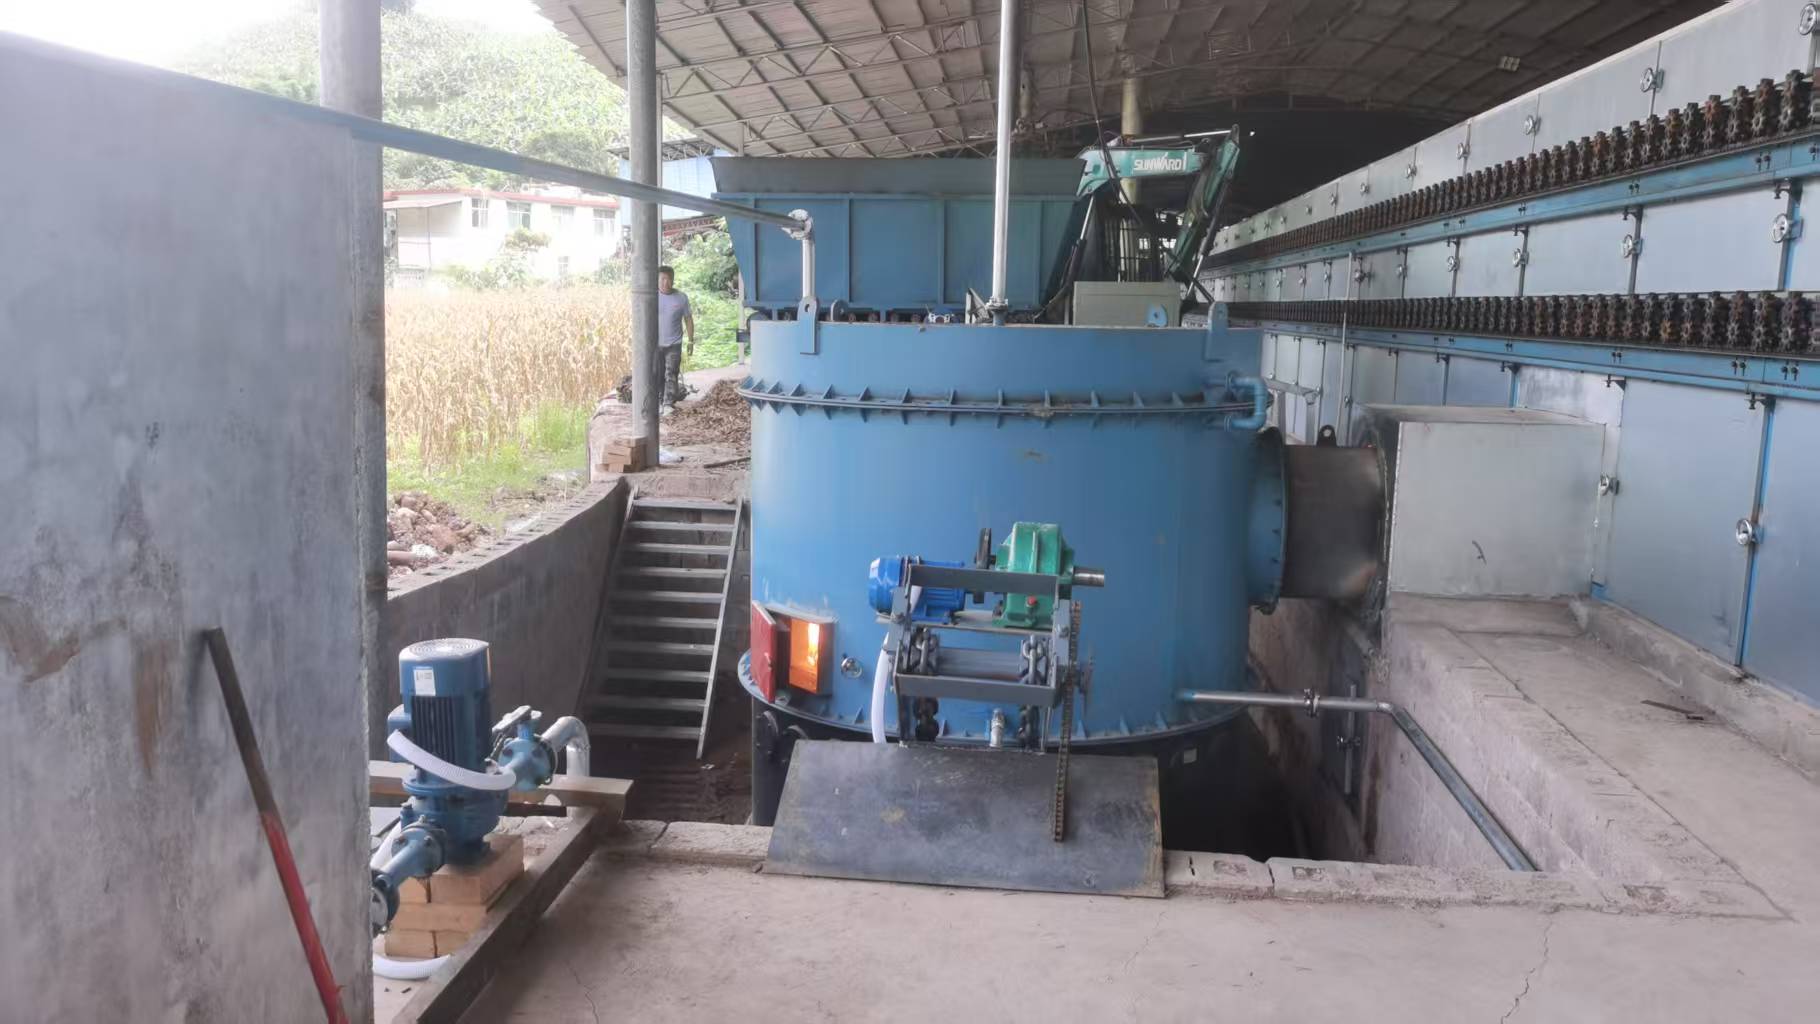
Dördüncü kritik sistem, ısı kaynağı ve yanma ekipmanıdır. Tesis ister biyokütle sıcak hava fırını, ister ısı eşanjörlü buhar kazanı, ister gaz brülörü kullansın, yangınların çoğu burada başlar ve yakıtın çoğu burada israf edilir. Biyokütle fırınlarında ızgaralardan günlük kül temizliği ve baca gazı geçiş yollarının haftalık temizliği gerekir. Izgaralarda biriken kül, hava girişini kısıtlayarak eksik yanmaya ve açık renkli kaplamayı lekeleyen dumana neden olur. İsle kaplanmış baca gazı geçiş yolları ısı transfer verimliliğini hızla kaybeder—3 mm'lik bir is tabakası verimliliği %15–%30 oranında düşürebilir. Buhar sistemlerinde kondens tahliye kapanları haftalık kontrol edilmelidir; arızalı bir kapan buharın doğrudan dışarı kaçmasına izin vererek ısıyı israf eder ve kurutucu içinde nem dalgalanmaları yaratır. Gaz ve yağ brülörlerinde aylık olarak meme temizliği, alev sensörü muayenesi ve gaz basıncı doğrulaması gerekir. Ateşleme elektrotları aşınır ve arızalanmadan önce, sonra değil, değiştirilmelidir. Bir ahşap kaplama kurutucusu ancak ısı kaynağı kadar güvenilirdir—fırın devre dışı kaldığında tüm hat durur.
Beşincisi ısı eşanjörü ve sıcak hava kanalıdır. Buhar veya termal yağla ısıtılan kurutucularda, kanatlı boru demetleri ısıyı ortamdan havaya aktarır. Bu kanatlar, yalıtım görevi gören toz, reçine ve ahşap ince parçacıklarını toplayarak ısı transferini engeller. Basınçlı hava veya yumuşak fırçalama ile aylık yüzey temizliği verimliliği geri kazandırır. Tüm hava kanalının üç aylık derin temizliği, akışı kısıtlayan birikmiş kalıntıları giderir. Yalıtım panellerinin, kapı contalarının ve erişim conta malzemesinin denetimi, brülörün daha fazla çalışmasına neden olan soğuk hava sızmasını önler. Sıcak havasının %10’unu kötü contalar yoluyla sızdıran bir kurutucu, esasen para yakıyor demektir.
Altıncı olarak, sensörler ve kontrol sistemleri. Modern kurutucular PLC’lere, invertörlere, sıcaklık sensörlerine, nem problarına ve bazen de hat içi nem ölçerlere dayanır. Bu cihazlar yalnızca doğru okuma yaptıklarında işe yarar. Sıcaklık sensörleri zamanla kayar, özellikle yüksek çevrimli ortamlarda. Bunları bilinen bir referansa karşı üç ayda bir kalibre etmek, “kurutucu 130°C diyor ama 110°C gibi hissediliyor” sorununu önler. Nem ve rutubet sensörleri daha da fazla dikkat gerektirir—ahşap tozu prob yüzeylerine yerleşir ve okumaları bozar. Kurutucu çıkışındaki hat içi nem ölçerler haftalık olarak fırında kurutma laboratuvar testleriyle kontrol edilmelidir. Kontrol panoları tozdan arındırılmış tutulmalıdır; röle terminallerinin üzerindeki iletken talaş tabakası, izlenmesi neredeyse imkânsız aralıklı arızalara neden olabilir. PLC’deki alarm kayıtları yalnızca bir arıza tetiklendiğinde değil, haftalık olarak incelenmelidir. Tekrarlanan “küçük” alarmlar—kayış kayması, aşırı sıcaklık, düşük hava akışı—yaklaşan daha büyük bir arızanın erken uyarılarıdır.
Yedincisi yangın önleme ve düzen/temizliktir. Bu isteğe bağlı bir bakım değil; hayatta kalma bakımıdır. Bir kaplama kurutma makinesinin içindeki sıcak hava, ince ahşap tozu ve reçine buharları yanıcı bir karışım oluşturur. Giriş ve çıkış bölgelerinin, merdane aralıklarının, elek bant alt yüzeylerinin ve hazne tabanlarının günlük temizliği yakıt yükünü ortadan kaldırır. Ahşap tozunun kurutucunun herhangi bir yerinde ince bir filmden daha fazla birikmesine asla izin verilmemelidir. Merdane yüzeylerinde yüzey kaplamasına zarar vermemek için açılı taşlama makineleri veya çelik kazıyıcılar değil, yumuşak fırçalar kullanılmalıdır. Birçok tesis, üretim sezonu boyunca her hafta sonu tam bir iç temizlik planlar—bir ekip soğutulmuş kurutucuya elektrikli süpürgeler ve fırçalarla girer ve erişilebilen her birikintiyi temizler. Bu tek uygulama, herhangi bir sprinkler sisteminden daha fazla kurutucu yangınını önler.
Sekizincisi, kurutucu çıkışındaki soğutma bölümü ayrıca anılmayı hak ediyor. Soğutma fanları ve kanalları tıkanma açısından aylık olarak denetlenmelidir. Soğutma bölümü arızalanırsa, sıcak levhalar 60°C'nin üzerinde çıkar, hemen istiflenir ve ya eğrilir, ya kendiliğinden tutuşur (özellikle çam), ya da gecikmiş kenar çatlakları geliştirir. Çıkış konveyöründe basit bir kızılötesi termometre kontrolü, bakım ekibine soğutma sisteminin çalışıp çalışmadığını söyler. İstifleyicide levha sıcaklığı 40°C'yi aşarsa, soğutma fanlarının bakıma ihtiyacı vardır.
Hepsini bir araya getirdiğimizde, bir ahşap kaplama kurutucusu için bakım ritmi şöyle görünür:
Günlük: Kayış takibini/gerginliğini veya merdane temizliğini kontrol edin, fan çarklarını denetleyin, giriş/çıkış bölgelerini temizleyin, rulman sıcaklıklarını elle kontrol edin, brülör alevini ve kül tahliyesini (biyokütle) doğrulayın, PLC alarm kaydını gözden geçirin.
Haftalık: Sıcak bölge yataklarını yağlayın, zincirleri yağlayın, V-kayışı gerginliğini kontrol edin, günlük yapılmadıysa fanları temizleyin, kondens tahliye tuzaklarını (buhar) test edin, nem sensörünü laboratuvar numunesine göre kalibre edin, kapı contalarını inceleyin.
Aylık: Isı eşanjörü kanatçıklarını derinlemesine temizleyin, redüktör yağ seviyelerini kontrol edin, sıcaklık sensörü kalibrasyonunu doğrulayın, kanal sistemini sızıntı açısından inceleyin, soğutma fanlarına bakım yapın, yedek yatak ve kayışları hazırda bulundurun.
Üç aylık: Tam iç hazne temizliği, baca gazı geçiş yolu kireç çözme, invertör ve motor yalıtım testi, aşınmış elek bant bölümlerini değiştirin, brülör memelerini yeniden yapılandırın.
Yıllık: Komple dişli kutusu yağı değişimi, tam yatak envanter denetimi, tüm yüksek sıcaklık gresini taze stokla değiştirin, buhar/termal yağ devrelerine basınç testi yapın, brülörü elden geçirin, mevcutsa PLC yazılımını yükseltin.
İyi bakımı yapılan bir kaplama kurutma makinesi, ihmal edilen bir makineye kıyasla daha sessiz çalışır, daha az yakıt tüketir, daha homojen çıktı üretir ve yıllarca daha uzun ömürlü olur. Disiplinli bir bakım programı ile “bozulunca tamir et” yaklaşımı arasındaki yıllık işletme maliyeti farkı, yalnızca yakıt tasarrufunda genellikle %15–%25’tir; buna bir büyük arızanın önlenen maliyeti de eklenir. Shine Machinery müşterileri için her kurutucuyla birlikte ayrıntılı bir bakım kılavuzu sunuyoruz, ancak asıl anahtar, bakım ekibinin her görevin neden önemli olduğunu—sadece ne yapılacağını değil—anladığı bir kültür oluşturmaktır.
Kenar çatlaması, dengesiz nem, artan yakıt faturaları ve beklenmedik duruşlar neredeyse her zaman bu listede bir yerlerde atlanan bakımın belirtileridir. Kurutucu operatöre bir şey söylüyor. Soru, bir sonraki levha çatlamadan, bir sonraki kayış yırtılmadan veya bir sonraki rulman sıkışmadan önce kimsenin dinleyip dinlemediğidir. Ahşap kaplama kurutucusu “kur ve unut” bir makine değildir. Güvenilirlik, verimlilik ve kârla karşılık veren hassas bir sistemdir.