

Uygun Bir Kaplama Kurutucusu Nasıl Seçilir
Doğru kaplama kurutma makinesini seçmek, bir kontrplak veya kaplama fabrikası sahibinin verdiği en önemli kararlardan biridir. En düşük fiyatın kazandığı basit bir emtia alımı değildir. Yanlış kurutucu, bir fabrikayı kronik kenar çatlaması, dengesiz nem, aşırı yakıt tüketimi ve hiçbir sıcak pres ayarının düzeltemeyeceği müşteri redlerine mahkum eder. Fabrikanın türüne, kalınlık aralığına, günlük çıktısına ve nihai ürün kalitesine uygun doğru ahşap kaplama kurutucusu, kendini aylar içinde amorti eden bir kâr motoruna dönüşür. Bu makale, Shine Machinery’nin Güneydoğu Asya, Afrika ve Güney Amerika’daki müşterilerine kurutucu seçimi konusunda danışmanlık yaparken kullandığı yedi adımlı karar çerçevesini ele almaktadır.
Birinci adım, gerçek üretim talebini hesaplamaktır. Birçok alıcı, “günde 60 metreküp kapasiteli bir kurutucuya ihtiyacım var” diyerek başlar; ancak bu hacmin yaş kaplama mı yoksa kuru kaplama mı olduğunu, bir vardiya mı yoksa üç vardiya mı çalışılacağını veya tomruklarının başlangıçtaki nem içeriğinin ne olduğunu belirtmez. Bu ayrıntılar her şeyi değiştirir. Tropikal koşullarda, yeni soyulmuş kaplama %60 ila %100 nem taşıyabilir ve yağmur mevsiminde bazen %120’yi aşabilir. Sektör verileri, bir metreküp yaş kaplamayı kurutmanın kabaca 400.000 kcal ısı tükettiğini gösterir. 20 saatlik iki vardiyalı bir programda günde 60 metreküp hedefleyen bir tesisin saatte yaklaşık 3 metreküp işlemesi gerekir; bu da saatte kabaca 1.200.000 kcal termal yüke karşılık gelir. %75 termal verim ve %20 ila %30 güvenlik payı hesaba katıldığında, brülör ve hazne saatte yaklaşık 1.600.000 kcal veya daha yüksek kapasiteye göre boyutlandırılmalıdır. Vardiyaları, başlangıç nemini ve hava koşullarını doğrulamadan kuru metreküp kapasitesine göre bir kurutucu için fiyat vermek, kronik kapasite yetersizliğine davetiye çıkarmaktır. Ahşap kaplama kurutucusu, en iyi durumdaki kuru çıktıya göre değil, en kötü durumdaki yaş girdiye göre boyutlandırılmalıdır.
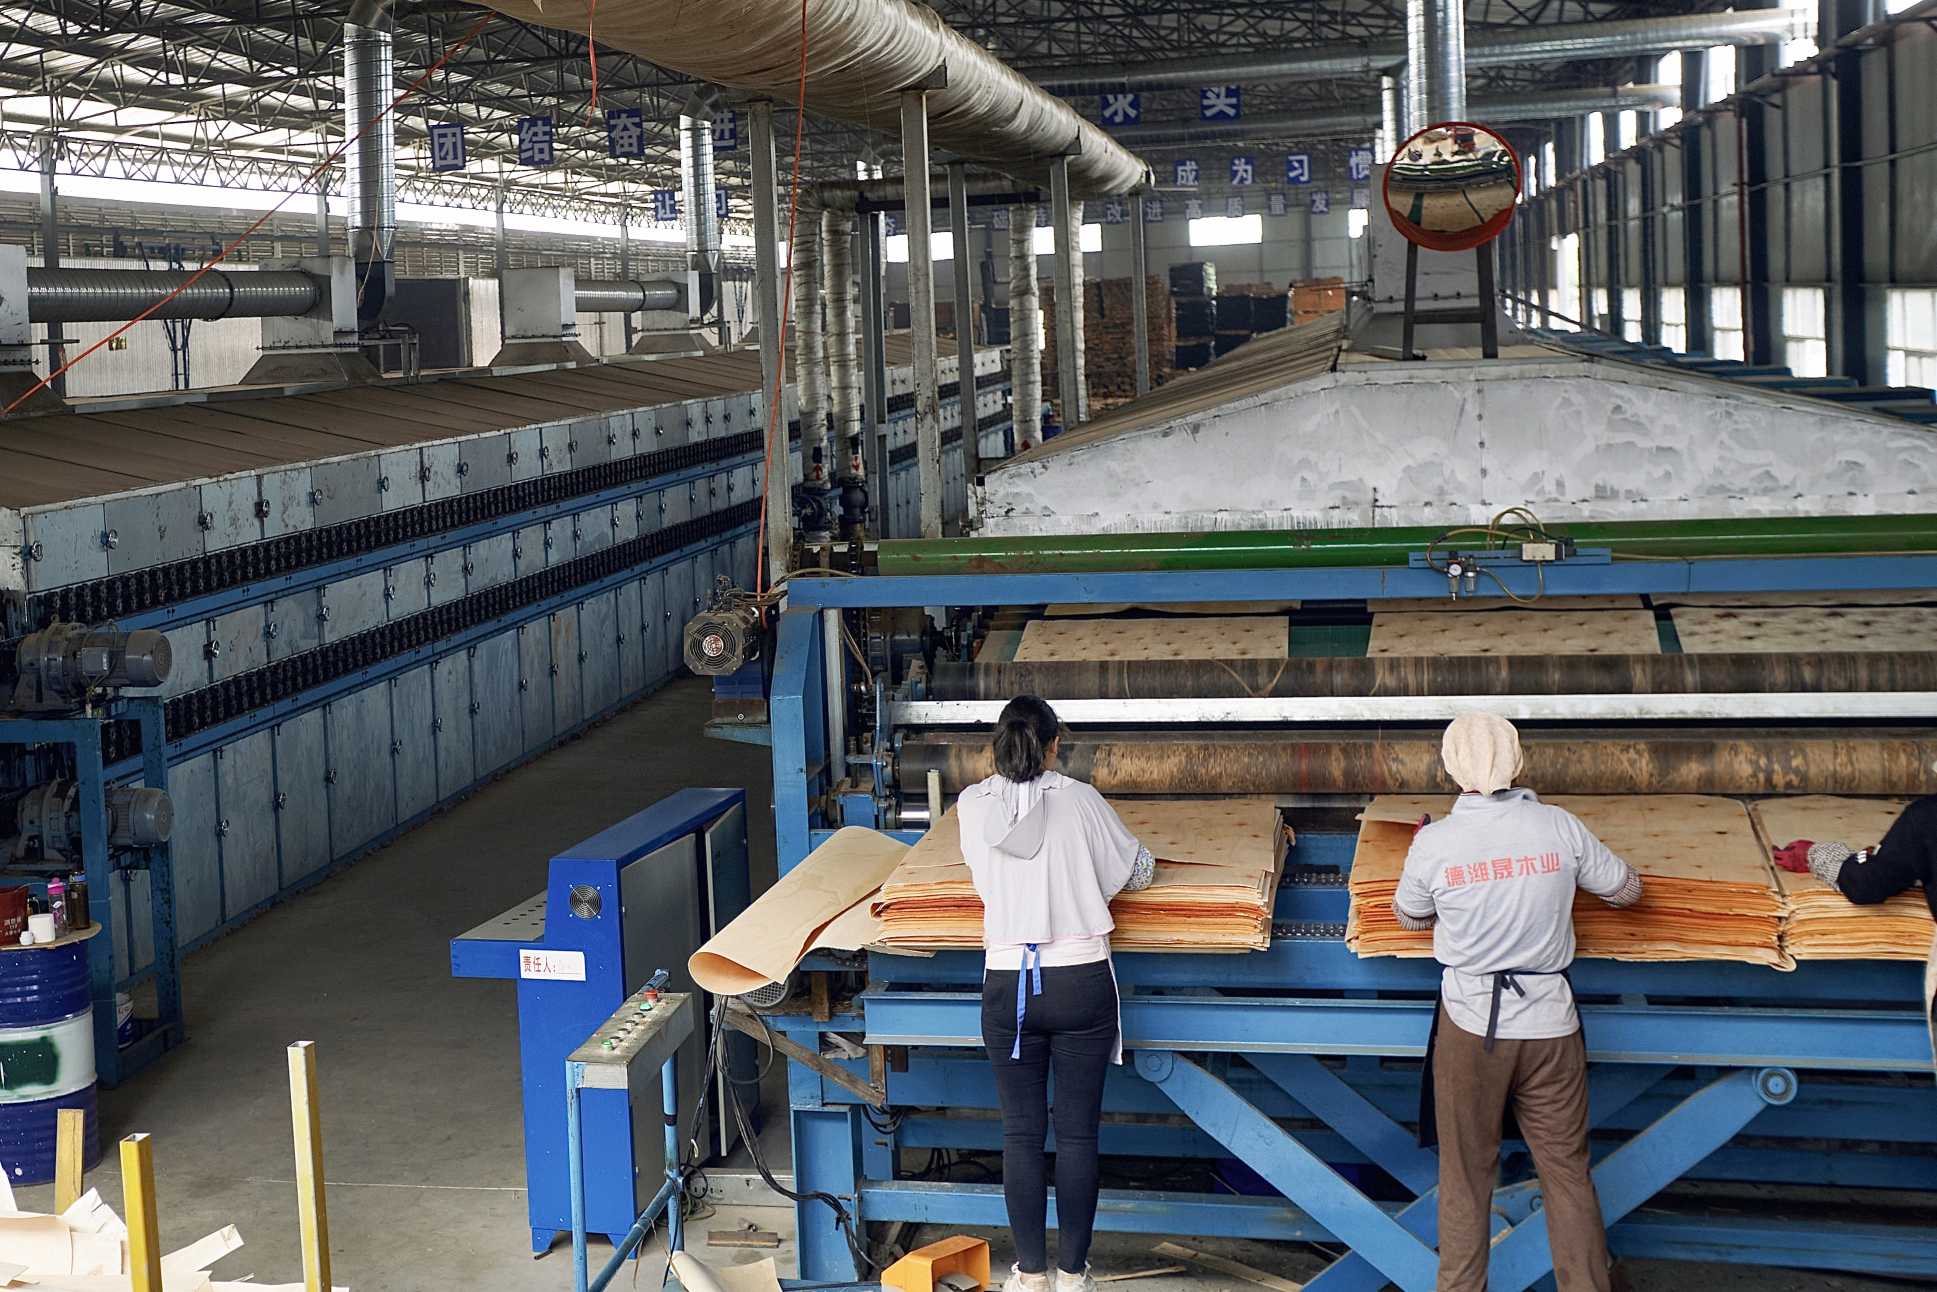
İkinci adım, kaplama kalınlığına ve son kullanıma göre makine tipini seçmektir. Hataların en çok yapıldığı yer burasıdır. Örgü bantlı kurutucular ve silindirli kurutucular birbirinin yerine kullanılamaz. Örgü bantlı kaplama kurutma makineleri, 0,3 mm ile 1,5 mm arasındaki ince dekoratif kaplamaları tamamen destekleyerek kıvrılma, kenar kıvrılması ve çökme oluşumunu önler. Mühendislik kaplaması, yeniden yapılandırılmış ceviz ve otel sınıfı yüzey malzemesi için zorunludur. Silindirli kurutucular, 1,2 mm ile 5,0 mm arasındaki levhaları mekanik olarak düzleştirmek ve taşımak için ısıtılmış çelik silindirler kullanır. Daha hızlı, daha ucuzdurlar ve kavak, kauçuk ağacı, okaliptüs ve Falcata gibi türlerde kontrplak çekirdeği ve arka kaplamalar için idealdirler. 0,5 mm yüzey kaplamasını silindirli kurutucudan geçirmeye çalışmak, silindir izleri ve kenar kıvrılmasına yol açar. 3,5 mm yapısal çekirdek malzemesini örgü bantlı kurutucudan geçirmek, zemin alanı ve enerji israfına neden olur. Hem ince yüzey hem de kalın çekirdek malzemesi üreten fabrikalar, ya iki ayrı hat kurmalı ya da hem örgü hem de silindir bölümlerine sahip dönüştürülebilir bir makine seçmelidir. Bir ahşap kaplama kurutucusu, ancak ürün kalınlığına mekanik uyumu kadar iyidir.
Üçüncü adım, kurutma eğrisini ahşap türlerine uyarlamaktır. Her kaplama aynı sıcaklığa dayanmaz. Kavak, balsa ve Falcata gibi hafif, düşük yoğunluklu türler 80°C ila 90°C arasında nazik giriş sıcaklıklarına ve 120°C ila 130°C arasında ana bölge sıcaklıklarına ihtiyaç duyar. Doğal şekerler ve sakızlar içeren kauçuk ağacı, 90°C ila 100°C ön ısıtma ve 140°C ila 155°C ana kurutma gerektirir, ardından küflenmeyi önlemek için iyice soğutulmalıdır. Çam ve köknar, silindirlere ve bantlara yapışabilecek reçine salgılar; 80°C ila 90°C giriş ve 120°C ila 130°C ana bölgeler ile daha yavaş hat hızlarına ihtiyaç duyarlar. Huş ve kayın gibi sert sert ağaçlar nemi yavaş taşır ve uzatılmış bekleme süresine ihtiyaç duyar. Mühendislik ürünü boyalı kaplamalar en hassas olanlardır—70°C ila 80°C giriş, 90°C ila 110°C ana kurutma ve renk kaymasını önlemek için özel bir soğutma bölümü gerektirirler. Kaliteli bir kaplama kurutma makinesi, tüm hazne için tek bir ayar noktası değil, çok bölgeli bağımsız sıcaklık kontrolü ve konveyörde değişken frekanslı sürücü sunmalıdır. Her tür için tek bir genel eğri, en az bir ürün hattında retleri garanti eder.
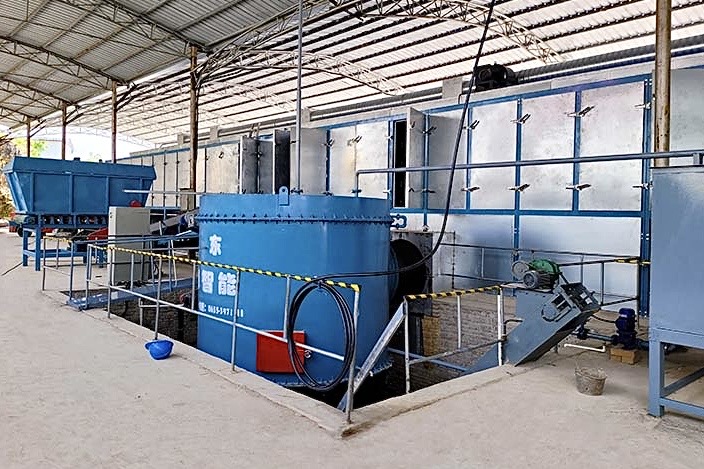
Dördüncü adım, gerçekte işletme maliyeti ve yakıt bulunabilirliği hakkında bir karar olan ısı kaynağının seçilmesidir. Kendi atık akışını üreten fabrikalar için odun atığı, talaş ve kesim artıklarını yakan biyokütle sıcak hava fırınları en düşük işletme maliyetini sağlar. Bu nedenle Shine Machinery’nin biyokütle sıcak hava kurutucuları Vietnam, Endonezya ve Hindistan’daki kontrplak kümelerinde baskındır. Buhar kazanı sistemleri, mevcut buhar ağlarına sahip tesisler için uygundur ancak ısı eşanjörleri ve dikkatli kondens yönetimi gerektirir. Termal yağ sistemleri, üst düzey mühendislik kaplamaları için en istikrarlı sıcaklık kontrolünü sağlar ancak başlangıç maliyeti daha yüksektir. Doğal gaz temiz ve otomatiktir ancak pahalıdır ve birçok üretim bölgesinde bulunmaz. Elektrikli ısıtma laboratuvar hatlarıyla sınırlıdır. Çoğu tropikal ve subtropikal kontrplak fabrikası için, yedek buharla eşleştirilmiş bir biyokütle sıcak hava fırını en iyi esnekliği ve en düşük yaşam boyu maliyeti sunar. Ahşap kaplama kurutucusu ancak yakıtı kadar ekonomiktir ve yakıt yereldir.
Beşinci adım, otomasyon seviyesini tesis ölçeğine göre tanımlamaktır. Günde 30 metreküpün altında üretim yapan küçük bir fabrika, manuel besleme, mekanik termostatlar ve iki veya üç operatörle çalışabilir. Günde 30 ila 90 metreküp kapasiteli orta ölçekli bir tesis, otomatik besleme, PLC dokunmatik ekran kontrolü ve periyodik hat içi nem kontrollerine ihtiyaç duyar. Günde 90 metreküpün üzerindeki büyük bir işletmede otomatik derecelendirme entegrasyonu, çıkış tarafında çevrimiçi nem ölçerler, uzaktan alarm izleme ve kalite izlenebilirliği için veri kaydı bulunmalıdır. Küçük bir tesiste aşırı otomasyon sermayeyi boşa harcar. Büyük bir tesiste yetersiz otomasyon iş gücü darboğazları ve tutarsız çıktı yaratır. Kaplama kurutma makinesi, yalnızca bütçesine değil, fabrikanın yönetim olgunluğuna da uygun olmalıdır.
Altıncı adım, saha koşullarının ve güvenlik sistemlerinin doğrulanmasıdır. Birçok kurutma projesi, salon ölçüleri, kapı yükseklikleri, vinç erişimi veya bakım koridorları hiç ölçülmediği için kurulum aşamasında tıkanır. Elektrik beslemesi doğrulanmalıdır—fanlar, invertörler ve PLC kontrolleri olan modern bir kurutucu, boyuta bağlı olarak 50 kW ila 200 kW çekebilir. Yangın güvenliği tartışılamaz: sıcak hava ve reçine buharıyla karışan ince ahşap tozu yanıcı bir karışımdır. Kıvılcım algılama, otomatik su veya gaz söndürme ve giriş ile çıkış bölgelerinde toz emme isteğe bağlı değil, zorunludur. Soğutma bölümü, istiflemeden önce levha sıcaklığını 40°C'nin altına düşürecek kadar uzun olmalıdır; sıcak levha bağlama, eğrilmeye, gecikmiş kenar çatlaklarına ve çamda kendiliğinden yanmaya neden olur. Fırından kurutma odasına giden sıcak hava kanalı mümkün olduğunca kısa olmalıdır—yalıtımsız kanalın her metresi ısı kaybeder. Güvenli bir şekilde kurulamayan ve kolayca bakımı yapılamayan bir ahşap kaplama kurutucusu, asla nominal performansını sunamaz.
Yedinci adım, ekipman kararlarının nasıl onaylandığı olan geri ödeme süresinin hesaplanmasıdır. Formül basittir: yıllık yakıt tasarrufu artı azalan ret oranlarından elde edilen yıllık değer, toplam ekipman yatırımına bölünür. Odun atığı bakımından zengin bir tesiste doğal gazlı kurutucunun biyokütle sistemiyle değiştirilmesi, yakıt maliyetini %40 ila %60 oranında düşürebilir. Nem tekdüzeliğinin artı eksi %2’den artı eksi %1’e sıkılaştırılması, reddedilen levhaları tipik olarak %2 ila %4 oranında azaltır. Uygun giriş bölgelendirmesi ve kontrollü hat hızı iyileştirmeleriyle kenar çatlamasının ortadan kaldırılması, daha fazla levhayı BB kalitesinden AB kalitesine yükseltir. İyi spesifikasyona sahip çoğu Shine kurutucusu 6 ila 18 ay içinde geri ödeme sağlar. 24 ayı aşan her teklif, ya kapasite varsayımı ya da ısı kaynağı seçimi açısından ciddi bir ikinci incelemeyi hak eder. Bir kaplama kurutma makinesi, doğru boyutlandırılıp doğru çalıştırıldığında bir maliyet merkezi değildir—bir kâr marjı koruyucusudur.
Çerçeveyi tek bir cümlede özetlemek gerekirse: kapasiteyi ıslak girdi üzerinden hesaplayın, kalınlığa göre tel bant veya silindir seçin, eğriyi türe göre ayarlayın, atık ahşabın bulunduğu yerde biyokütleyi seçin, otomasyonu tesis boyutuna uygun hale getirin, sahayı ve yangın güvenliğini doğrulayın ve geri ödemeyi yıllar değil aylar içinde kanıtlayın. Bu yedi adımı izleyen fabrikalar için ahşap kaplama kurutucusu, zemindeki en güvenilir makine haline gelir. İkinci, üçüncü veya altıncı adımları atlayanlar içinse pahalı bir ders haline gelir.
Shine Machinery, günde 30 ila 120 metreküp kapasiteli Falcata, Lauan, kauçuk ağacı, çam, huş ve mühendislik kaplaması üretim hatları için biyokütle, buhar, termal yağ ve gaz ısı kaynaklarıyla çalışan hem örgü bantlı hem de silindirli kaplama kurutma makineleri tedarik eder. Her teklif aynı yedi soruyla başlar: günlük yaş çıktı, vardiyalar, kalınlık aralığı, türler, başlangıç ve hedef nem, mevcut ısı kaynağı ve salon boyutları. Yanıtlar, müşterinin kompakt tek katlı silindirli kurutucuya, çift katlı enerji tasarruflu modele mi yoksa soğutmalı çok bölgeli örgü bantlı hatta mı ihtiyaç duyduğunu belirler. Çünkü kaplama kurutmada doğru makine en düşük fiyat teklifine sahip olan değil, ıslak soyulmuş levhaları gün be gün, sezon sezon en düşük metreküp maliyetiyle düz, eşit kurulukta kaplamaya dönüştüren makinedir.